
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

De term "3A-composieten" komt in veel contexten voor. Voor architecten en bouwers doet het denken aan het bedrijf achter enkele van de meest gebruikte merken aluminiumcomposietpanelen ter wereld. Voor een fabrikant roept de naam echter een meer praktische vraag op: wat is er nodig om composietpanelen te produceren die voldoen aan dezelfde brandclassificaties, vlakheidstoleranties en oppervlaktekwaliteit die 3A-composieten tot een referentiepunt in de geveltechniek hebben gemaakt? Het antwoord ligt minder in de materiaalkunde alleen, maar meer in de continue productietechnologie die aluminium spoelen en brandwerende kernmaterialen omzet in een afgewerkt verlijmd paneel. Het kiezen van de juiste productielijn voor composietpanelen is waar die vraag in de praktijk wordt beantwoord.
De betekenis van 3A-composieten bij de productie van panelen
Voordat we de productie bespreken, helpt het om de benchmark te definiëren. 3A-composieten, als productfamilie, omvatten aluminiumcomposietpanelen met polyethyleen, vlamvertragende en mineraalgevulde A2-kernen; hardschuim en balsakernmaterialen voor sandwichconstructie; en afdrukbare vellen die worden gebruikt in bewegwijzering en grafische weergave. Voor iedereen die commercieel panelen produceert, is het brandwerende aluminium composietpaneel het belangrijkste. De prestaties van een dergelijk paneel worden bepaald door drie variabelen: het mineraalgehalte van de kern, de hechtsterkte tussen de aluminiumhuiden en de kern, en de diktetolerantie over de lengte van het paneel. Alle drie de variabelen worden bepaald door de productielijn, niet alleen door de grondstoffen.
Deze grafiek vergelijkt het aandeel minerale vulstoffen in drie veel voorkomende kerntypen. Een standaard kern van polyethyleen bevat grofweg 30 procent minerale vulstof, waardoor deze licht van gewicht en goed vervormbaar is, maar een slecht brandgedrag heeft. Een vlamvertragende B1-kern verhoogt het mineraalaandeel tot ongeveer 65 procent door gebruik te maken van aluminiumhydroxide en andere niet-ontvlambare vulstoffen. Een A2-kern moet ten minste 90 procent mineralen bevatten om te slagen voor de onbrandbaarheidstest die is gedefinieerd door de Europese brandveiligheidsklassen. In de praktijk streven veel paneelproducenten naar een kern met een mineraalgehalte van 92 procent, zoals hier weergegeven. De sprong van 65 naar 92 procent verandert niet alleen de chemie, maar ook de manier waarop het kernmateriaal stroomt, comprimeert en hecht binnen een continue productielijn. Daarom kan een A2-compatibele lijn niet simpelweg dezelfde B1-lijn zijn die met ander materiaal loopt; het machineontwerp, het verwarmingsprofiel en de roldruk moeten allemaal worden aangepast.
A2-brandclassificatie: de nieuwe basislijn
De A2-classificatie is van belang omdat hoge gevels en openbare gebouwen in Europa, het Midden-Oosten en steeds meer ook in Azië nu panelen met een A2-classificatie specificeren. De kern moet minimaal 90 procent mineraal materiaal en beperkte organische componenten bevatten, zodat het paneel niet bijdraagt aan brand. Deze trend heeft praktische gevolgen voor de aanschaf van apparatuur. Een fabrikant die een lijn koopt die alleen PE- of B1-kernen kan produceren, wordt buitengesloten van het snelst groeiende segment van de markt voor composietpanelen. Bij elk groot gevelproject wordt het paneel vooraf gekwalificeerd door een brandtestcertificaat aan te vragen. Als uw productielijn geen A2-materiaal met een consistent mineraalgehalte kan leveren, helpt geen enkel certificaat.
Wat de productielijn feitelijk beslist
Een continue productielijn voor metaalcomposietpanelen bestaat uit een reeks accumulatoren, verwarmingstunnels, lamineerstations voor rollen, bandpersen, koelsecties en stations voor knippen of opwikkelen. Elk station draagt bij aan de uiteindelijke paneelkwaliteit. Het kernvel wordt eerst samengesteld uit hars, vulstoffen en additieven en geëxtrudeerd met een gecontroleerde dikte. De aluminium spoel wordt gereinigd en voorbehandeld, zodat de lijm zich chemisch kan hechten aan de oxidelaag. Vervolgens gaat het geheel de bandpers binnen, waar warmte de lijm activeert en de lagen door druk aan elkaar worden gebonden zonder lucht vast te houden. Als de druk niet uniform is over de breedte, zal het paneel randgolvingen of een kusseneffect ontwikkelen dat niet voldoet aan de vlakheidstolerantie op de bouwplaats. Als er luchtzakken achterblijven, kan het paneel er in de fabriek plat uitzien, maar kunnen er blaren ontstaan bij blootstelling aan hitte in een gevel. Al deze risico's worden aangepakt in de fase van de apparatuurselectie, niet door de paneeloperator.
Het lijndiagram toont het aandeel van A2-gecertificeerde aluminium composietpanelen op de mondiale ACS-markt van 2020 tot en met 2026. De trendlijn begint bij 28 procent in 2020 en stijgt elk jaar, tot naar schatting 67 procent in 2026. Die groei wordt gedreven door strengere bouwvoorschriften in brandgevoelige sectoren. In 2022 hebben verschillende Europese steden de minimale brandklasse voor gevelmaterialen van gebouwen boven een bepaalde hoogte verhoogd. In 2024 volgden landen in de Golfregio met soortgelijke eisen. Het resultaat is een duidelijk signaal voor paneelfabrikanten: capaciteit voor A2-productie is niet langer optioneel. Leveranciers die vóór 2024 zijn overgestapt op A2-lijnen hebben al een deel van hun investeringen terugverdiend, terwijl degenen die wachten te maken krijgen met een drukkere markt en lagere marges.
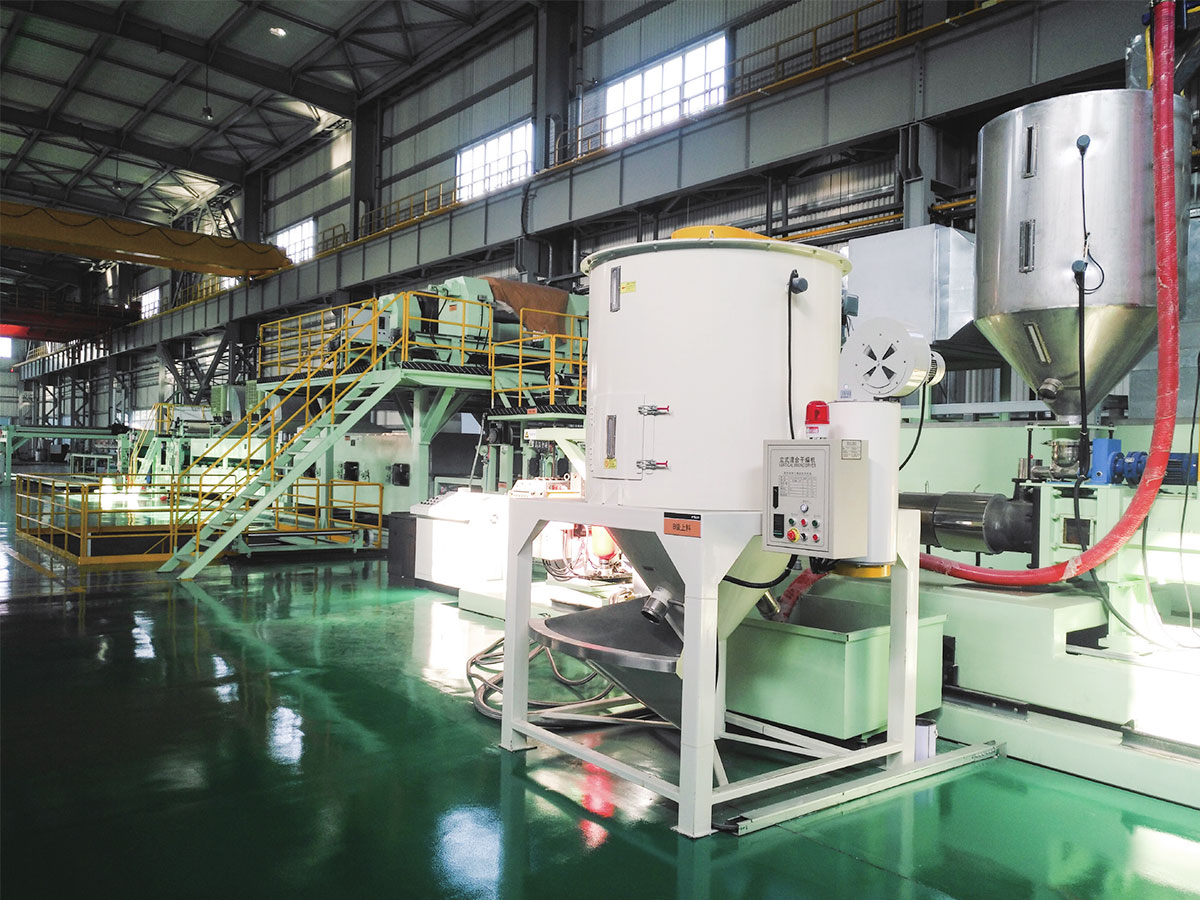
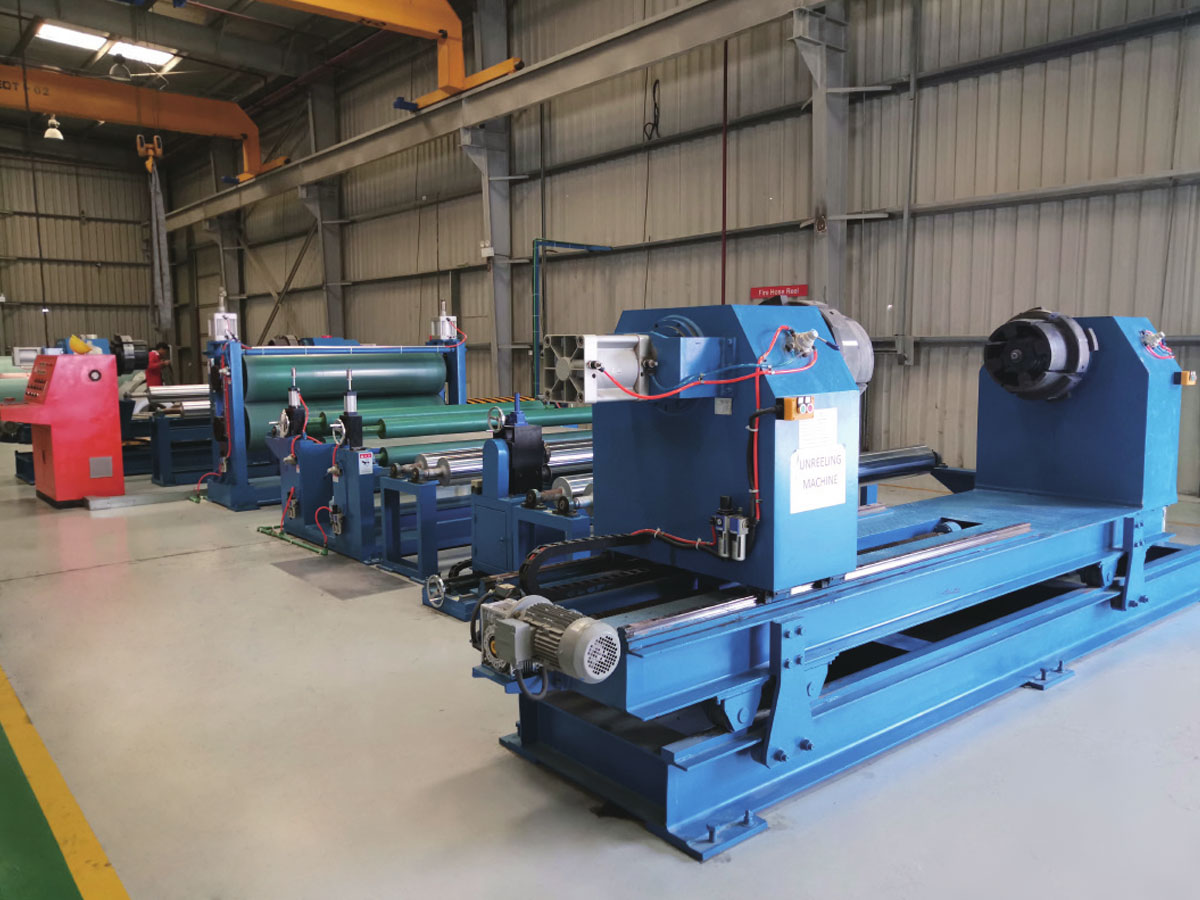
Nog een factor die de kwaliteit van het paneeloppervlak beïnvloedt, is de bron van de voorgelakte aluminium spoel. Paneelproducenten die de coating op rol in eigen huis brengen, kunnen de kleuren nauwkeurig afstemmen, de doorlooptijden verkorten en extra marge halen uit de verkoop van voorgelakte rollen.
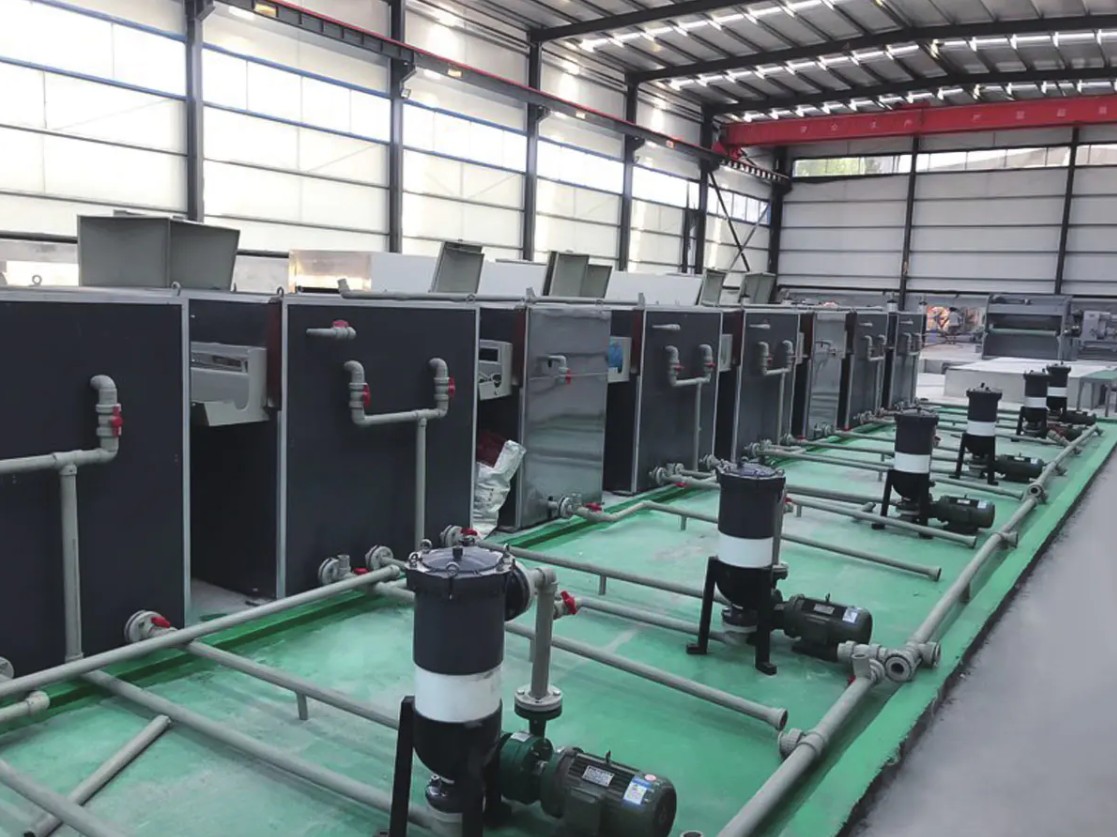
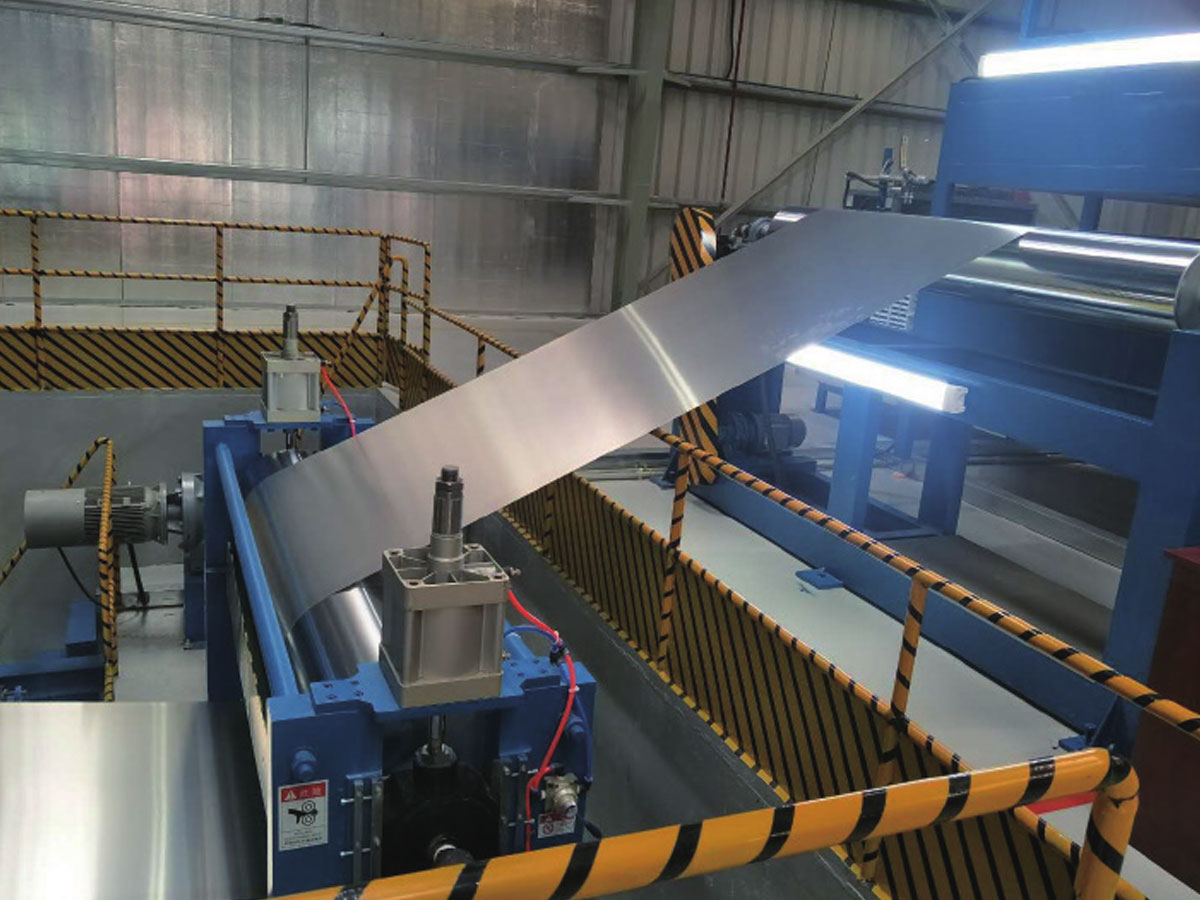 Kleurcoatinglijn voor voorgelakte aluminium spoel Deze lijn integreert voorbehandeling, geautomatiseerd spuiten en uitharden om duurzaam gecoate rollen te produceren. Het ondersteunt interne coating van rollen, waardoor nauwkeurige kleurafstemming en kortere doorlooptijden voor paneelfabrikanten mogelijk zijn. Bekijk Product →
Drie lijnconfiguraties vergeleken
Drie veel voorkomende configuraties domineren de markt. De keuze hangt af van de brandclassificatiestrategie, het beoogde uitgangsvolume en het productassortiment dat een fabrikant wil aanbieden.
| Lijnconfiguratie | Maximale brandklasse | Dagelijkse output | Kernveranderingstijd | Relatieve investering |
|---|---|---|---|---|
| A2/B1 tweerichtingslijn | A2 | 3.000 panelen | 40 min | Hoog |
| A2 spoellijn | A2 | 4.800 panelen | 90 min | Zeer hoog |
| PE/B1 FR-lijn | B1 | 3.600 panelen | 10 minuten | Middelmatig |
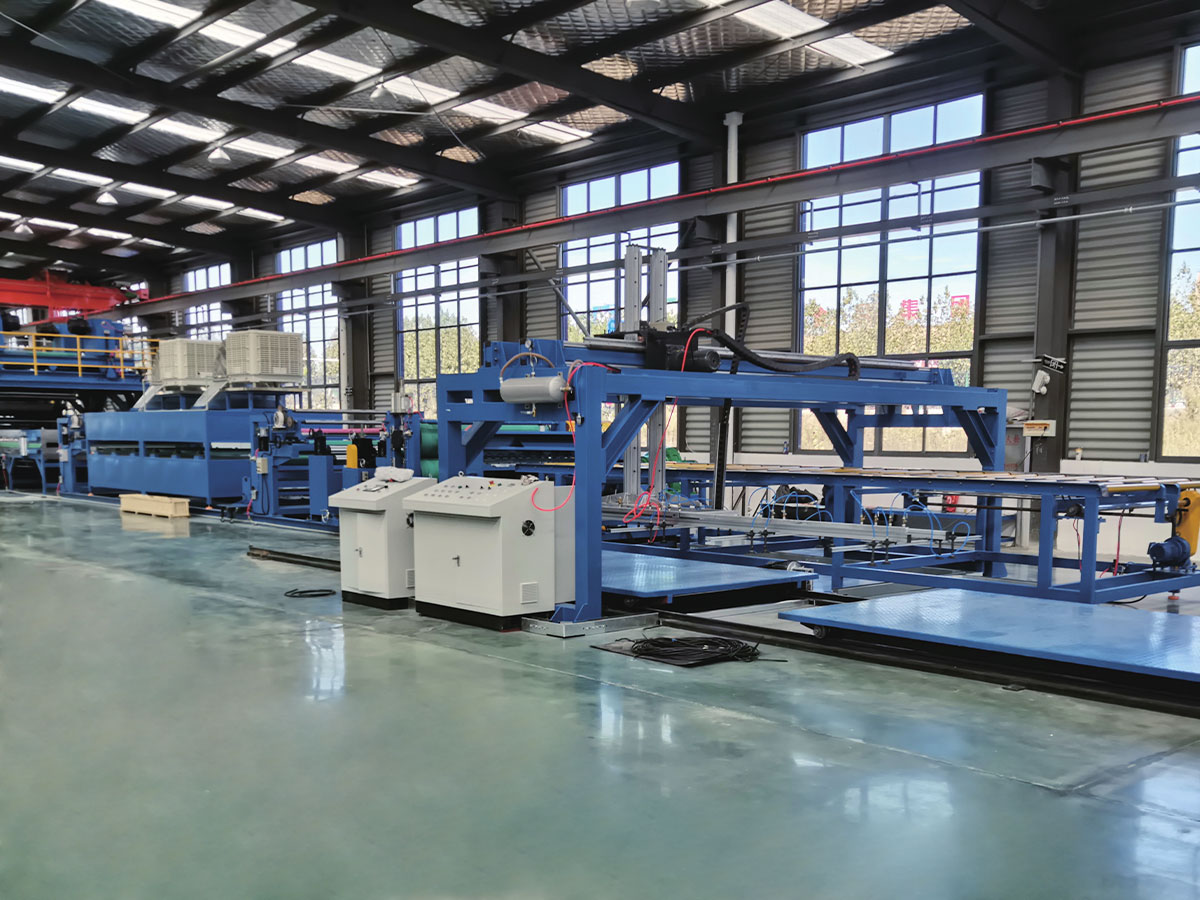
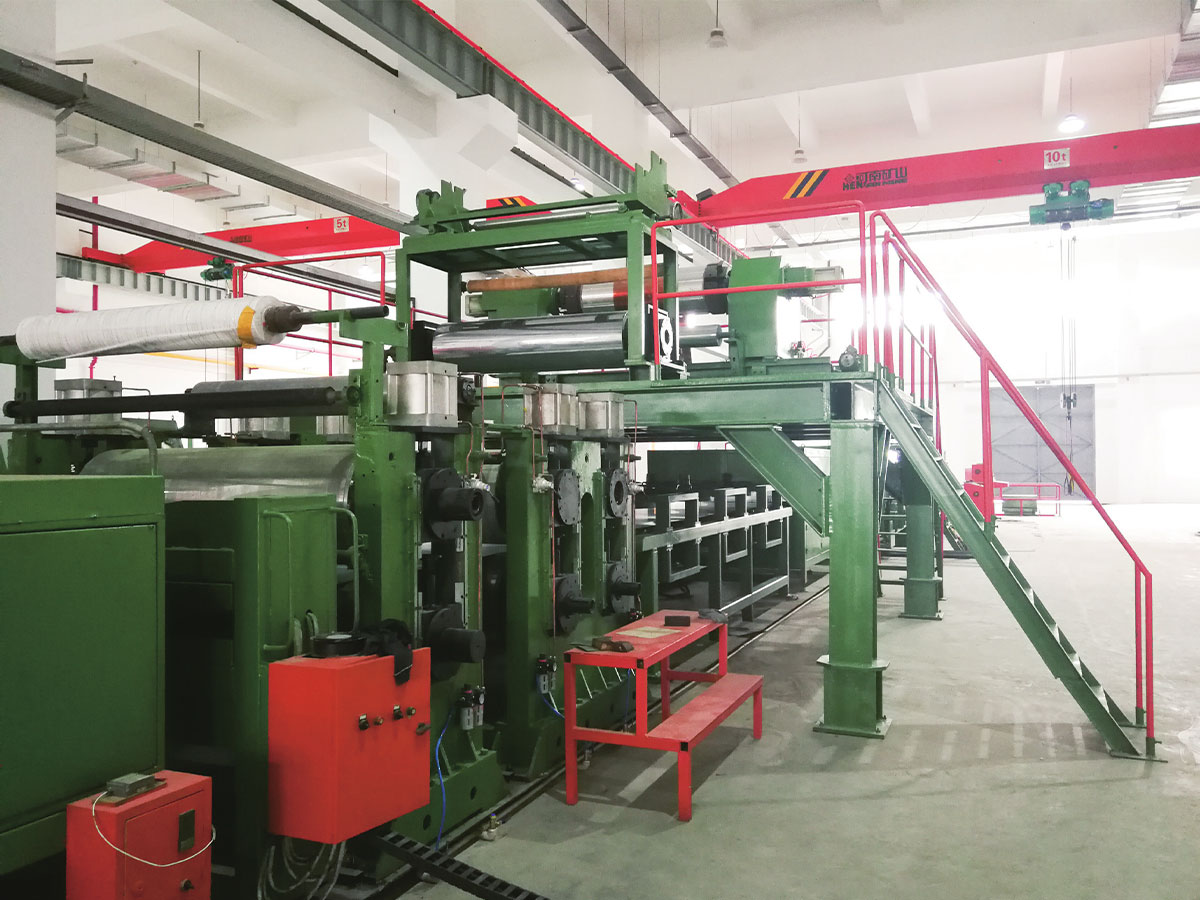
De eerste is de tweewegproductielijn voor metalen composietpanelen A2/B1. Hiermee kan een producent wisselen tussen A2- en B1-producten door de kernvoeding te wisselen en de procestemperaturen aan te passen. Dit is de voorkeursconfiguratie voor fabrikanten die zowel de gevelmarkt als de interieurdecoratiemarkt bedienen, omdat de apparatuur hierdoor bezet blijft, zelfs als de A2-vraag laag is.
 A2/B1 Productielijn voor metalen composietpanelen voor twee doeleinden Deze lijn schakelt tussen A2 brandwerende en PE/B1 kernen op één platform en bedient zowel de gevel- als de interieurmarkt. Het verbetert het gebruik van apparatuur en het rendement op investeringen voor producenten die flexibiliteit nodig hebben. Bekijk Product →
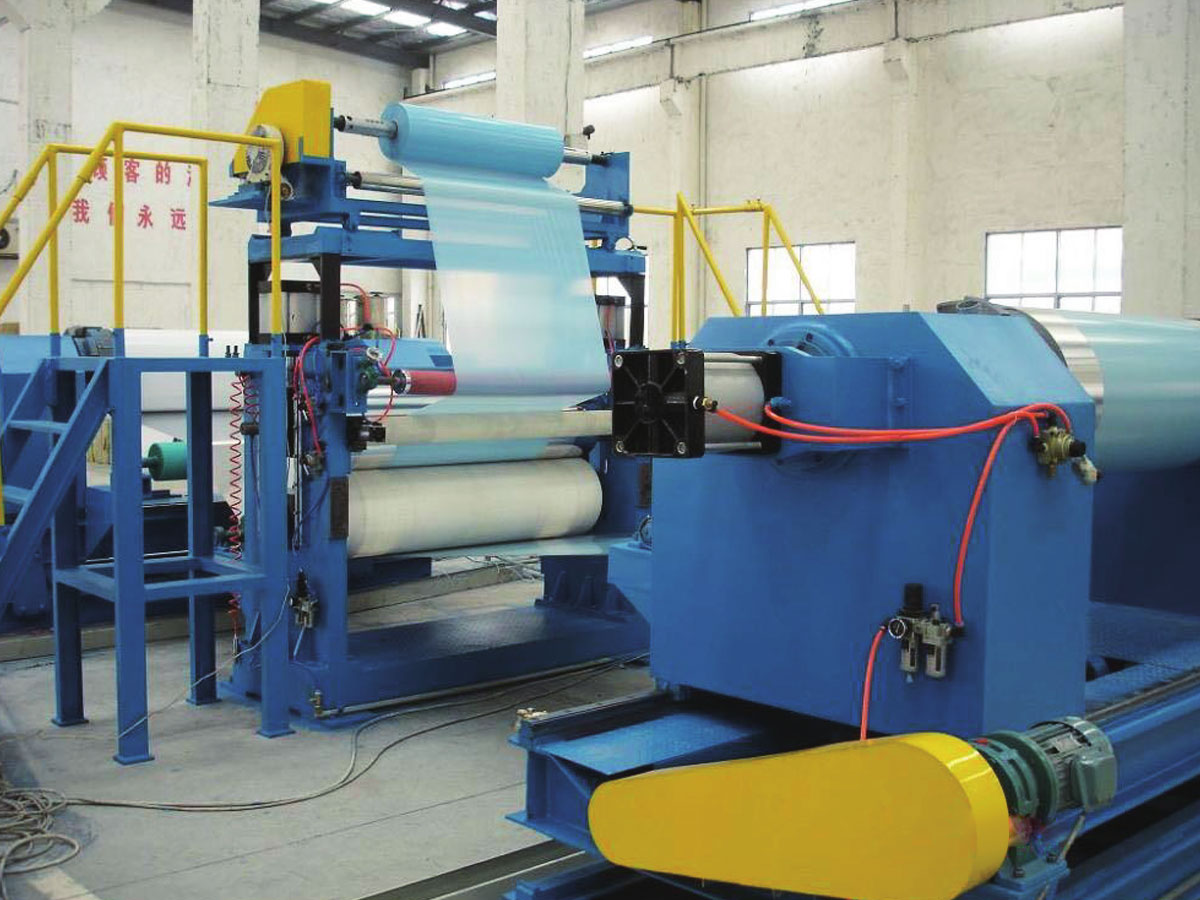
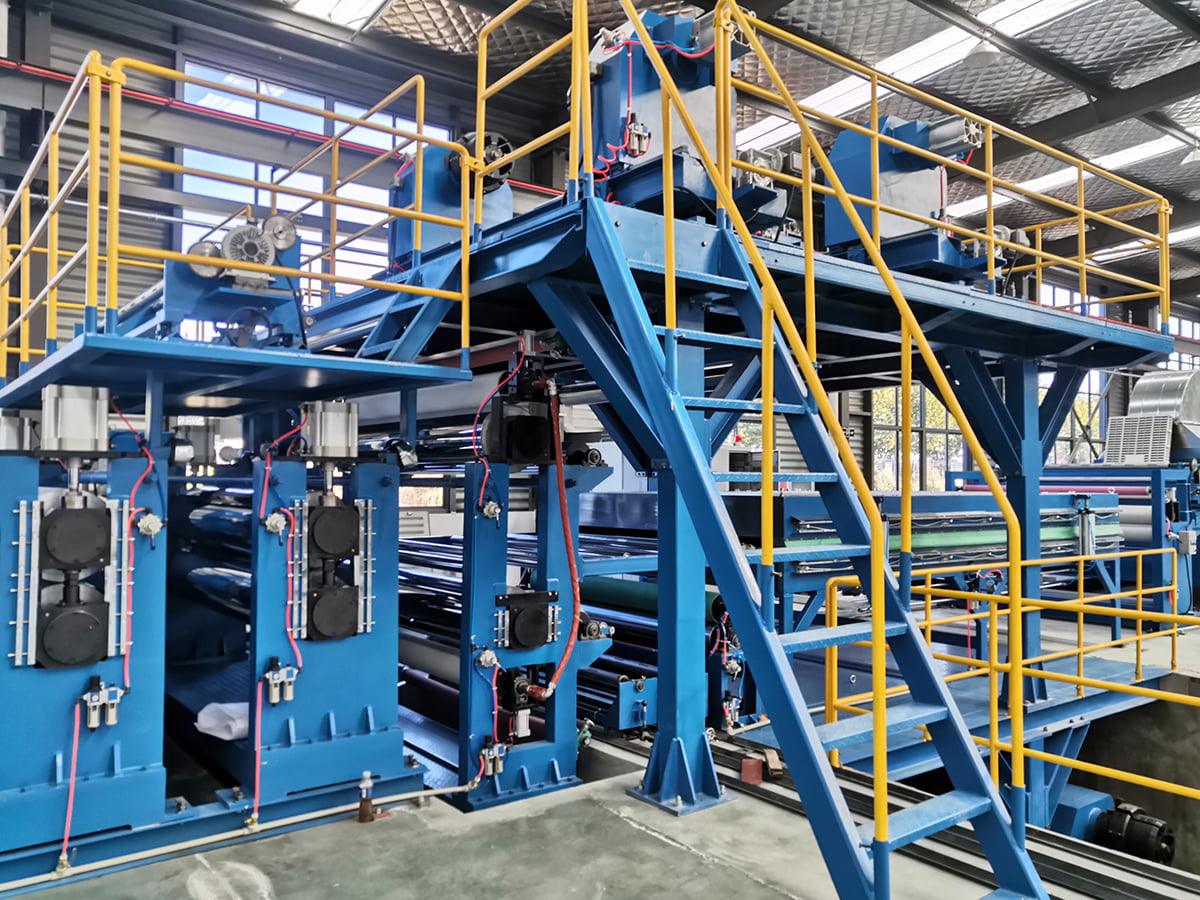
De tweede is de productielijn voor A2-spoelen, die A2-composietmateriaal in continue spoelvorm produceert. Deze architectuur werkt doorgaans met een hogere snelheid en lagere arbeidskosten per vierkante meter, omdat het lijmen en afkoelen in één enkele doorgang worden uitgevoerd. Het spoelformaat maakt het ook mogelijk om stroomafwaartse processen zoals slitten en blinderen uit te voeren zonder paneelhantering, waardoor de totale productiekosten per afgewerkt paneel vaak de laagste van de drie zijn.
 A2-spiraalproductielijn voor continue ACP-productie Deze continue spoellijn produceert A2-composietmateriaal met een hogere snelheid en lagere arbeidskosten per vierkante meter. Het maakt stroomafwaarts snijden en stansen mogelijk zonder paneelhantering, wat vaak de laagste totale productiekosten oplevert. Bekijk Product →
De derde is een PE- of B1 FR ACP-composietlijn. Het verwerkt standaard PE-kernen en vlamvertragende kernen, maar kan geen A2-materiaal produceren. Zijn rol op de markt wordt geleidelijk kleiner naarmate de bouwvoorschriften strenger worden, maar toch blijft het een nuttig toegangspunt voor producenten die zich richten op binnenpanelen, bewegwijzering en decoratieve bekleding waar de brandeisen minder streng zijn.
Het staafdiagram vergelijkt de dagelijkse paneeluitvoer voor drie lijnconfiguraties. De A2/B1-tweerichtingslijn produceert ongeveer 3.000 standaardpanelen per dag wanneer deze in de A2-modus draait, terwijl de A2-spiraallijn ongeveer 4.800 panelen per dag bereikt dankzij de continue werking van haspel tot haspel. De PE/B1 FR-lijn zit daar tussenin met 3.600 panelen per dag, omdat het eenvoudigere proces snellere rolwisselingen mogelijk maakt, maar een lagere thermische belasting toepast. Deze getallen vertegenwoordigen waarden van de orde van grootte voor een typische paneellijn van 300 meter lang; De daadwerkelijke output hangt af van de paneeldikte, kerndichtheid en de mate van automatisering. Wat voor een investeerder van belang is, is dat de A2-spoellijn, hoewel duurder, ongeveer 60 procent meer output per dag levert dan de instaplijn. De kapitaalkosten per paneel zijn daarom doorgaans lager voor de spoellijn, ook al is de aankoopprijs hoger.
Hoe u een leverancier van een productielijn evalueert
Wanneer u leveranciers vergelijkt, moet u verder kijken dan de basisprijs en op vier gebieden letten. Deze gebieden bepalen of de apparatuur op de aangekondigde capaciteit zal werken en of de panelen de vereiste brandtests zullen doorstaan.
- Kerndosering en mengnauwkeurigheid. Een A2-kern heeft een aandeel minerale vulstoffen van meer dan 90 procent nodig. Vraag welke soort weegfeeders en continumengers de lijn gebruikt en hoe vaak deze worden gekalibreerd.
- Temperatuurregeling bij het lamineren. De lijm tussen aluminium en kern wordt geactiveerd binnen een smal temperatuurvenster. Als de lijn alleen aan-uit verwarming gebruikt, zal de hechtsterkte variëren over de lengte van het paneel.
- Webspanning en volgsysteem. Wanneer twee aluminium spoelen tegelijk worden afgewikkeld, moet de lijnspanning binnen 1 procent worden gecontroleerd om kreuken en uitglijden te voorkomen.
- After-sales structuur. Een continue productielijn is een waardevol bezit dat in drie ploegendiensten draait. De leverancier moet beschikken over een gedocumenteerd servicenetwerk, een inventaris van reserveonderdelen en mogelijkheden voor diagnose op afstand.
Het radardiagram vergelijkt drie lijnconfiguraties in vijf dimensies: brandbestendigheid, productieoutput, materiaalflexibiliteit, kapitaalkosten en operationele kosten. De A2-batterijlijn bereikt het hoogste rendement en brandvermogen, maar kent de hoogste kapitaalkosten en de laagste flexibiliteit voor snelle omschakelingen tussen producttypen. De A2/B1 tweerichtingslijn biedt een gelijkmatige balans tussen brandwerendheid en flexibiliteit, hoewel de output iets lager is dan die van een speciale spiraallijn. De PE/B1 FR-lijn blijft aantrekkelijk wat betreft kapitaalkosten en operationele kosten, maar door zijn lage brandclassificatie is hij niet geschikt voor bouwprojecten met strikte brandeisen. Voor de meeste fabrikanten die nieuwe capaciteit plannen, is de A2/B1-tweerichtingslijn het meest rationele uitgangspunt, omdat deze A2-capaciteit biedt zonder de B1-markt uit te sluiten. Producenten die al een volwassen B1-klantenbestand hebben en willen opschalen, vinden de A2-spoellijn wellicht het betere upgradepad.
De onderste regel
"3A composieten" is niet alleen een merknaam; het is een afkorting voor het kwaliteit- en brandveiligheidsniveau dat de markt verwacht van aluminium composietpanelen. Door de juiste productielijn te kiezen, vertaalt een fabrikant die verwachting naar een commercieel product. Begin met de brandclassificatiestrategie en laat vervolgens de outputvereiste, de beschikbaarheid van grondstoffen en het vloeroppervlak de architectuur bepalen. Praat met een lijnbouwer die al A2-compatibele apparatuur heeft geleverd en vraag naar referenties in uw toepassingsgebied. Nu de vraag naar A2 in 2026 nog steeds groeit, betekent het uitstellen van de beslissing dat panelen moeten worden geproduceerd die worden afgewezen bij precies de projecten die de beste marges opleveren. Als u uw opties wilt vergelijken met een specifiek productassortiment, neem rechtstreeks contact op met de fabrikant en bespreek uw beoogde kernmaterialen en jaarlijkse output.