
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

De verwerking van aluminiumrollen mislukt zelden op dramatische wijze. Het faalt door drift: de toplaag kruipt twee micron over het doel, de oven verliest vier graden tussen de spoelen, de accu komt te kort zodra de lijn 45 meter per minuut passeert, en zes weken later delamineert een gevelpaneel ter plaatse. Het proces zelf is één continue keten – afrollen, splitsen, voorbehandeling, coaten, uitharden, lamineren, afkoelen en terugspoelen – en elke schakel daarin wordt gemeten in seconden en microns. Het praktische punt vooraf: een spoellijn is slechts zo betrouwbaar als de langzaamste fase, het uithardingsvenster en de spoelwisselingsroutine. Al het andere, van chroomvrije voorbehandeling tot het nivelleren van rollen, is er om deze drie dingen binnen de tolerantie te houden.
Van afwikkelaar tot opwikkelaar: wat de verwerking van aluminiumrollen omvat
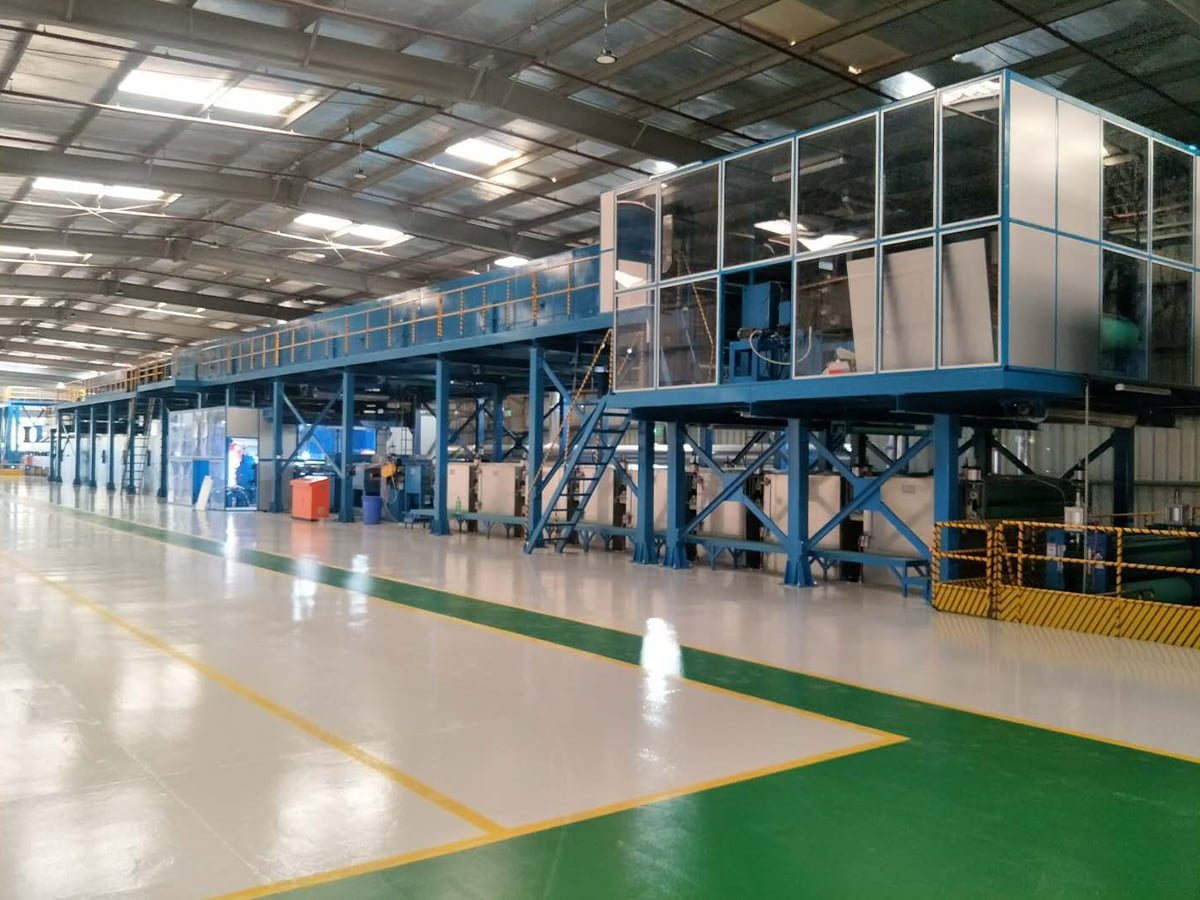
Een coatinglijn beweegt de strip in één richting. De afwikkelaar betaalt de spoel af, een schaar snijdt de staart af en een lasmachine hecht de nieuwe spoel aan de oude, terwijl een accumulator voldoende strip opslaat zodat de lijn tijdens die stilstand kan blijven draaien. Vervolgens wordt de strip voorbehandeld: alkalisch reinigen, gefaseerd spoelen en een conversiecoating die bij gecontroleerde temperatuur wordt aangebracht, gevolgd door een droogoven die elk spoor van vocht moet verwijderen voordat de primerrol het oppervlak raakt.
Die eerste fase verdient respect omdat deze onherstelbaar is. Eén micron resterende walsolie, of een slecht gespoelde alkalische film, zal de hechting verzwakken lang voordat de afwerklaag wordt aangebracht, en geen enkele uitharding zal deze herstellen. Bouwers die dit goed doen, beschouwen de voorbehandeling als een machine op zich, met eigen aandrijvingen, chemicaliëndosering en controlepunten, in plaats van als een accessoire dat op de ingang van de coater is vastgeschroefd.
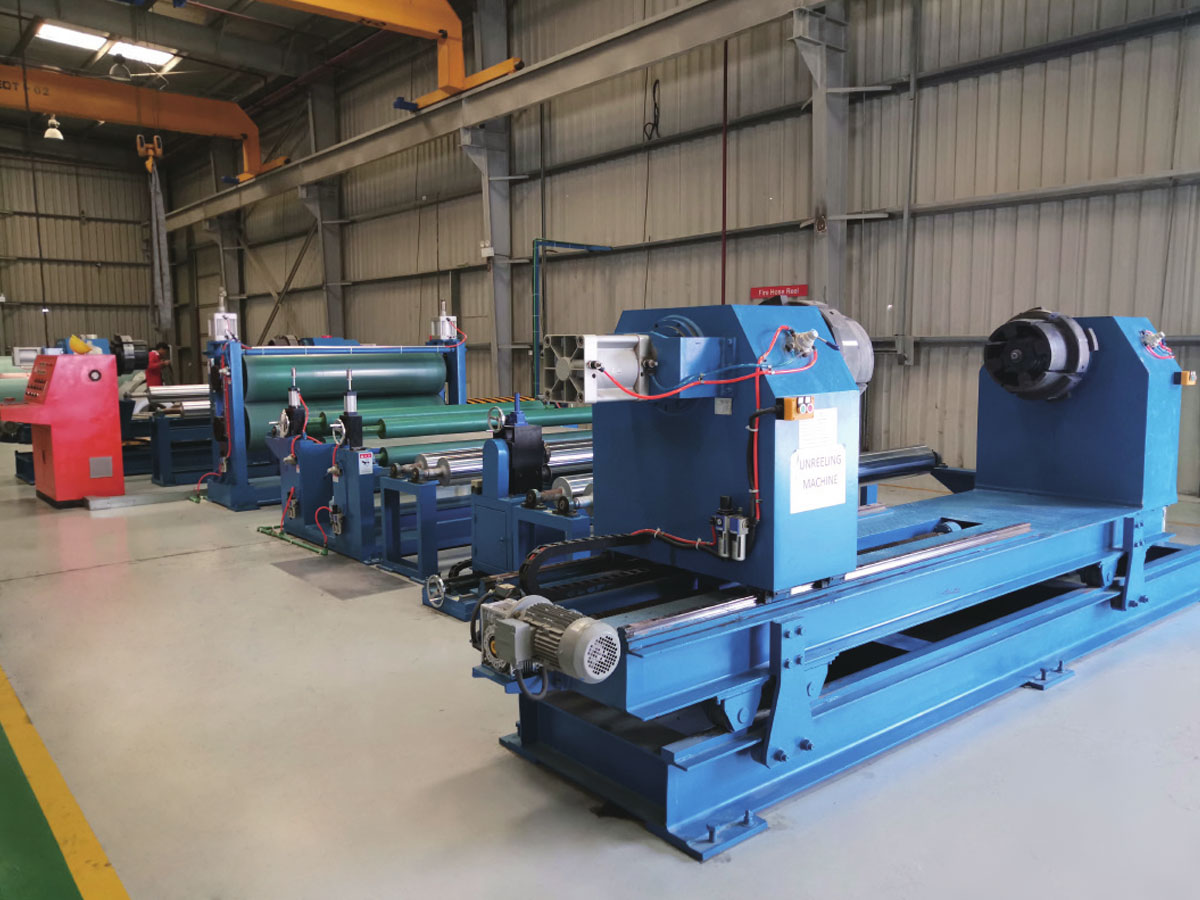
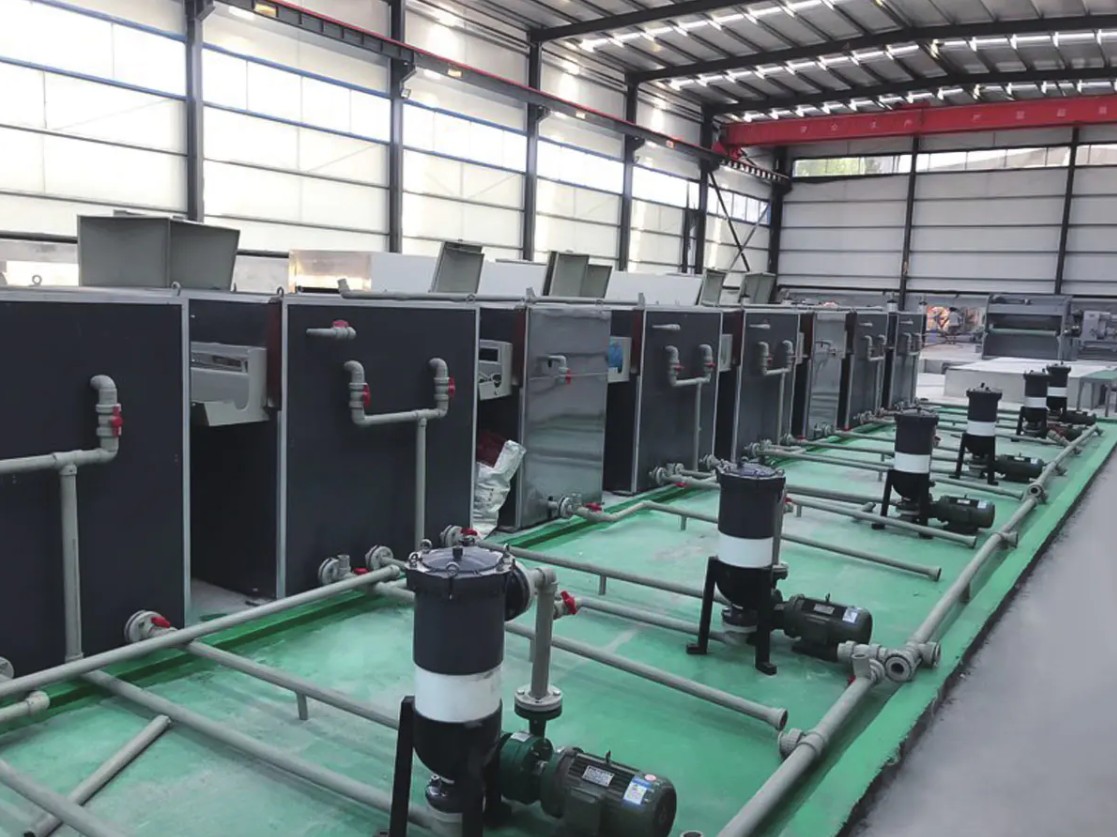
 Reinigingslijn voor voorbehandeling De zuiverheid van metalen oppervlakken en de kwaliteit van chemische conversiecoatings bepalen rechtstreeks de corrosieweerstand, verfhechting en de kwaliteit van het eindproduct. Bekijk Product →
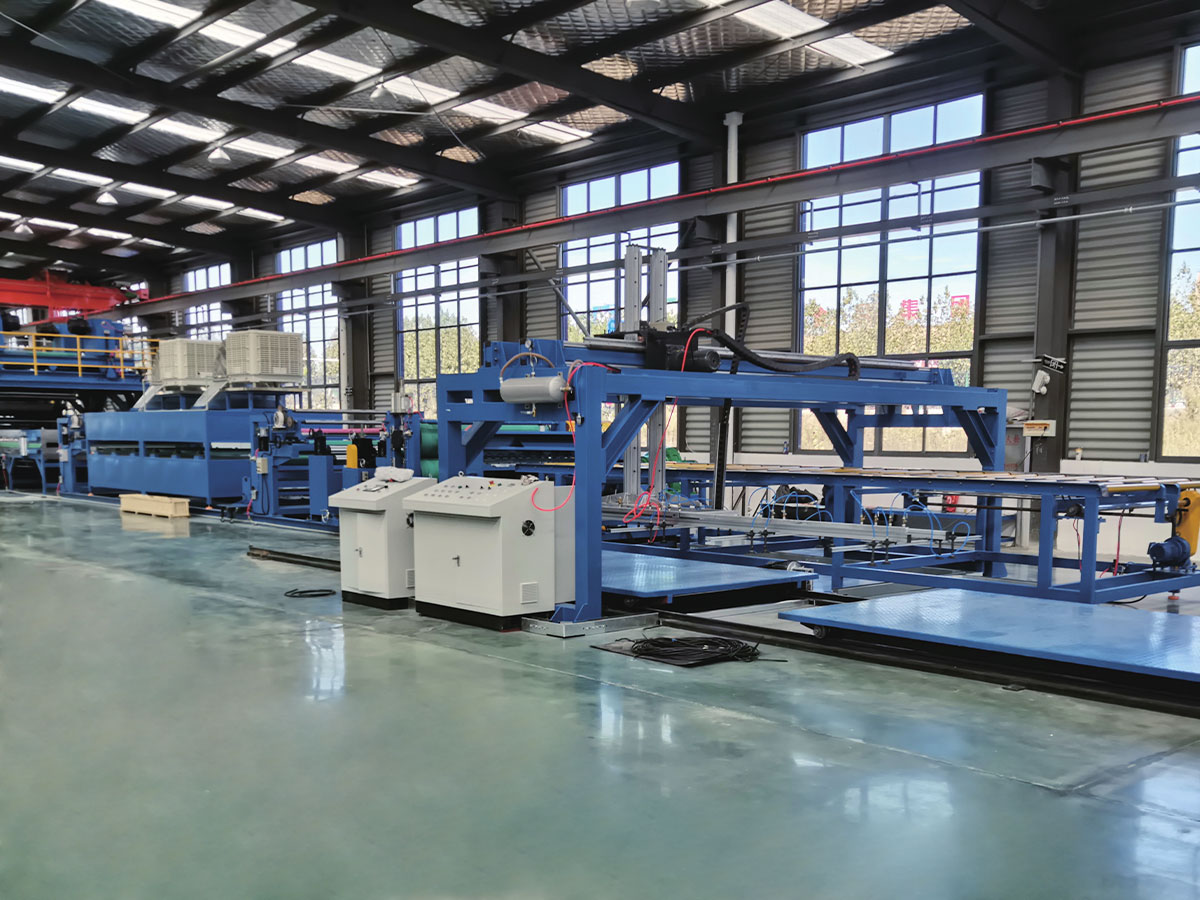
Na het coaten en uitharden kan de strip worden gelamineerd met een beschermende of decoratieve film, in reliëf worden gemaakt voor textuur, worden afgekoeld en onder gecontroleerde spanning worden opgewikkeld. Spanningscontrole is belangrijker dan de meeste kopers verwachten: een spoel die te strak is gewikkeld, drukt markeringen af die pas verschijnen na het buigen, en een spoel die te los is gewikkeld, telescopeert tijdens het transport.
Lijnsnelheid bepaalt de werkelijke capaciteit, niet het motorvermogen
Elke fase op een spoellijn heeft zijn eigen snelheidsplafond, en de langzaamste bepaalt wat je daadwerkelijk verzendt. De onderstaande grafiek vergelijkt het praktische maximum van zes fasen op een coatinglijn voor aluminium spoel uit het middensegment.
Deze cijfers zijn geen marketingcijfers; het zijn de snelheden waarmee elke fase nog een verkoopbaar oppervlak oplevert. Het topcoatstation sluit de lijn af met een snelheid van 42 meter per minuut, omdat de opbouw van de film en het uitdampen van het oplosmiddel beide tijd nodig hebben, en als je voorbij dat punt gaat, ontstaat er sinaasappelhuidtextuur en droogranddefecten. De primer met 48 meter per minuut en de laminator met 36 meter per minuut zijn alleen van belang als ze allebei tegelijk draaien, wat precies het geval is op een gecombineerde coating- en lamineerlijn. Een machine met een snelheid van 60 meter per minuut is dus een lijn van 36 meter per minuut als uw product gelamineerd moet worden, en dichter bij 25 meter per minuut als het nivelleren van de platen is inbegrepen. Daarom moet elk capaciteitscijfer het productrecept met zich meedragen: dezelfde hardware levert drie verschillende outputs. Kopers die twee offertes op één snelheidsnummer vergelijken, vergelijken niet hetzelfde.
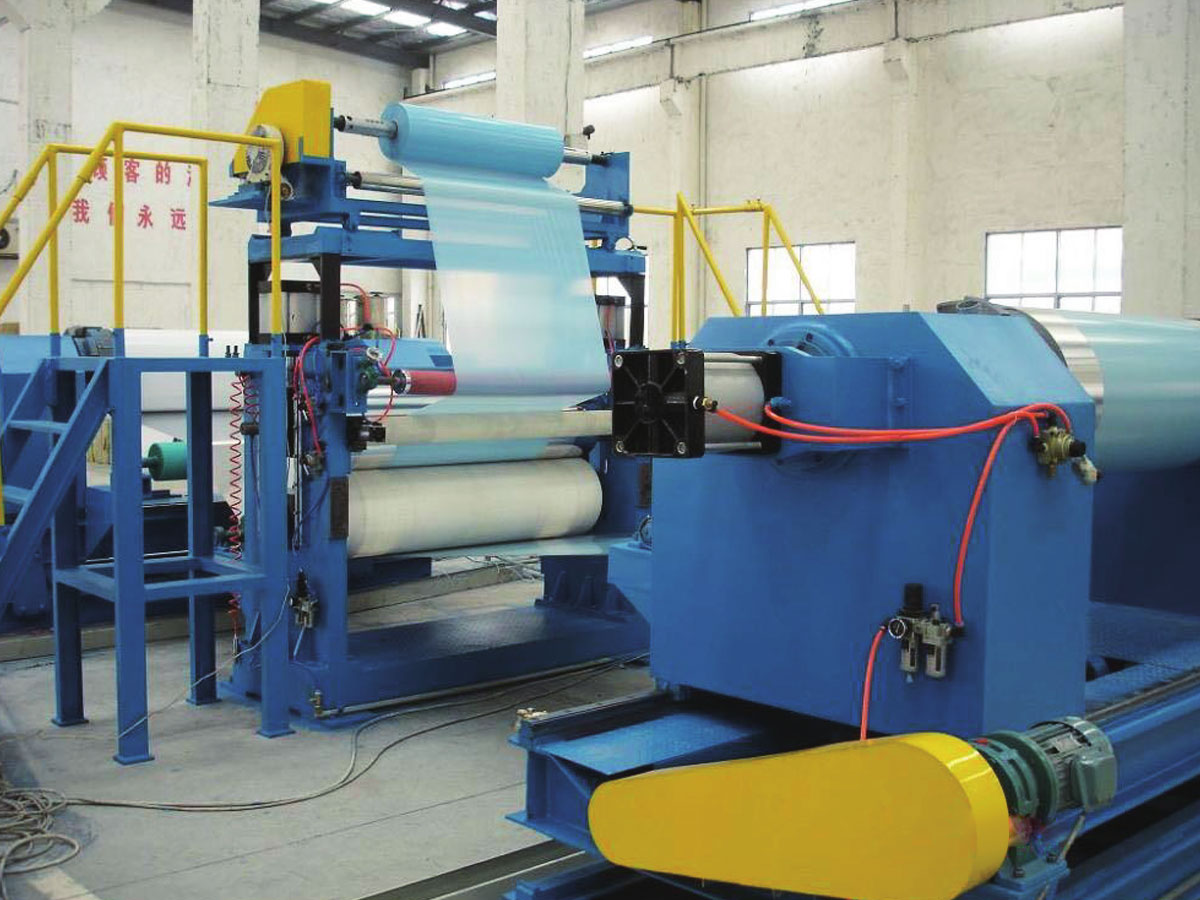
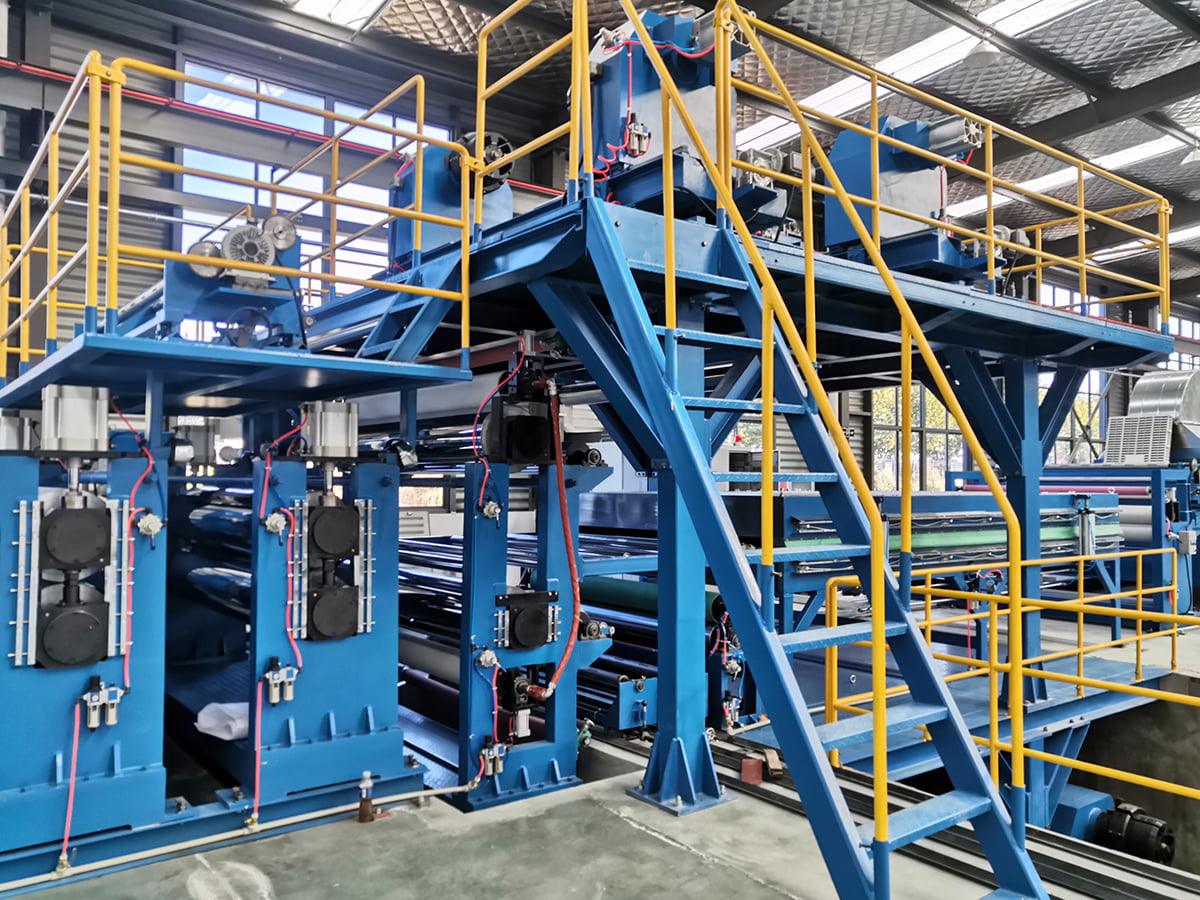
 Coating- en druklijn voor aluminium/stalen rollen Accessoires voor uitrusting Bekijk Product →
Voor een nadere blik op hoe deze afwegingen zich vertalen in commerciële resultaten, leest u over de productievoordelen die een coatinglijn voor metaalspoelen met zich mee kan brengen .
Het uithardingsvenster: waar de meeste hechtingsproblemen beginnen
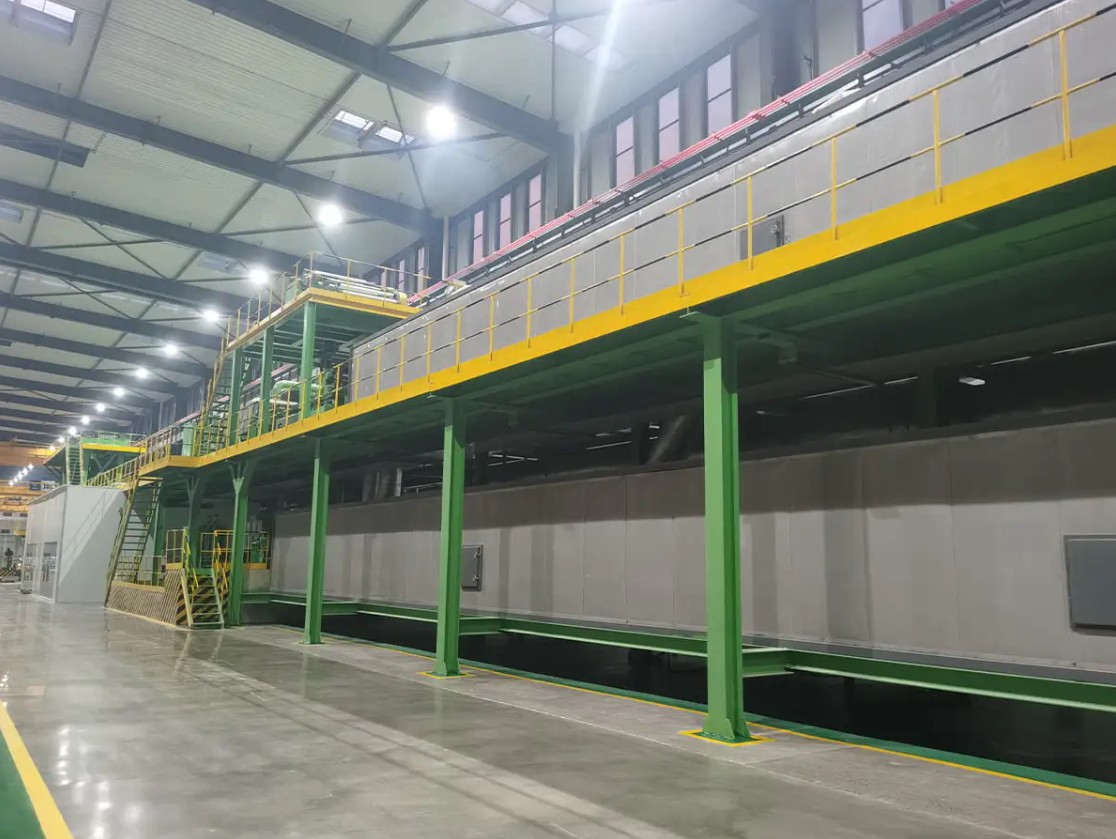
Uitharding is een tijd- en temperatuurrelatie gemeten op de strip, niet in de lucht. Het onderstaande profiel laat zien wat er gebeurt in een oven met vijf zones, gevolgd door een koelgedeelte.
De curve stijgt steil door de eerste twee zones, vlakt af tussen de zones drie en vijf bij ongeveer 226 tot 232 graden Celsius, en valt vervolgens weg in het koelgedeelte. Dat plateau is geen suggestie. Polyester- en PVDF-coatings hebben het metaal zelf nodig, en niet de ovenlucht, om de gespecificeerde metaalpiektemperatuur te bereiken, en de meeste specificaties liggen tussen 224 en 232 graden Celsius met een verblijftijd van 20 tot 40 seconden. Het aflezen van de luchttemperatuur in plaats van de striptemperatuur is de meest voorkomende fout bij de inbedrijfstelling, omdat een strip met een snelheid van 42 meter per minuut de warmte anders absorbeert dan een strip met een snelheid van 28 meter. Door te weinig uitharding wordt de film zacht en de hechting marginaal, terwijl door te veel uitharding deze broos wordt, zodat de coating bij een scherpe bocht scheurt, ook al ziet de potloodhardheid er uitstekend uit. Registreer dit profiel voor elke spoel, niet één keer bij de inbedrijfstelling.
Wat er feitelijk misgaat: defectpatronen op spoellijnen
Kwaliteitsclaims op gecoate spoel volgen een redelijk stabiel patroon, en het patroon vertelt u waar u uw instrumentatiebudget aan moet besteden.
Adhesieverlies en afwijking in de filmopbouw zijn samen verantwoordelijk voor de helft van de hier getoonde claims, en beide zijn terug te voeren op dezelfde twee variabelen: de kwaliteit van de voorbehandeling en de controle op de uitharding. Kleur- en glansverschillen komen meestal voor na het vervangen van de batterij, wanneer een nieuwe legeringspartij, een andere primerbatch of een koelere strip de tint een paar eenheden verschuift. Klachten over vlakheid komen later nog naar voren, vaak na het egaliseren of nadat panelen zijn gesneden en gelamineerd, waardoor ze de duurste categorie zijn om te corrigeren. Schade aan randen en verbindingen is het kleinste probleem, maar het snelst op te lossen, omdat het eerder een mechanisch probleem is dan een chemisch probleem. Vier van de zes categorieën kunnen worden verdedigd met instrumentatie – striptemperatuur, filmgewicht, kleurmeting en spanningsregistratie – in plaats van met het oordeel van de operator. Dat is het argument om metingen als onderdeel van de lijn te kopen en niet als bijzaak.
De lijn afstemmen op het product: standaardcoating versus A2 brandwerende spoel
Er kunnen twee spoellijnen van vergelijkbare prijs worden gebouwd voor totaal verschillende producten. Onderstaande vergelijking scoort zes dimensies die kopers doorgaans tegen elkaar afwegen.
De radar vergelijkt een standaard coatinglijn voor PE- of PVDF-batterijen met een lijn die is geconfigureerd voor de productie van A2-brandwerende composietbatterijen, met een score van 0 tot 10 op zes dimensies. De standaardlijn wint het op het gebied van lijnsnelheid, flexibiliteit bij het bouwen van films en energie-efficiëntie, omdat de chemie eenvoudiger is en recepten sneller veranderen. De A2-configuratie wint het op het gebied van brandprestaties en omschakelflexibiliteit, omdat deze doorgaans in één doorgang een brandwerende kern combineert met de aluminium huid. Geen van beide vormen is in absolute termen beter; ze beschrijven eenvoudigweg verschillende producten en verschillende markten. Wat in de offertefase van belang is, is dat de zes assen worden gescoord op basis van uw eigen productmix en niet op basis van een generieke benchmark, omdat een lijn die is geoptimaliseerd voor buitenbekleding slecht past bij een fabriek die elke ploegendienst van kleur verandert. Als brandwerende panelen op uw routekaart staan, test dan de hechtingsas het hardst bij lage filmgewichten, waarbij met mineralen gevulde systemen zich anders gedragen dan gewoon polyester.
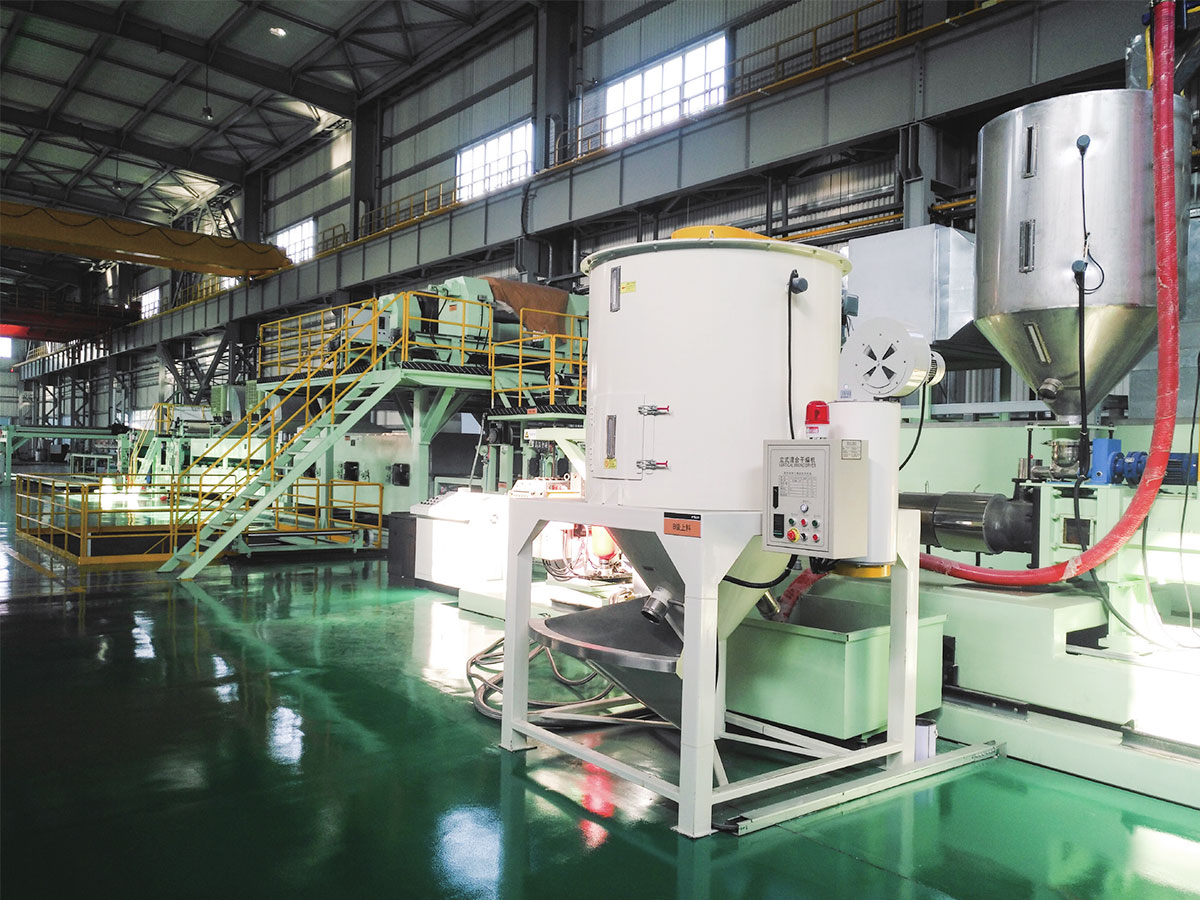
 A2-rolproductielijn/A2 ACP-composietlijn Accessoires voor uitrusting Bekijk Product →
Toleranties die het waard zijn om aan het contract te voldoen
Een offerte die alleen de snelheid en de spoelbreedte vermeldt, laat de dure variabelen open. De onderstaande tabel toont de parameters die het vermelden waard zijn als geverifieerde acceptatiecriteria, samen met de methode die wordt gebruikt om ze allemaal te controleren.
| Parameter | Praktisch bandje | Waarom het ertoe doet | Hoe te verifiëren |
|---|---|---|---|
| Coatingfilm opgebouwd | Doel plus of min 2 micron | Stelt glans, kleur en garantieduur in | Stripgewichttest of XRF |
| Piek metaaltemperatuur | 224 tot 232 graden Celsius | Te weinig uitharding verzwakt de hechting, te veel uitharding maakt de film bros | Thermolabelstrip op elke spoel |
| Lijn snelheid stability | Binnen 3 procent van de ingestelde snelheid | Snelheidsschommelingen verschuiven de opbouw- en verblijftijd van de film | Drive trendlogboek gedurende 8 uur |
| Vlakheid strippen na egaliseren | 0 tot 3 I-eenheden | Golving ontstaat pas na buigen en lamineren | Rechte rand op een vlakke plaat |
| Cyclustijd van de lasmachine | 45 tot 90 seconden op volle snelheid | Bepaalt de schrootlengte en het accumulatorvolume | Getimede run tijdens acceptatie |
Alles wat hier niet wordt vermeld, is nog steeds bespreekbaar, maar het is veel gemakkelijker om te onderhandelen voordat de eerste spoel is ingeregen.
Een korte pre-orderchecklist
Gebruik de onderstaande lijst als filter voordat u een leverancier op de shortlist zet, ongeacht of het om een coatinglijn, een composietlijn of een enkele bijbehorende machine gaat.
- Stuur echte spoelmonsters, inclusief de legering en de temperatuur die u wilt gebruiken, niet alleen molencertificaten.
- Vraag om een geregistreerd striptemperatuurprofiel bij drie lijnsnelheden, niet één.
- Bevestig de receptwisseltijd tussen uw twee meest voorkomende producten.
- Maak vóór verzending overeenstemming over de acceptatiemethode voor filmopbouw, hechting en kleur.
- Controleer welke reserveonderdelen lokaal worden bewaard en hoe ondersteuning op afstand wordt geleverd.
- Ga na of één leverancier ook A2-kern, gecoate aluminium spoel en hechtfolie kan leveren, omdat één enkele leverancier de inbedrijfstellingscyclus verkort.
Het beste moment om deze vragen te stellen is vóór de inkooporder, wanneer ingenieurs nog invloed en opties hebben. Als u een second opinion wilt over een specifiek product – gecoate spoel, brandwerende composiet spoel, vloerbedekking of lederen lijnen – is de snelste route om stuur uw doelspecificatie naar onze procesingenieurs en laat ze reageren met een procesroute in plaats van een cataloguspagina.