
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

In de bouwmaterialenindustrie is een ACP-lijn een continue productielijn voor aluminium composietpanelen (ACP). Als een zoekopdracht u hier heeft gebracht terwijl u op zoek was naar het Affordable Connectivity Program, houd er dan rekening mee dat dit artikel de productiebetekenis van ACP behandelt. ACP-lijnen verwerken aluminium spoelen, kernmateriaal, hechtfolie en beschermfolie tot afgewerkte panelen voor gevels, wandbekleding, uithangborden, plafonds en binnenpanelen. De beslissing om een ACP-lijn te kopen heeft jarenlang invloed op uw productkwaliteit, bedrijfskosten en marktflexibiliteit. Om deze reden verdient de selectie van apparatuur meer aandacht dan een eenvoudige prijsvergelijking.
Wat een ACP-lijn doet
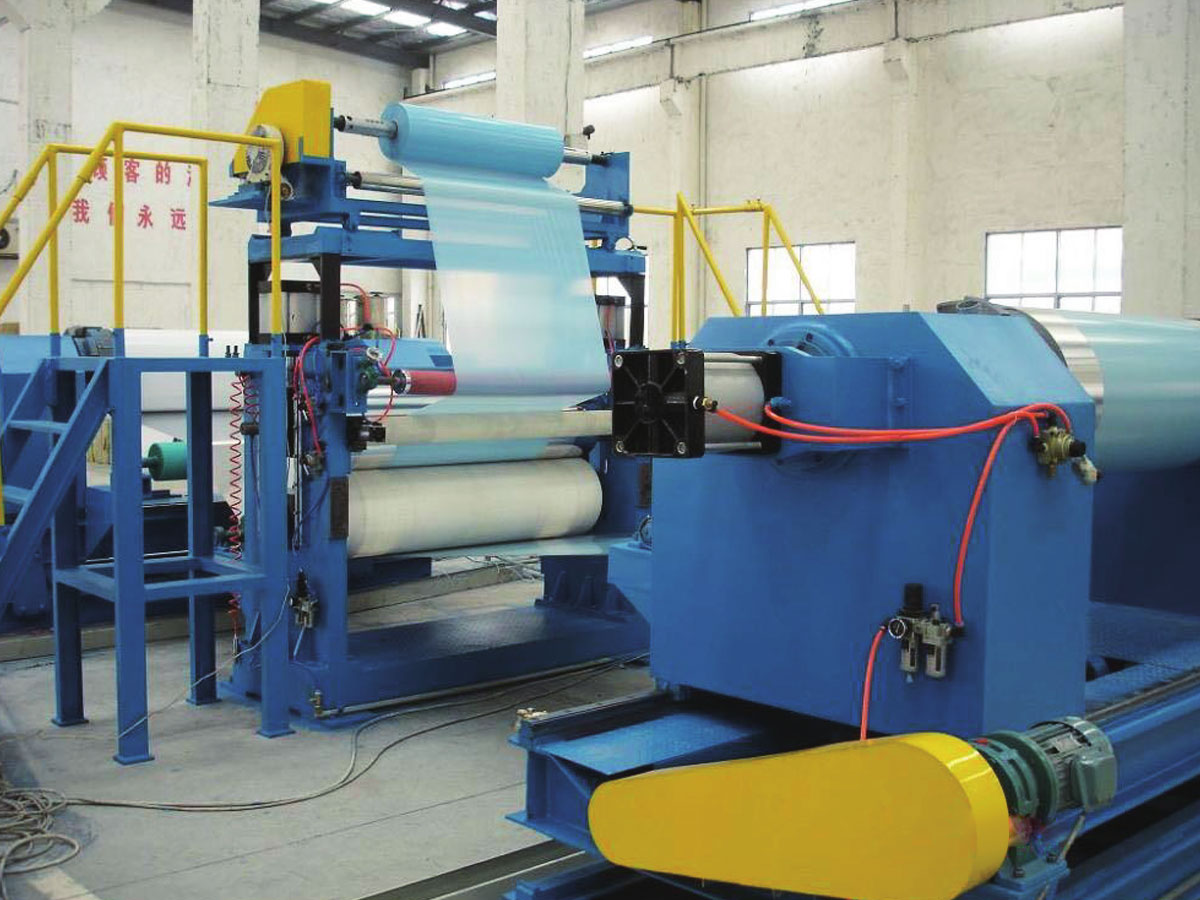
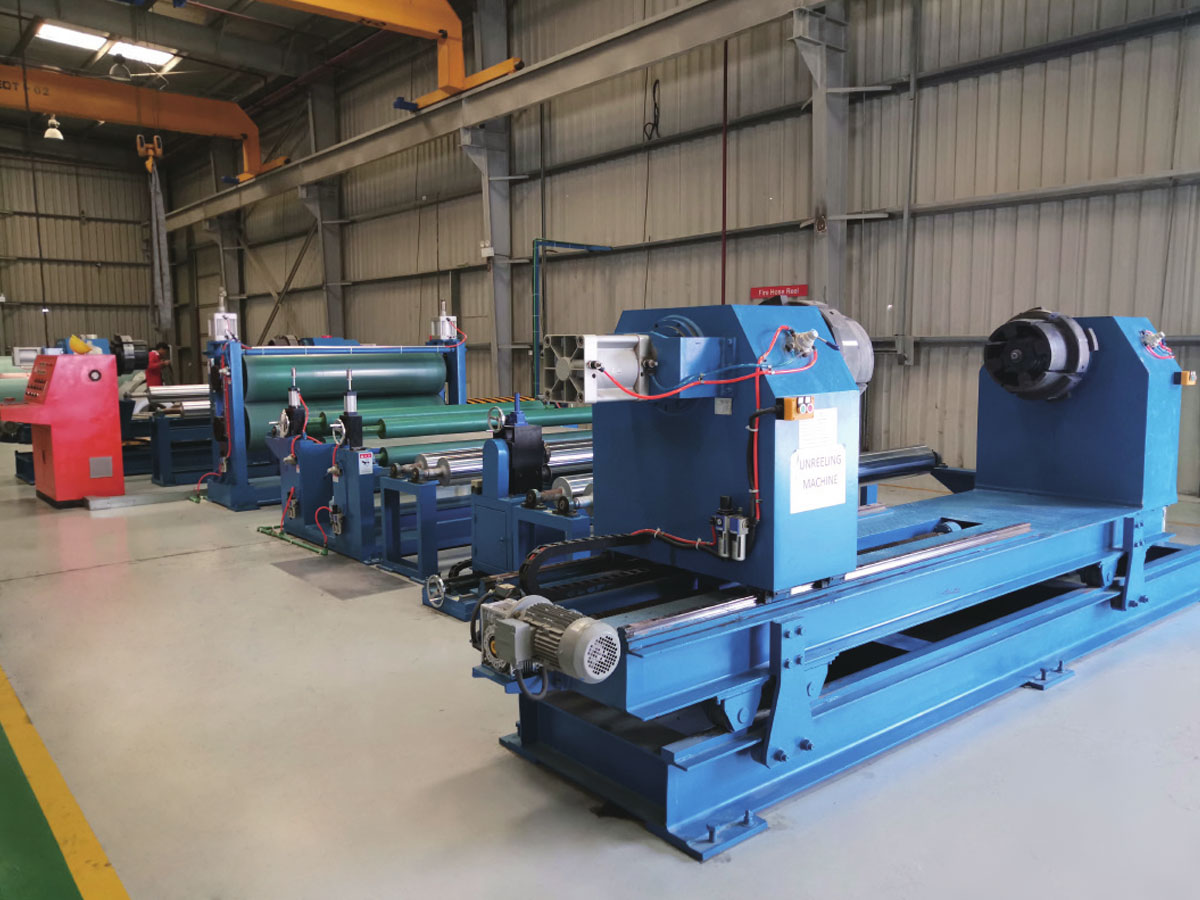
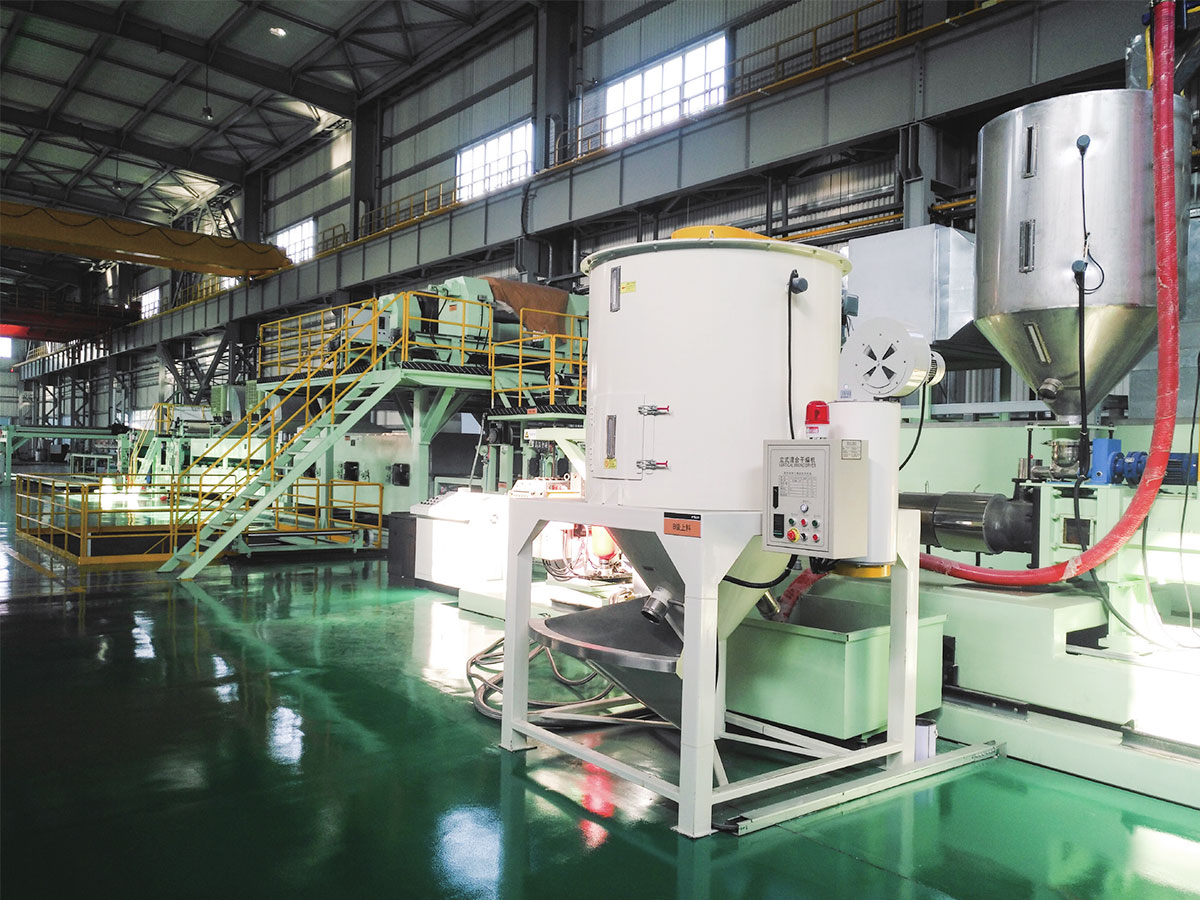
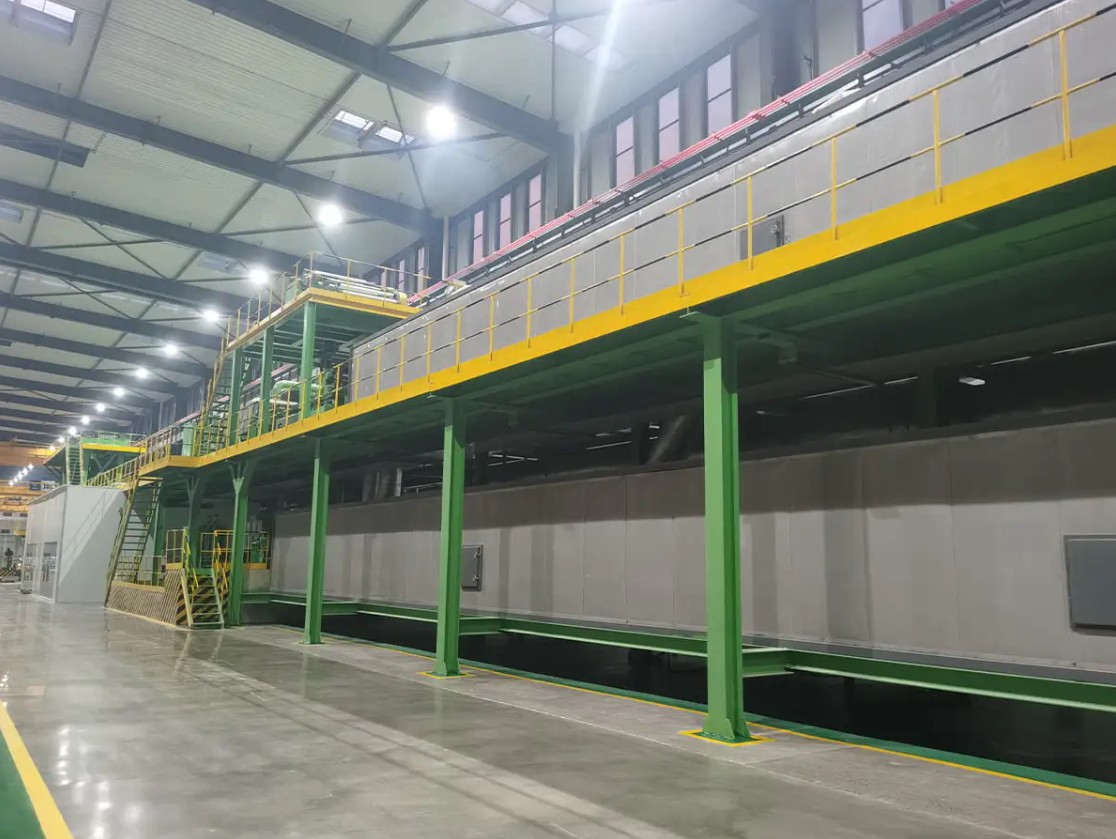
Een ACP-lijn combineert meerdere processtappen in één gecontroleerde stroom. Een typische lijn wikkelt aluminium spoel af, reinigt en voorbehandelt het oppervlak, brengt lijm of film aan, lamineert het kernmateriaal tussen twee aluminium huiden, koelt de sandwich af, snijdt de randen af en snijdt deze in panelen. Sommige ACP-lijnen bevatten ook invoerstations voor beschermfolie, afpelbare folie of brandwerende kernrollen. De lijn kan worden ingericht als een vel-naar-vel-eenheid, een spoel-naar-vel-eenheid of een spoel-naar-rol-eenheid. Elke opstelling verandert de lijnvoetafdruk, de arbeidsbehoefte en de paneeloutput.
Het horizontale staafdiagram hierboven vergelijkt de typische bedrijfssnelheden van verschillende ACP-lijnconfiguraties. Het is geen maximale specificatie, maar een gemiddelde van wat operators kunnen verwachten als de lijn met een stabiele batch produceert. De PE ACP lijn draait doorgaans sneller omdat de polyethyleen kern makkelijk aan te voeren is en op een lagere temperatuur lamineert. A2-leidingen zijn langzamer omdat vuurvaste kernen op mineraalbasis een zorgvuldigere verwarming, druk en behandeling vereisen. Coil-to-coil A2-lijnen hebben nog steeds een goede snelheid omdat ze herhaalde uitlijning en draadsnijden bij elke cyclus vermijden. Dikkere panelen, zwaardere aluminium spoelen en extra inspectiestations verlagen allemaal de gemiddelde snelheid.
Kernmodules en processtroom
De prestaties van een ACP-lijn worden bepaald door hoe goed elke module samenwerkt met de volgende. Een veelgemaakte fout is om alleen de lamineereenheid te vergelijken, terwijl u de reinigingseenheid, het lijmaanbrengstation en het snijgedeelte negeert. Deze modules hebben een directe invloed op de afpelsterkte, visuele oppervlaktekwaliteit en maatnauwkeurigheid. De volgende tabel geeft een vereenvoudigd overzicht van de belangrijkste procesfasen en hun kwaliteitsimpact.
| Module | Functie | Kwaliteitsimpact |
|---|---|---|
| Afwikkelaar | Voedt aluminium spoel onder gecontroleerde spanning | Stabiele spanning voorkomt krassen en vervorming |
| Voorbehandeling en reiniging | Bereidt het aluminium oppervlak voor op verlijming | Een goede hechting is afhankelijk van een schoon en chemisch behandeld oppervlak |
| Rolcoaten of filmlamineren | Brengt lijm of polymeerfilm aan op het aluminium oppervlak | Een uniforme laagdikte vermindert luchtbellen en loslatingsproblemen |
| Lamineereenheid | Verbindt kern en aluminiumhuid onder hitte en druk | Druk- en rolspleet regelen de uiteindelijke hechtsterkte |
| Koel transportband | Stelt de hechting in en vermindert thermische spanning | Ongelijkmatige koeling veroorzaakt buiging en restspanning |
| Trimmen en snijden | Snijdt randen af en snijdt panelen op lengte | Nauwkeurig snijden bepaalt de maattolerantie en haaksheid |
De boodschap in deze tabel is simpel: een sterke lijn is niet één enkele zware druk; het is een uitgebalanceerd systeem. Een goede voorbehandelingssectie verwijdert bijvoorbeeld olie- en oxideresten zodat de lijm een stabiele verbinding kan vormen. Als de lijmlaag ongelijkmatig is, kan zelfs het duurste kernmateriaal luchtbellen of randscheiding veroorzaken. Als het koelgedeelte niet lang genoeg is, kunnen panelen tijdens het stapelen warm naar buiten komen en vervormen. Vraag tijdens een fabrieksbezoek hoe de lijn bij elke stap de spanning, rolafstand, verwarming, koeling en snijden regelt.
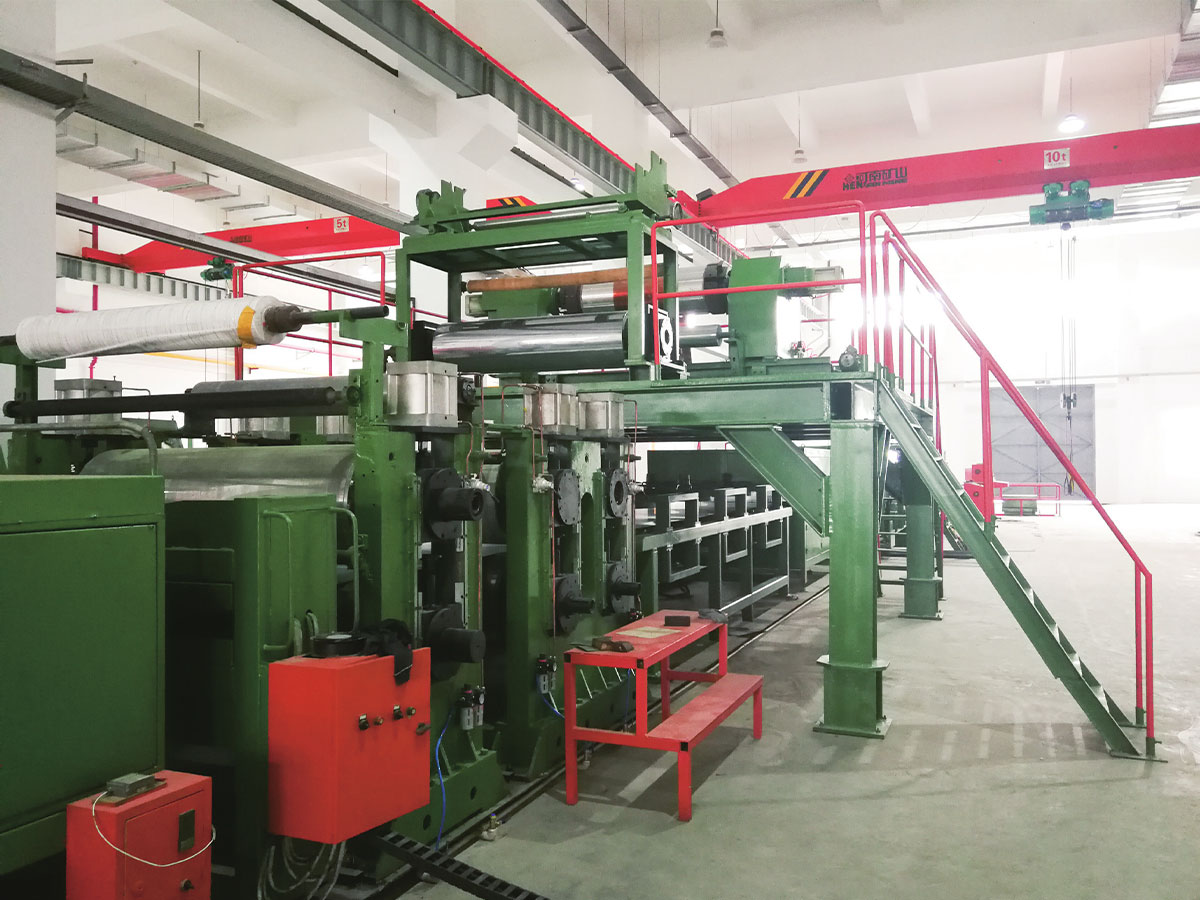
Fabrikanten die A2 brandwerende kernrollen verwerken, geven vaak de voorkeur aan een coil-to-coil ACP-lijn omdat het kernmateriaal als rol wordt aangeleverd en de twee aluminium vlakken continu gelamineerd zijn.
 A2 Coil-to-Coil metaalcomposietpaneelproductielijn Deze lijn verwerkt A2 brandwerende minerale kernrollen in een continu lamineerproces van rol tot rol, waardoor het een praktische keuze is voor fabrikanten die zich richten op brandveilige gevelpanelen. Bekijk Product →
A2-, B1- en PE ACP-lijnen: hoe ze verschillen
Brandgedrag is de eerste factor waar de meeste ACS-kopers rekening mee houden. A2 is een beperkte brandbaarheidsklasse in de Europese EN 13501-1-classificatie en wordt veel gebruikt voor externe gevels van gebouwen waar brandvoorschriften brandbare materialen beperken. B1 is een vlamvertragende kwaliteit; het bevat nog steeds polyethyleen, maar met additieven die de verspreiding van vlammen vertragen. PE-kernpanelen hebben geen speciale brandwerende claim en worden normaal gesproken gebruikt voor borden, interieurdecoratie en projecten met een korte levensduur. Het kernmateriaal verandert niet alleen de brandprestaties, maar ook de lijnconfiguratie, drukinstellingen, verwarmingsprofiel en snelheid.
Omdat A2- en B1-kernen verschillende dichtheid en oppervlaktegedrag hebben, moet een productielijn worden ontworpen om beide te verwerken zonder buitensporige omsteltijden. Een tweewegspaneellijn van metaalcomposiet is een veelgebruikt antwoord, omdat de operator hierdoor kan wisselen tussen een brandwerende minerale kern en een vlamvertragende polyethyleenkern. Deze configuratie geeft ook een duidelijk signaal af aan klanten: de fabriek kan inspelen op veranderende bouwvoorschriften zonder te investeren in een tweede complete lijn.
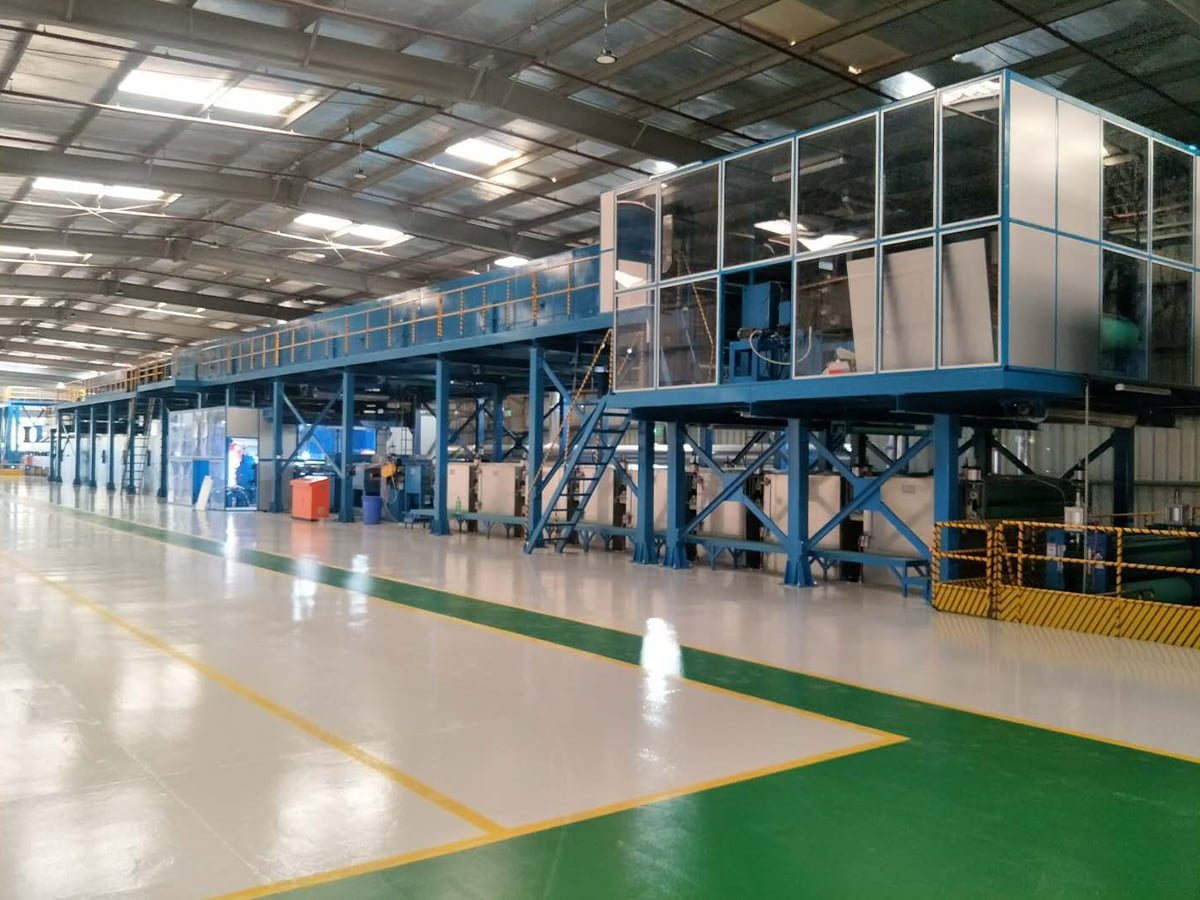
 A2/B1 Productielijn voor metalen composietpanelen voor twee doeleinden Deze tweerichtingslijn schakelt tussen A2 minerale kern en PE/B1 geëxtrudeerde kern op één platform, wat een flexibele productie en een betere benutting van apparatuur biedt voor veranderende brandveiligheidseisen. Bekijk Product →
Het bovenstaande radardiagram is geen vervanging voor laboratoriumtestgegevens, maar helpt bij het identificeren van de balans die elke productfamilie biedt. A2 wint duidelijk de assen brandveiligheid en gevelgeschiktheid en wordt daarom in veel markten gespecificeerd voor hoogbouw en openbare gebouwen. B1 is een uitgebalanceerde optie voor binnenwandpanelen, reclameborden en inrichtingswerkzaamheden voor winkels. PE is het meest vervormbaar en qua materiaalkosten het goedkoopst; het mag echter alleen worden gebruikt waar de brandvoorschriften brandbare kernen toestaan. Gebruik deze vergelijking als uitgangspunt en bevestig vervolgens de daadwerkelijke certificering bij uw materiaalleverancier.
Producenten die met budgetvriendelijke panelen de markt betreden, kiezen vaak voor een PE- en B1 FR-composietlijn, omdat deze zowel standaard polyethyleen als vlamvertragende kernen tot een bepaalde dikte kan verwerken.
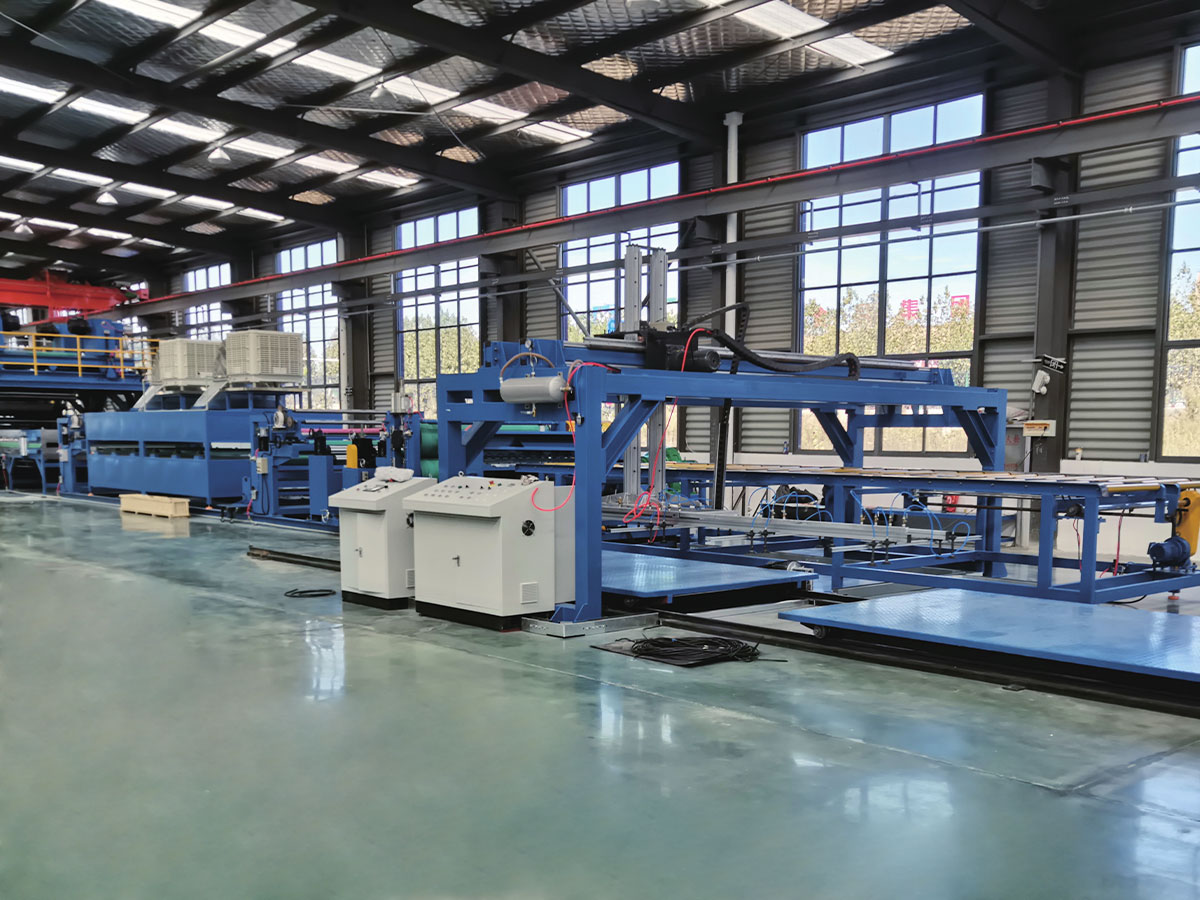
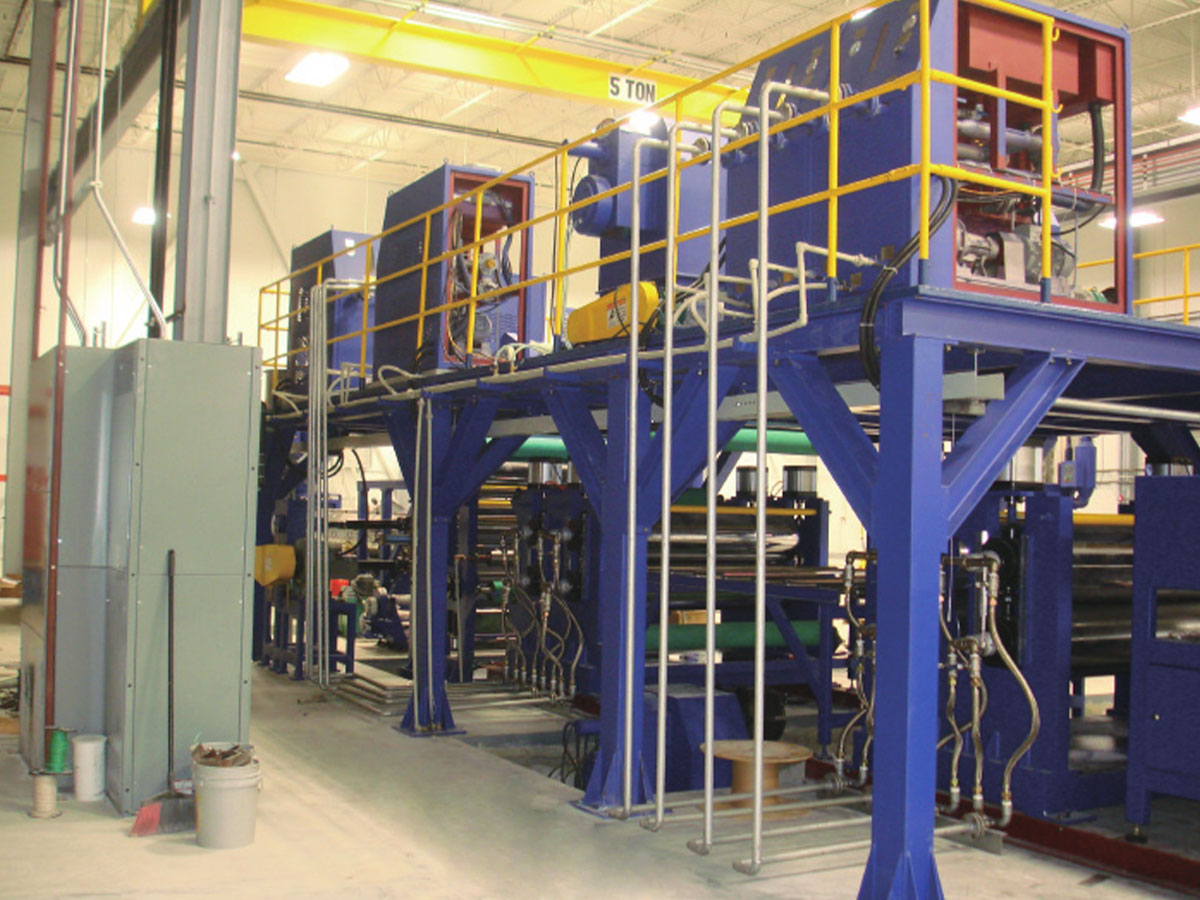 PE/B1 vlamvertragende ACP-composietproductielijn Deze thermische lamineerlijn gebruikt zowel standaard PE- als B1-vlamvertragende kernen, met PLC-besturing en meerdere rolopties om vlakheid, efficiëntie en productiekosten in evenwicht te brengen. Bekijk Product →
Prestatiegegevens die er toe doen
De beste manier om ACP-lijnen te vergelijken is door een reeks cijfers naast de procesbeschrijving te plaatsen. Bij elke aankoop zijn drie cijfers van belang: lijnsnelheid, energieverbruik en uitvalpercentage. Snelheid bepaalt hoeveel vierkante meter je per dienst kunt produceren, maar snelheid alleen zegt niet of de panelen vlak en goed blijven plakken. Het energieverbruik wordt weergegeven op elke maandelijkse energierekening, en een efficiënte machine houdt die kosten onder controle. Het uitvalpercentage is de verborgen kosten die een goedgebouwde lijn vaak onderscheidt van een goedkope lijn, omdat deze rechtstreeks van invloed is op uw materiaalverbruik.
Het bovenstaande kolomdiagram toont bij benadering de aangesloten belasting van een middelgrote ACP-lijn per module. De voorbehandeling, waaronder reinigen, spoelen, drogen en soms ook een chemische behandeling, heeft vaak de hoogste aansluitlast omdat er veel pompen en droogventilatoren op draaien. De lamineereenheid is een andere grote verbruiker omdat deze verwarmingselementen en zware rollen aandrijft. De afwikkelmodule verbruikt minder stroom, maar mag niet worden genegeerd omdat deze voor nauwkeurige spanning moet zorgen. Snij- en uitlaatverwerkingsapparatuur voegen een kleinere, maar nog steeds meetbare belasting toe. Vraag bij het vergelijken van lijnen de leverancier om een volledige lijst van aangesloten stroom per module en schat het verbruik in per producttype.
Hoe u een ACP-lijn kiest
Begin met uw productplan, niet met de machinebrochure. Definieer de paneelbreedte, het diktebereik, het kerntype, het kleuroppervlak en de wekelijkse output die u nodig heeft. Zorg er vervolgens voor dat de lijn overeenkomt met die parameters. Vraag bovendien hoe lang het duurt om van de ene paneelgrootte naar de andere te wisselen, omdat veel ACP-bestellingen klein en frequent zijn. Een lijn die een breed scala aan formaten verwerkt, kan de voorraad verminderen, zelfs als de maximale snelheid lager is.
- Paneelbreedte: typisch 1000 tot 1600 millimeter
- Kerndikte: typisch 2 tot 6 millimeter
- Tolerantie paneeldikte: ongeveer plus of min 0,2 millimeter
- Oppervlakteafwerking: PVDF, polyester en soortgelijke opties voor spiraalcoating
- Automatiseringsniveau: handmatig, semi-automatisch of volledig automatisch met PLC-besturing
De batchgrootte beïnvloedt de eenheidskosten meer dan veel kopers verwachten.
Het lijndiagram hierboven toont een illustratief verband tussen de batchgrootte en de productiekosten per eenheid. Bij kleine batches nemen de insteltijd, kleurwissel, reiniging en testpanelen een groot deel van de productietijd in beslag. Naarmate de batchgrootte groeit, worden deze vaste kosten over meer vierkante meters verspreid, waardoor de gemiddelde kosten snel dalen. De vorm van de curve zal variëren afhankelijk van het lijnontwerp, maar de neerwaartse trend is een betrouwbaar startpunt voor de kostenplanning. Als uw bestellingen klein zijn, kies dan voor een lijn met snelle kleurwisseling en korte reinigingscycli, zelfs als dit vooraf meer kost. Als uw bestellingen lang en repetitief zijn, concentreer u dan meer op lijnsnelheid en continue werking.
Voor een meer gedetailleerde vergelijkingsmethode, zie onze side-by-side handleiding voor hoe u een hoogwaardige productielijn voor metaalcomposietpanelen kiest . De gids behandelt specificatiebladen, fabrieksaudits en acceptatietests in praktische taal.
Leverancierservaring die van invloed is op uw lijn
Ervaring met het bouwen van apparatuur komt tot uiting in details zoals de uitlijning van de rollen, de stijfheid van het frame, de spanningscontrole en de veiligheidsvergrendelingen. Onze machinedivisie in Jiangsu is sinds 2004 betrokken bij apparatuur voor aluminiumcomposietpanelen en spoelcoating. De productielijn voor A2-aluminiumcomposietpanelen die door ons bedrijf wordt geproduceerd, is door de provincie Jiangsu erkend als een eerste belangrijke uitrusting en sleutelcomponent. Deze details zijn van belang omdat een ACP-lijn continu moet draaien voor lange diensten, en kleine ontwerpfouten verschijnen meestal na het eerste productiejaar. Als dochteronderneming van Jiangsu Aludeco New Materials begrijpen we ook het gedrag van A2-kernrollen, aluminiumspoelen en zelfklevende films.
Een ACS-lijn is een langetermijnactiva. De juiste keuze hangt af van uw markt, uw behoeften op het gebied van brandveiligheid, uw productievolume en uw verwachtingen op het gebied van after-salesondersteuning. Bezoek een echte fabriek, inspecteer lijnmodules, vraag naar procesgegevens en verifieer leverings- en installatieschema's. Als we u kunnen helpen een ACP-lijn te vergelijken voor uw paneelgrootte en budget, Neem contact op met ons engineeringteam . Wij kunnen uw productiedoelstellingen vertalen naar een praktisch lijnvoorstel.