
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Gewalste aluminium spoel die twee procent zwaar aan de kop en één procent licht aan de staart aankomt, kost veel meer dan één afgewezen spoel. De coater begint de lijnsnelheid na te jagen om de uitharding te behouden, de oven drijft af en panelen die uit tegenovergestelde uiteinden van dezelfde spoel zijn gesneden, eindigen met een zichtbaar kleurverschil dat niemand aan de klant kan verklaren. Aluminiumwalserijen bepalen de dikte, vlakheid, welving en oppervlakteconditie die elke stroomafwaartse machine erft. Daarom is de kwaliteit van de spoel eerder een productieprobleem dan een aankoopdetail.
Eerst de conclusie: een walserij is een machine voor diktevermindering, maar wat een koper feitelijk koopt, is herhaalbaarheid. Een fabriek die op elke rol nauwe toleranties hanteert, laat een coating- of composietlijn volgens een vast recept draaien. Een molen die niet van elke dienst een handmatige correctieoefening maakt. Op de volgende pagina's wordt uitgelegd hoe warm-, koud- en foliewalsen van elkaar verschillen, welke spoelparameters thuishoren in een aankoopspecificatie en hoe deze parameters zich uiten in coating, laminering en paneelafwerking.
Wat een aluminium walserij eigenlijk verandert
Een walserij voert metaal tussen een of meer rollenparen door. Elke passage vermindert de dikte en herschrijft tegelijkertijd de korrelstructuur, tempering, vlakheid en oppervlaktetextuur. Heetwalsen begint vanaf een gegoten plaat bij ongeveer 300 tot 500 graden Celsius en brengt de staaf naar een overdrachtsmaat. Koudwalsen, meestal op een omkeer- of tandemmolen, levert de uiteindelijke dikte op samen met de mechanische eigenschappen die de klant heeft besteld. Bij foliewalsen worden gestapelde rollen gebruikt om diktes in microns te bereiken, waarbij de oppervlaktekwaliteit belangrijker is dan de sterkte.
Een deel van de binnenkomende dikte wordt in één keer verwijderd
De staven laten zien hoeveel van de binnenkomende dikte in elke fase in één keer verdwijnt, en de verschillen verklaren waarom stroomafwaartse kopers warmgewalst en koudgewalst breedband als verschillende materialen moeten behandelen in plaats van verschillende maten van hetzelfde materiaal. Bij warmwalsen wordt per doorgang een grote hoeveelheid metaal verwijderd, maar er blijft een oppervlak achter dat nog steeds aanslag, walssporen en een merkbaar bredere spoorbreedte vertoont. Bij koudwalsen wordt in absolute termen minder metaal per doorgang verwijderd, maar dit is het stadium waarin daadwerkelijk tolerantie en vlakheid worden gecreëerd. Daarom is koudgewalst spoelmateriaal de normale grondstof voor coating- en lamineerlijnen. Foliewalsen levert de grootste procentuele reductie op van allemaal, maar alleen omdat de strip al dun is en de rollenstapel deze aan beide zijden nauw ondersteunt. Als er in de specificatie eenvoudigweg koudgewalst staat zonder een tolerantieklasse te noemen, is de fabriek vrij om overal binnen die brede band te leveren, en absorbeert de coatinglijn het verschil stilletjes door middel van schroot en herbewerking.
Spoelparameters die de stroomafwaartse opbrengst bepalen
Zes getallen veroorzaken de meeste schade als ze afdrijven. In de onderstaande tabel staan ze vermeld met waarden die een goed gecontroleerde molen normaal gesproken kan vasthouden, samen met het symptoom dat op de productievloer verschijnt als ze buiten de band bewegen.
| Parameter | Praktisch doel | Stroomafwaarts symptoom wanneer het afdrijft |
|---|---|---|
| Gauge tolerantie | Binnen 1 procent van de nominale waarde over de spoel | Coatinggewicht en uithardingsverschuiving, lijnsnelheid aangepast per spoel |
| Kroon | Minder dan 1 procent van de strookbreedte | Stripvolgfouten, ongelijkmatige lamineerdruk, randgolf |
| Vlakheid | Binnen 10 I-eenheden | Rimpels in de accu, krassen op geleidingsrollen |
| Camber | Minder dan 3 mm over een lengte van 2 m | Diagonale afwijking op de lijn, slechte registratie op gedrukte afwerkingen |
| Oppervlakteresidu | Minder dan 20 mg olie per vierkante meter | Hechtingsverlies, blaarvorming na uitharding, loslaten van de coating |
| Binnendiameter en gewicht van de spoel | Passend bij de afwikkelaar en doorn | Terugspoelen stopt, uitschuiven, onveilige bediening |
Gauge-afwijking over een rollende campagne van tien rollen
De twee lijnen volgen de ijkafwijking over een campagne van tien spoelen, en de vorm van de curven is belangrijker dan welke enkele aflezing dan ook. De bovenste lijn vertegenwoordigt een molen die lange campagnes draait tussen walswisselingen, dus de afwijking begint binnen de tolerantie en stijgt vervolgens gestaag naarmate de werkwalsen slijten en de thermische kroon zich opbouwt. De onderste lijn hoort bij een walserij die vaker van rol wisselt, waardoor de afwijking gelijk blijft en de klant in rol tien vrijwel hetzelfde product ontvangt als in rol één. Een coatinglijn kan het verschil tussen deze twee fabrieken niet aan de hand van een enkel monster zien, omdat beide bij de eerste rol van een campagne de inkomende inspectie kunnen doorstaan. Het verschil wordt pas zichtbaar in het uitvalpercentage over een maand. Daarom moeten bij binnenkomende inspecties de kop, het midden en de staart van meerdere rollen uit dezelfde campagne worden bemonsterd in plaats van één spoel grondig te testen.
Waar gerolde spoel de coating- en lamineerlijn binnenkomt
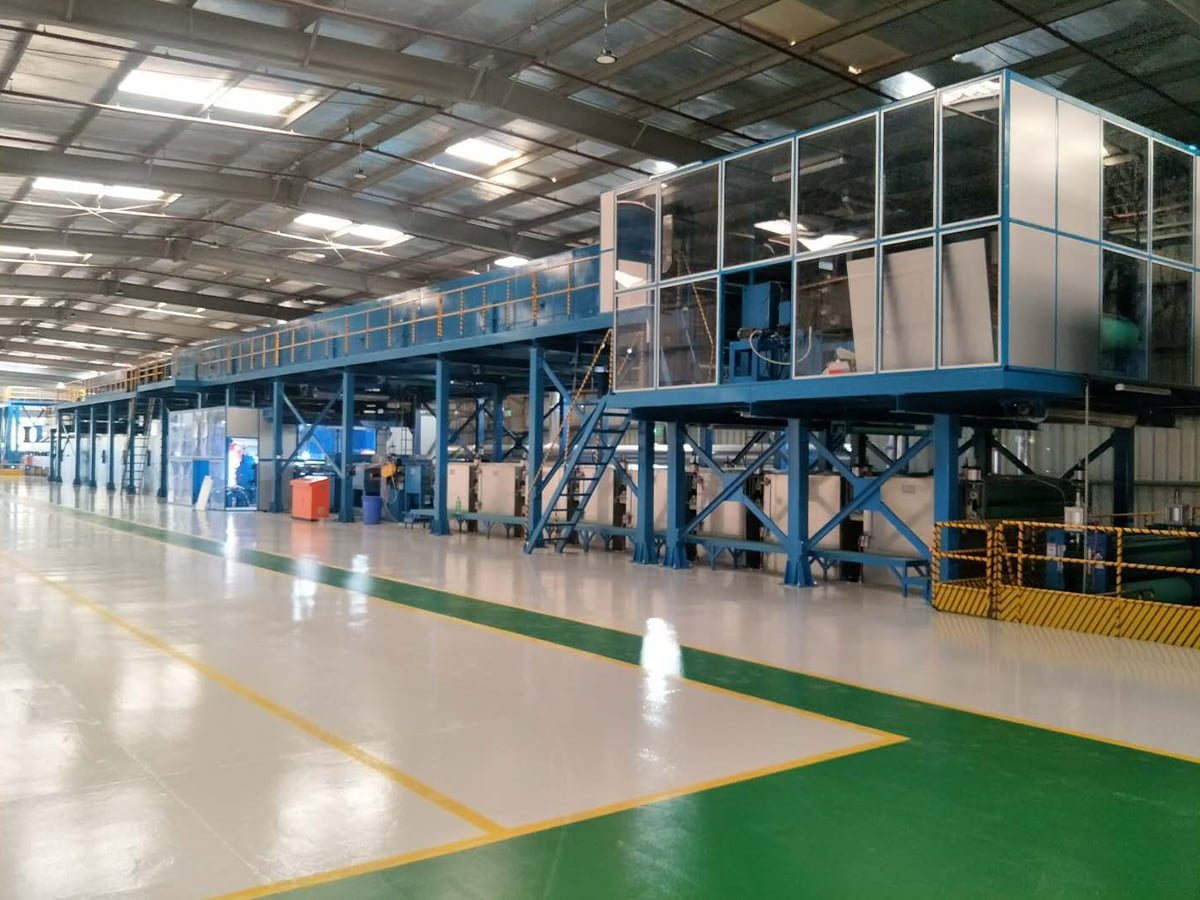
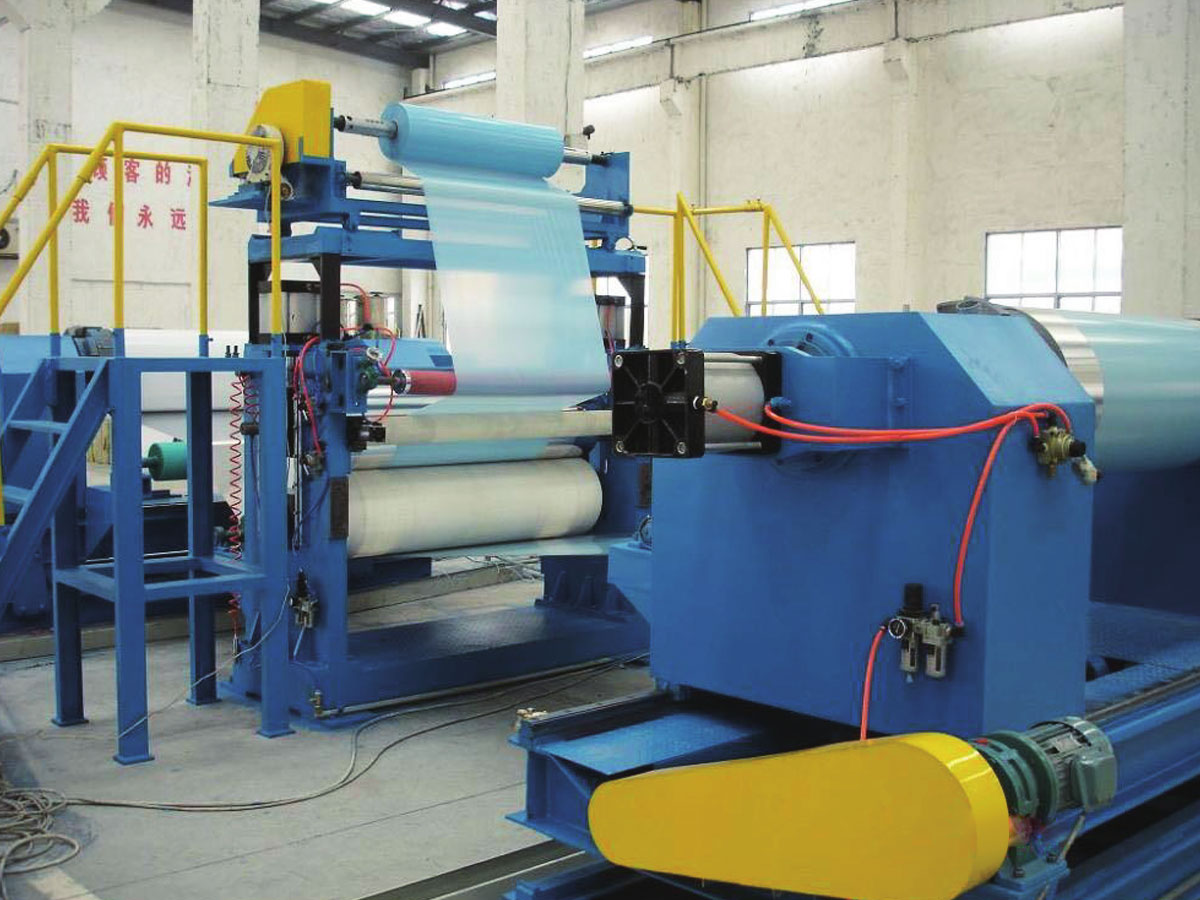
Voor de meeste architectonische en transporttoepassingen is de opgerolde spoel niet het eindproduct. Het gaat eerst door een coatinglijn: alkalische reiniging, een conversiecoating, een primer en vervolgens een toplaag die in een oven wordt uitgehard, met optioneel bedrukken of filmlamineren voordat het terugrolt. Elk van deze stappen reageert op het metaaloppervlak dat de walserij heeft afgeleverd, wat de praktische reden is dat de voorbehandeling zo zorgvuldig wordt gespecificeerd op een moderne coatinginstallatie.
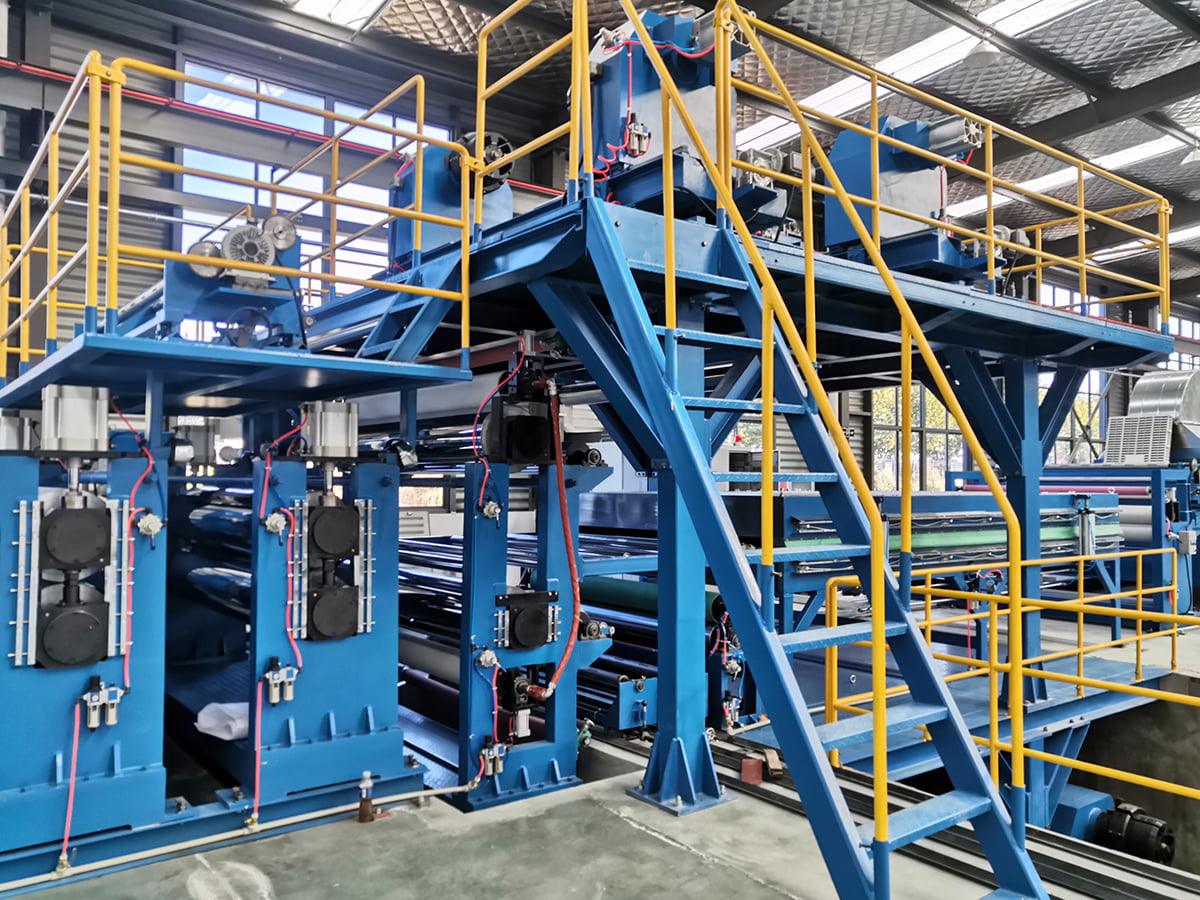
 Coating- en druklijn voor aluminium/stalen rollen Accessoires voor uitrusting Bekijk Product →
Resterende walsolie die door een walserij volkomen aanvaardbaar wordt geacht voor het stempelen, vormt een hechtingsrisico op het moment dat de rol wordt geverfd. Emulsieoverdracht, oxidevlekken en inconsistente ruwheid komen allemaal naar voren als bevochtigingsdefecten die een goed reinigingsgedeelte een tijdje kan verbergen en vervolgens helemaal niet meer kan verbergen zodra de lijnsnelheid toeneemt. Dit is de reden waarom de specificaties van coatinglijnen gewoonlijk zowel de chemie van de voorbehandeling als de reinheid van het binnenkomende oppervlak van de spoel vermelden, aangezien een lijn niet kan compenseren voor een oppervlak dat het nooit volledig reinigt.
Coil-gerelateerde oorzaken van stilstand op een coatinglijn
In het kolomdiagram worden de redenen gerangschikt waarom een coatinglijn voor coils stopt of vertraagt, uitsluitend op basis van oorzaken die terug te voeren zijn op de binnenkomende spoel en niet op de lijn zelf. Randbeschadiging levert de grootste bijdrage, omdat de randen van de spoel het dunste deel van de doorsnede vormen en het gemakkelijkst deuken tijdens hantering en transport. Gauge-variatie komt op de tweede plaats: elke nieuwe spoel met een andere gemiddelde meter dwingt een nieuw snelheids- en oveninstelpunt af, en de overgangsspoelen eindigen meestal als schroot. Oppervlakteresten staan op de derde plaats en zijn de meest misleidende van de groep, omdat de spoel er schoon uitziet op de vloer en de storing pas optreedt na uitharding of nadat het afgewerkte paneel is gebogen. Camber en wraps zijn samen verantwoordelijk voor grofweg een kwart van de incidenten, en beide zijn evenzeer transport-, opslag- en handlingproblemen als rolproblemen.
Van gecoate spoel tot een afgewerkt composietpaneel
Zodra de rol is geverfd, lamineert een composietpaneellijn deze tot een kern en produceert de vlakke plaat die wordt gebruikt op gevels, bewegwijzering, transportinterieurs en bekledingssystemen. Brandwerende producten zoals A2- en B1-panelen vereisen een met mineralen gevulde kern en een gecontroleerde lijmlaag, en de lijn moet bij productiesnelheid tegelijkertijd dikte en hechtsterkte behouden. De bijdrage van de walserij wordt in dit stadium indirect, maar blijft zichtbaar: de uniformiteit van de dikte bepaalt of beide huiden onder dezelfde spanning lamineren, en de vlakheid bepaalt of het afgewerkte paneel na het koelgedeelte nog steeds vlak is. Als u apparatuuropties weegt, kunt u deze handleiding raadplegen hoe u een hoogwaardige productielijn voor metaalcomposietpanelen kiest verklaart de afwegingen op lijnniveau die bovenop de spoelkwaliteit komen.
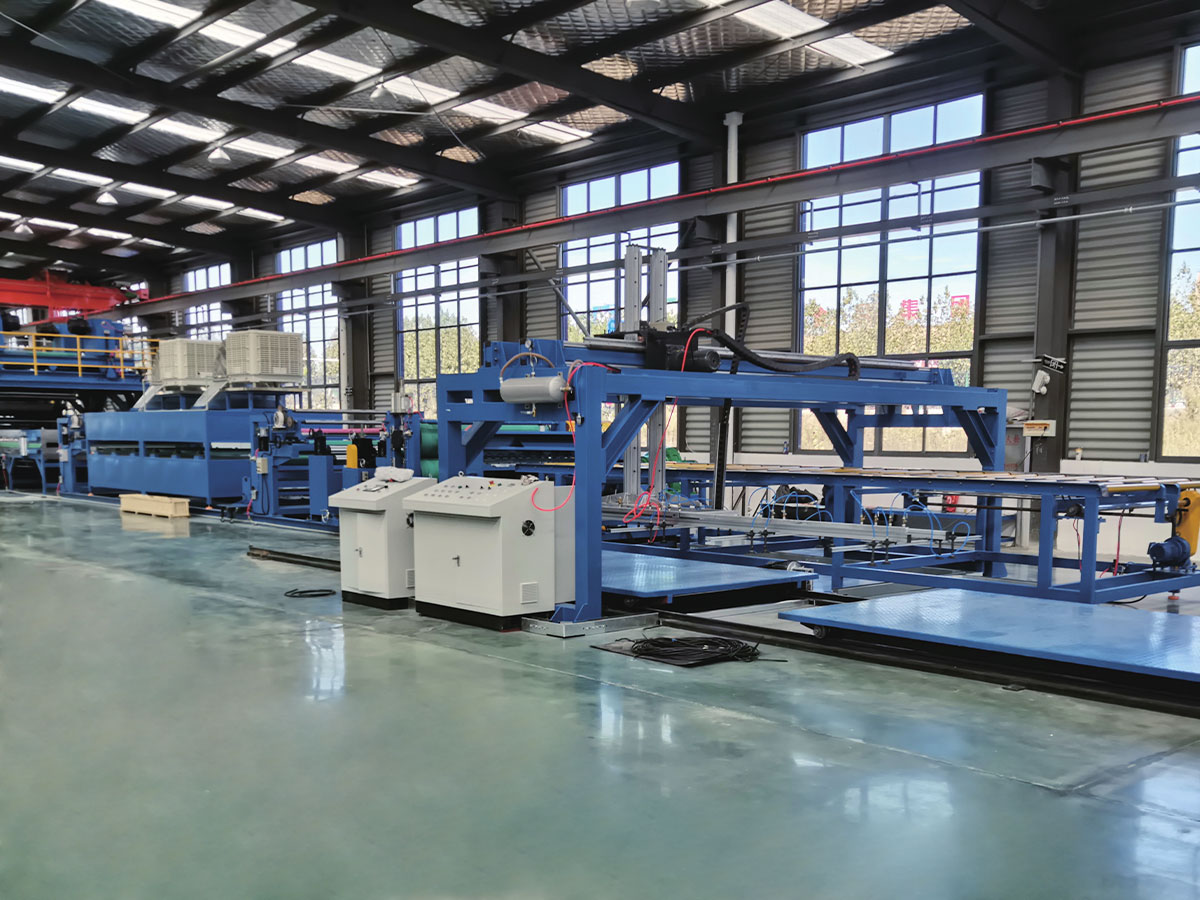
 A2 productielijn voor metaalcomposietpanelen In 2012 hebben we onafhankelijk de A2 Metal Composite Panel Production Line ontwikkeld, een continue lamineerlijn van de tweede generatie, speciaal ontworpen voor de productie van Cl... Bekijk Product →
De praktijkervaring op deze lijnen wijst keer op keer op dezelfde conclusie: kopers die de toleranties op de spoel vastleggen voordat de lijn in gebruik wordt genomen, besteden hun eerste jaar aan het verbeteren van de opbrengst, terwijl kopers die spoel als een handelsartikel behandelen, dit besteden aan brandbestrijding. Het is goedkoper om een rol bij binnenkomende goederen af te keuren dan een afgewerkt paneel op een gevel af te keuren.
Spoelbronnen vergelijken voordat u tekent
De meeste fabrikanten kopen bij meer dan één bron, en de profielen verschillen op manieren die alleen onder productiedruk tot uiting komen.
Coilbronprofiel op basis van vijf aankoopcriteria
Het radardiagram vergelijkt twee veel voorkomende spoelbronnen op basis van de vijf criteria die het belangrijkst zijn voor een coating- of lamineerlijn, waarbij de buitenste ring staat voor de beste prestaties in zijn klasse. De donkerdere vorm is een geïntegreerde molen die vanuit één locatie giet, walst en verzendt, en scoort sterk op het gebied van spoorbreedtecontrole omdat het walsschema en de metallurgie door één team worden beheerd. De lichtere vorm is een handelaar of servicecentrum dat spoel op de open markt koopt en doorverkoopt, en zijn profiel is uiteraard zwakker op het gebied van spoorcontrole en vlakheid omdat het geen invloed heeft op het rollende passschema. Leveringsconsistentie is de enige as waarop de handelaar de fabriek kan evenaren of verslaan, aangezien een servicecentrum vaak voorraad heeft en een enkele rol sneller kan verzenden dan een fabriek een campagne kan plannen. De praktische lezing is eenvoudig: handelaars zijn geschikt voor kleine series en dringende vervanging van rollen, terwijl brandwerende gevels, bedrukte afwerkingen en structurele panelen doorgaans de hogere prijs van rollen rechtvaardigen met een gedocumenteerde rolgeschiedenis.
- Vraag naar het spoelcertificaat met hittenummer, legering, temper en de aangegeven tolerantieband.
- Monsterkop, midden en staart van ten minste twee spoelen uit dezelfde campagne in plaats van één spoel grondig te testen.
- Vraag hoe lang de campagne loopt tussen rolwissels, want dat ene antwoord voorspelt de meterafwijking.
- Bevestig de binnendiameter, het gewicht en de oogoriëntatie van de spoel ten opzichte van uw afwikkelaar vóór de eerste levering.
- Controleer de camber met een richtliniaal op de vloer en niet op de machine, zodat hanteringsschade deze niet verbergt.
Bouw de specificatie rond uw lijn, niet rond de molen
De meeste geschillen over gewalst aluminium komen voort uit specificaties die zijn geschreven voor het gemak van de walserij, en niet zozeer vanwege de realiteit van de eindstreep. Een tolerantieband die geschikt is voor een algemene fabrikant, zal niet geschikt zijn voor een lijn die op constante snelheid een vast coatingrecept uitvoert, en het gat wordt altijd aan het einde van het proces gecompenseerd. Het omgekeerde is ook waar, omdat het teveel specificeren van de dikte en vlakheid van een product dat in kleine stukjes wordt gesneden eenvoudigweg de kosten verhoogt zonder de opbrengst te vergroten.
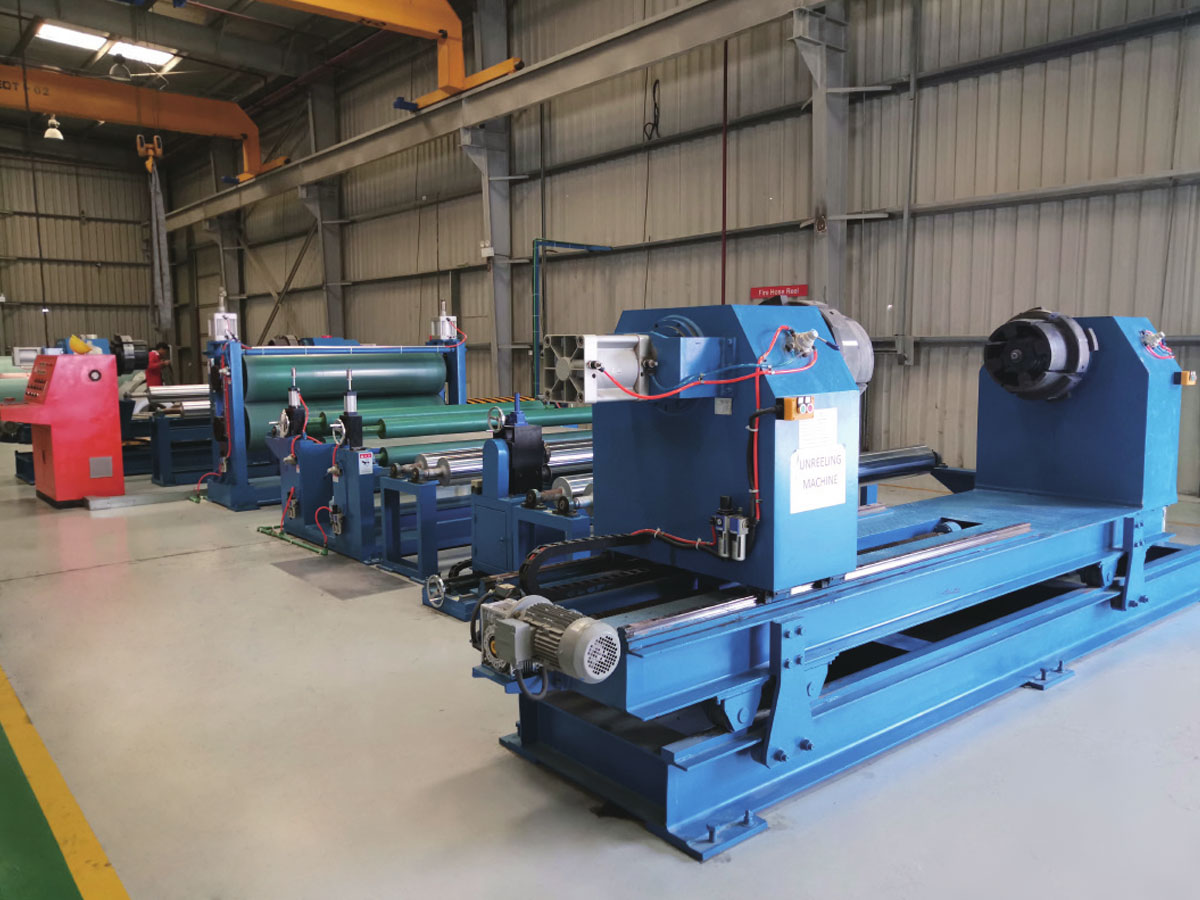
 Productielijn voor het herrollen van rollen Productintroductie: De nabewerking en afwerking van spoelmaterialen zijn belangrijke schakels om de productkwaliteit te waarborgen. De productielijn voor de terugspoellijn is een spe... Bekijk Product →
Het is ook de moeite waard om rekening te houden met een onvolmaakte spoel in plaats van deze weg te nemen. Waar binnenkomend materiaal regelmatig binnenkomt met een spoelset, telescoop of een onstabiele wikkel, is een herrolstap die het spanningsprofiel herstelt doorgaans goedkoper dan het slopen van afgewerkte panelen of het laten draaien van de coatinglijn op lagere snelheid gedurende een hele dienst. Dezelfde logica is van toepassing op de randconditie: een online trim- en randdelaminatiestation kan materiaal redden dat anders zou worden gedegradeerd, op voorwaarde dat het defect consistent is en niet willekeurig.
Het patroon dat geldt voor elk materiaal waarmee we werken, is dit. De walskwaliteit bepaalt het plafond voor de opbrengst, de kwaliteit van de apparatuur bepaalt hoe dicht bij dat plafond u daadwerkelijk rijdt, en deze twee moeten samen worden gespecificeerd. Als u een nieuwe coating- of composietlijn koppelt aan een reeds bestaand spoelaanbod, of andersom, praat met onze ingenieurs voordat de inkooporder wordt uitgegeven, omdat het goedkoopste moment om een tolerantiemismatch op te lossen is voordat er staal of aluminium wordt gesneden.