
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Extrusieblaasfilm is de dominante methode voor het produceren van plastic films die worden gebruikt in verpakkingen, landbouw en industriële toepassingen. Het proces heeft de voorkeur omdat het een continue buisfilm creëert met een evenwichtige sterkte in machinerichting en dwarsrichting, goede lasbaarheid en optische helderheid. Als u een blaasfilmlijn specificeert of stroomafwaartse conversiewerkzaamheden plant, zal het begrijpen van de kernmechanica, apparatuurconfiguraties en materiaalgedrag u helpen kostbare mismatches te voorkomen. In dit artikel wordt uitgelegd hoe extrusie van geblazen film werkt, welke variabelen van belang zijn en hoe stroomafwaartse laminering de prestaties van de film kan verbeteren.
Hoe extrusiegeblazen film werkt
De extrusie van geblazen films begint met polymeerpellets die in een trechter worden gevoerd. Een roterende schroef in een verwarmd vat smelt, mengt en transporteert het polymeer. De smelt gaat door een filter om verontreinigingen te verwijderen en komt vervolgens in een ringvormige (ronde) matrijs terecht. Wanneer de smelt de matrijs verlaat, vormt deze een dikwandige buis. Lucht wordt door het midden van de matrijs ingebracht, waardoor de buis tot een bel wordt opgeblazen. De bel wordt gekoeld door een luchtring terwijl deze naar boven wordt getrokken. Aan de bovenkant maken instortende rollen de bel plat tot een platliggende film, die vervolgens op rollen wordt gewikkeld.
- Toevoer en smelten: Pellets komen de extruder binnen; hitte en afschuiving zetten ze om in een homogene smelt.
- Filtratie: Een zeefpakket of continu filter verwijdert gels en vreemde deeltjes.
- Matrijsextrusie: De smelt stroomt door een spiraalvormige doorn of een soortgelijke matrijs om een uniforme buis te vormen.
- Bellenopblazen: interne luchtdruk zet de buis uit; externe luchtring koelt het af.
- Instorten en opwinden: geleidingsrollen laten de bel instorten; de film wordt indien nodig gesneden en opgewonden.
De opblaasverhouding (BUR), de verhouding tussen de uiteindelijke beldiameter en de matrijsdiameter, varieert doorgaans van 1,5 tot 4,0. De hoogte van de vrieslijn, waar de film stolt, beïnvloedt de kristalliniteit en optische eigenschappen. Deze twee variabelen zijn aangepast om sterkte, waas en output in evenwicht te brengen.
Algemene geblazen filmconfiguraties
Enkellaagse lijnen blijven kosteneffectief voor eenvoudige films, maar meerlaagse co-extrusie is de standaard geworden voor veeleisende toepassingen. De onderstaande tabel geeft een overzicht van typische configuraties.
| Configuratie | Typische laagstructuur | Primaire voordelen |
|---|---|---|
| Enkellaags | Eén extruder | Laagste kosten, eenvoudige bediening, geschikt voor tassen en voeringen voor algemeen gebruik |
| ABA (drielaags) | Twee extruders, één gedeeld | Verbeterde sterkte en barrière met lagere materiaalkosten; buitenste lagen kunnen van nieuwe hars zijn |
| Vijflaags | Drie tot vijf extruders | Nauwkeurige controle van barrière-, afdichtings- en taaiheidslagen; gebruikt voor voedselverpakkingen en medische films |
| Mini-blaasfilm | Compact enkel- of meerlaags | Laboratorium- en kleine serieproductie; snelle omschakeling voor materiaalproeven |
De keuze voor een configuratie is afhankelijk van de benodigde barrière, stijfheid, afdichtingsgedrag en budget. Meer lagen zorgen voor flexibiliteit, maar ook voor complexiteit bij het matrijsontwerp, luchtringcontrole en onderhoud.
Materialen die worden gebruikt bij extrusie van geblazen film
De harskeuze bepaalt meer dan welke andere factor dan ook de filmprestaties. Veel voorkomende cijfers zijn onder meer:
- LDPE: goede smeltsterkte, eenvoudige verwerking, matige helderheid.
- LLDPE: hogere taaiheid en lekbestendigheid; vaak gemengd met LDPE.
- HDPE: hoge stijfheid en vochtbarrière; gebruikt voor dunne films en zakken.
- mlLDPE: superieure sterkte en sealbaarheid bij lagere dikte.
- EVA: verbeterde flexibiliteit en afdichting bij lage temperaturen.
- Ionomeer- en speciale copolymeren: uitstekende olie- en vetbestendigheid voor voedselverpakkingen.
Additieven zoals glijmiddelen, antiblokkeermiddelen en antioxidanten worden vaak in de hars gemengd om wrijving, blokkering en afbraak te beheersen. Voor meerlaagse films kan elke laag een andere hars gebruiken om het beoogde evenwicht tussen eigenschappen te bereiken.
Kritieke procesvariabelen die de filmkwaliteit beïnvloeden
Operators passen verschillende variabelen aan om een consistente filmkwaliteit te behouden. Kleine afwijkingen kunnen diktevariatie, gelvorming of rimpels veroorzaken.
- Opblaasverhouding (BUR): Een hogere BUR verhoogt de dwarssterkte maar kan de stabiliteit van de bel verminderen.
- Vorstlijnhoogte (FLH): Een lagere FLH verbetert de helderheid, maar kan de scheursterkte verminderen.
- Koelsnelheid: Snellere koeling vermindert de kristalliniteit, waardoor de taaiheid en transparantie worden verbeterd.
- Startsnelheid: brengt de output in evenwicht met de gewenste dikte; te hoog kan trekresonantie veroorzaken.
- Matrijsopening en temperatuur: beïnvloeden de smeltdruk en filmuniformiteit.
- Interne bellenkoeling (IBC): Verhoogt de output en stabiliseert de bel voor hogesnelheidslijnen.
Het monitoren van de dikte met een scanner en het aanpassen van de luchtringgeometrie zijn standaardpraktijken op moderne lijnen. Zonder gesloten-luscontrole kan de diktevariatie meer dan tien procent of meer bedragen, waardoor hars wordt verspild en stroomafwaartse conversieproblemen ontstaan.
Toepassingen van geblazen film
Blaasfolie wordt in veel industrieën gebruikt omdat het kan worden aangepast aan verschillende vereisten op het gebied van dikte, helderheid en sterkte.
- Verpakkingen: draagtassen, liners, voedselverpakking, lamineerfolies.
- Landbouw: kasfolies, kuilvoerzakken, mulchfolies.
- Medisch: steriele barrièrefilms, infuuszakken.
- Constructie: dampschermen, tijdelijke behuizingen.
- Industrieel: oppervlaktebeschermingsfolies, rekfolie.
Veel van deze toepassingen vereisen extra conversiestappen. Afdrukken, snijden en lamineren transformeren een eenvoudige blaasfilm in een hoogwaardige verpakkingsstructuur.
Van blaasfolie tot lamineren en coaten
Blaasfolie dient vaak als substraat of afdichtingslaag in een meerlaagse structuur. Om barrière-eigenschappen, printkwaliteit of mechanische sterkte toe te voegen, lamineren converters de film met andere materialen. Er worden oplosmiddelgebaseerde, oplosmiddelvrije en watergebaseerde lijmen gebruikt, maar PUR-laminering (polyurethaanreactief) heeft aandacht gekregen vanwege de prestaties en de lagere impact op het milieu.
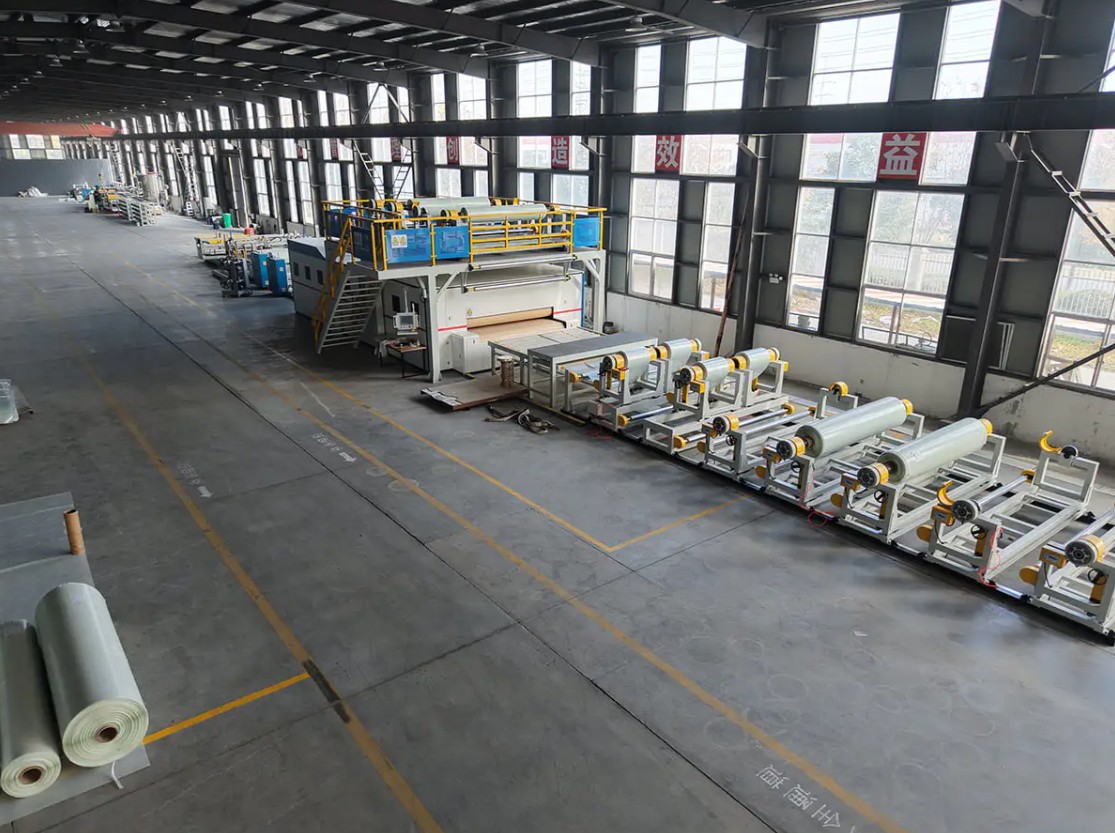
Als uw bedrijf overstapt van folieproductie naar flexibele verpakkingen, heeft u wellicht een PUR- en folielamineerlijn nodig. Deze lijnen combineren afwikkelen, lijmen, drogen of uitharden en oprollen in één continu proces.
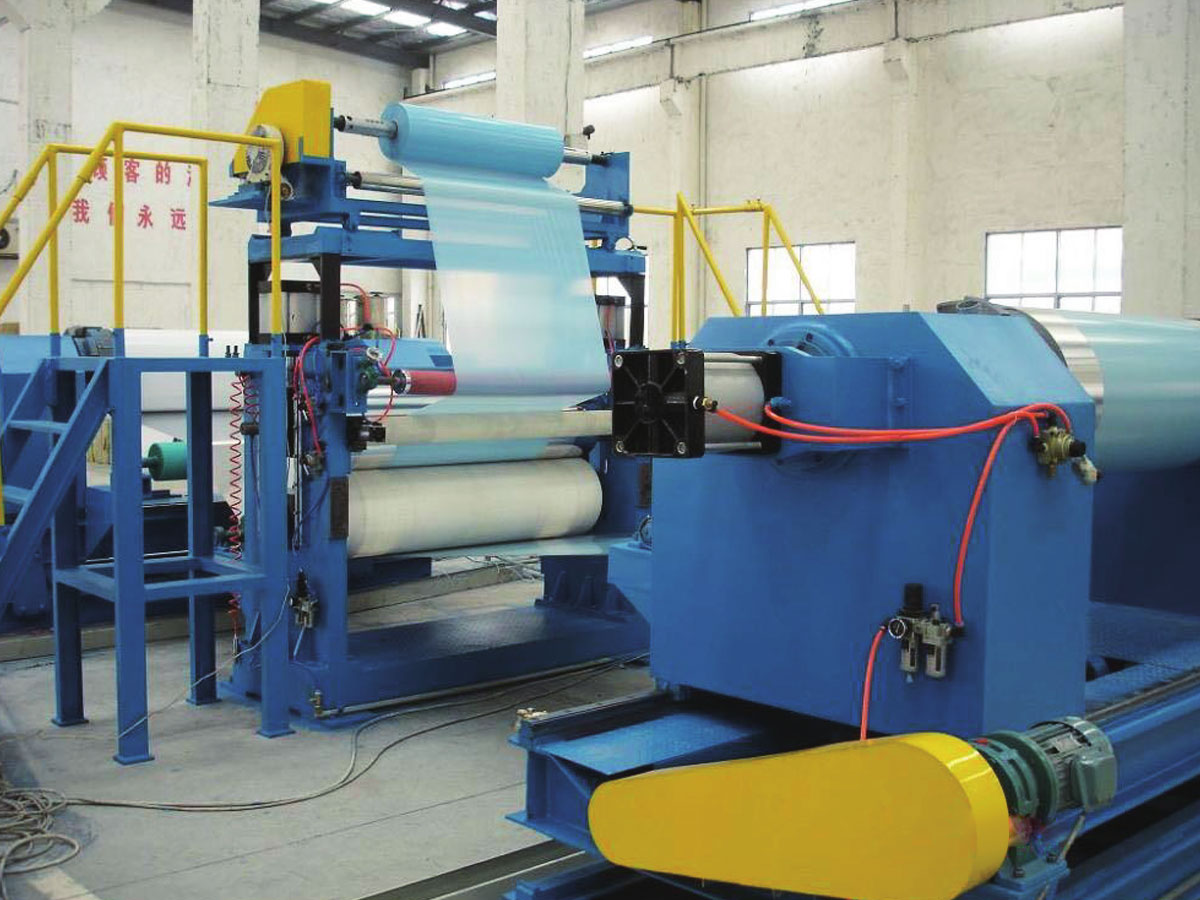
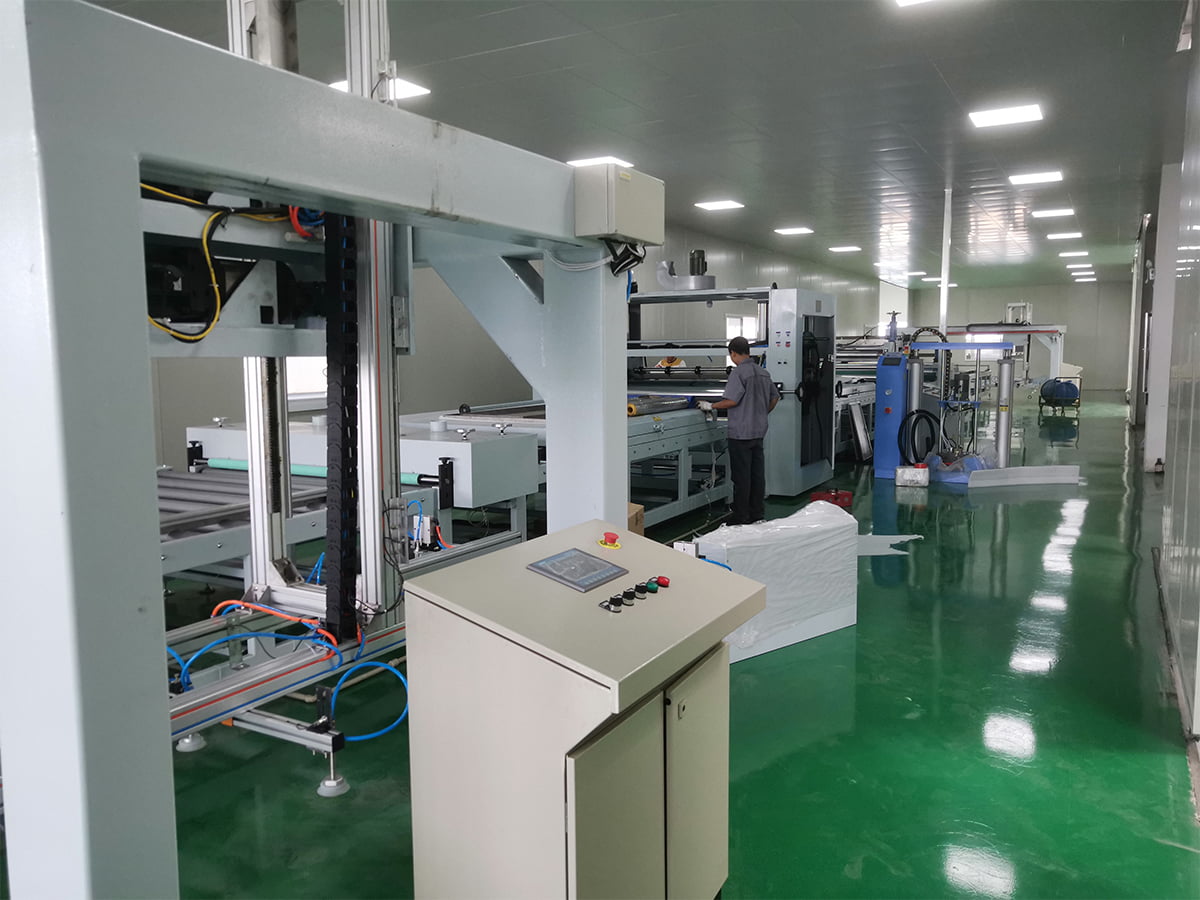 PUR-coating- en filmlamineerlijn Voor het duurzaam lamineren van paneelfilms maakt deze PUR-lijn gebruik van vochtuithardende lijm om decoratieve, beschermende of functionele films op metaal, plastic, hout of glas te hechten. Bekijk Product →
Voor eenvoudigere structuren kan een speciale productielijn voor het lamineren van films twee of meer films verbinden met hitte-, lijm- of extrusiecoating. De keuze is afhankelijk van het lijmtype, de snelheid en de substraatbreedte.
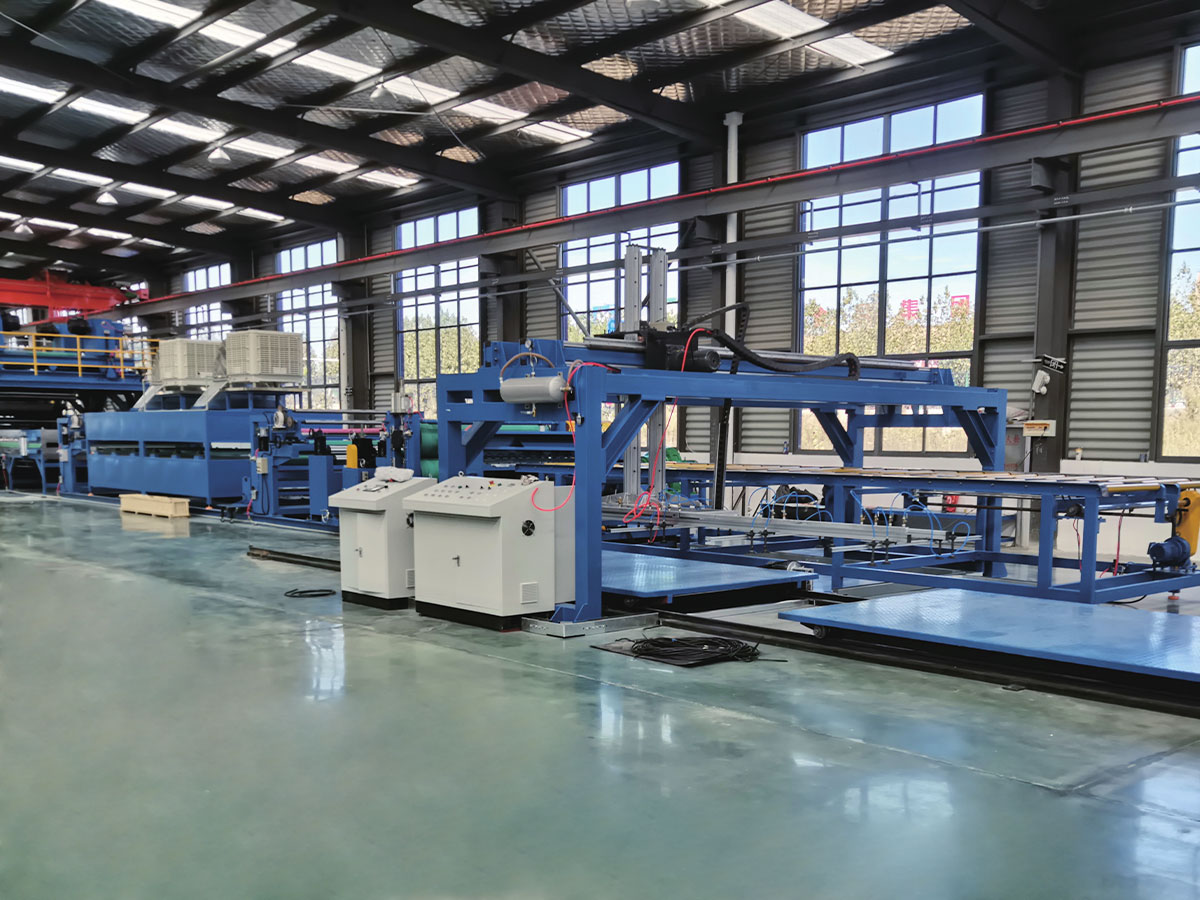
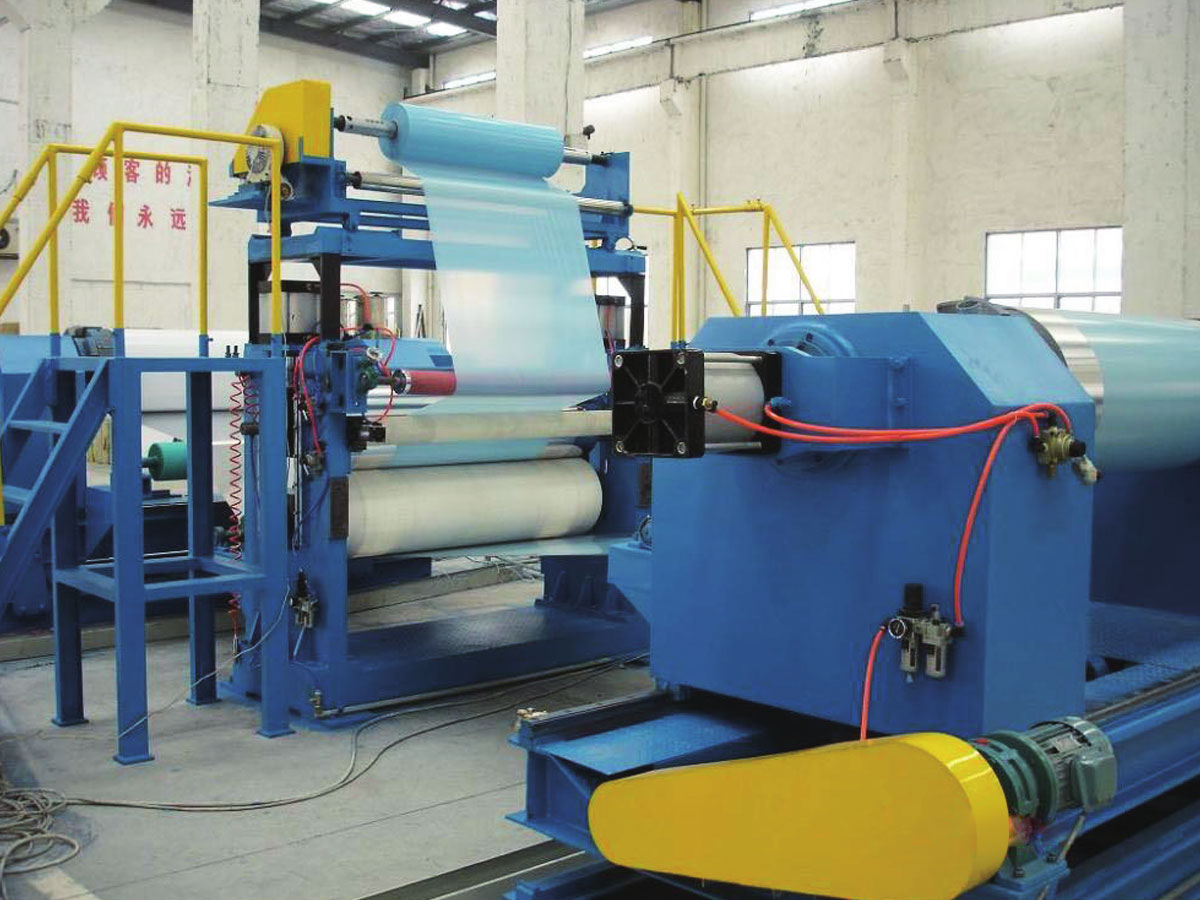 Productielijn voor het lamineren van films Voor eenvoudigere beschermfoliestructuren past deze lijn PE-, PET- en functionele films toe op metalen, glazen, plastic en elektronische werkstukken met nauwkeurige spannings- en laminatiecontrole. Bekijk Product →
Deze stroomafwaartse stappen zijn van cruciaal belang omdat een geblazen film met uitstekende trekeigenschappen nog steeds kan falen als de lamineringsverbinding zwak is of de lijm incompatibel is. Het afstemmen van de oppervlakte-energie van de film, de lijmchemie en de lijnspanning maakt deel uit van de apparatuurspecificatie.
Aankoopoverwegingen voor blaasfolie en stroomafwaartse lijnen
Wanneer u een blaasfilmlijn evalueert, begin dan met de hars die u wilt gebruiken en de filmeigenschappen die u moet bereiken. Uitvoersnelheid, filmbreedte, aantal lagen en diktebereik definiëren de basisuitrusting. Dit zijn de belangrijkste vragen:
- Wat is de maximale en minimale dikte die je nodig hebt, en op welke breedte?
- Wilt u hoge niveaus van LLDPE of mlLDPE gebruiken? Deze vereisen verschillende schroefontwerpen en koelcapaciteit.
- Heeft u een in-line oppervlaktebehandeling nodig, zoals een coronabehandeling, voor printen of lamineren?
- Welk niveau van diktetolerantie is acceptabel? Meten met een gesloten lus verhoogt de kosten, maar vermindert de verspilling.
- Hoe zal de lijn worden geïntegreerd met stroomafwaartse apparatuur voor lamineren, bedrukken of tassen maken?
Houd bij het stroomafwaarts lamineren rekening met het type lijm, de uithardingsvereisten en de controle van de substraatspanning. Een lijn die goed loopt met een snelheid van 50 meter per minuut kan moeite hebben met een snelheid van 200 meter per minuut als de droog- of uithardingssectie te klein is. De beschikbaarheid van reserveonderdelen en lokale serviceondersteuning hebben ook invloed op de totale eigendomskosten.
Als uw productroadmap composietpanelen, PVC-laminaten of speciale films omvat, kan een leverancier met ervaring in meerdere composietprocessen u helpen beslissingen over geïsoleerde apparatuur te vermijden. Bedrijven die metaalcomposietpaneellijnen en filmlamineerlijnen bouwen, begrijpen bijvoorbeeld hoe substraathantering, spanning en hittegeschiedenis op elkaar inwerken.
Conclusie
Extrusieblaasfolie blijft een betrouwbaar en aanpasbaar proces voor het produceren van kunststoffolies met een breed scala aan eigenschappen. Succes hangt af van het begrijpen van de interactie tussen hars, matrijsontwerp, koeling en stroomafwaartse conversie. Door de juiste lijnconfiguratie te specificeren en kritische variabelen zoals BUR en vrieslijnhoogte te beheersen, kunt u een consistente kwaliteit bereiken en verspilling verminderen. Wanneer uw toepassing laminering, coating of composietstructuren vereist, is het integreren van de juiste apparatuur net zo belangrijk als de geblazen filmlijn zelf. Een partner met ervaring in meerdere samengestelde processen kan u helpen die verbindingen efficiënt tot stand te brengen.