
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Twee aankoopgesprekken kunnen in dezelfde maand plaatsvinden en vrijwel identiek klinken. Een vloerenfabrikant wil een lijn die PVC-compound en minerale vulstof kilometer na kilometer omzet in een SPC-kernplaat van 4 mm, met dezelfde doorsnede aan het einde van de dienst als aan het begin. Een apparatenleverancier op driehonderd kilometer afstand heeft dagelijks veertigduizend scharnierhuizen nodig, elk met ribben, een kliksluiting en twee ingegoten inzetstukken. Beide kopers omschrijven de aankoop als het kopen van een kunststofverwerkingsmachine, maar toch hebben ze totaal verschillende platforms nodig.
De conclusie staat voorop: extrusie en spuitgieten zijn geen twee versies van hetzelfde werk. De extrusie is continu. De smelt wordt door een matrijs geduwd en het product behoudt de dwarsdoorsnede van die matrijs zolang de lijn loopt. Spuitgieten is cyclisch. Smelt vult een gesloten holte en elke cyclus levert een vast aantal afzonderlijke driedimensionale onderdelen op. Lange en uniforme punten voor extrusie. Gevormd en in stukken geteld duidt op spuitgieten. Gereedschapskosten, tolerantie, afvalpercentage en vaardigheid van de operator vloeien allemaal voort uit dat ene verschil.
Hoe extrusie werkt, stap voor stap
In een extrusielijn worden korrels of poeder vanuit een trechter in een verwarmd vat gevoerd, getransporteerd en gesmolten door een roterende schroef, en vervolgens door een matrijs geperst waarvan de opening het profiel bepaalt. De hete vorm wordt gekoeld en gekalibreerd, door een trekeenheid getrokken en op lengte gesneden. De schroef stopt niet tussen de onderdelen omdat er geen onderdelen zijn, alleen meters. De output wordt gemeten in kilogram per uur aan de matrijs en in meter per minuut aan het einde van de lijn.
- De dwarsdoorsnede blijft constant langs de machinerichting en de lengte wordt alleen beperkt door handling en verpakking.
- Een matrijs kost een fractie van een spuitgietmatrijs, en een matrijs kan aangepast, gepolijst of herbewerkt worden als het profiel iets verandert.
- Meerlaagse structuren komen vrijwel vrij door co-extrusie, waarbij twee of drie extruders één matrijsblok voeden.
- Stroomafwaartse apparatuur, kalibratie, koeling, afvoer en snijder, heeft net zoveel invloed op de uiteindelijke maatkwaliteit als de extruder zelf.
- Typische producten: SPC-kernplaten, PVC-basisfolie voor leer, continu vezelversterkte thermoplastische tape, buis-, raamprofielen en kabelisolatie.
Hoe spuitgieten werkt, stap voor stap
Bij spuitgieten wordt een soortgelijk polymeer gesmolten, maar wordt vervolgens onder hoge druk een afgemeten shot in een gesloten en ingeklemde mal geïnjecteerd. De holte wordt verpakt en vastgehouden om krimp te compenseren, gekoeld, geopend en uitwerppennen duwen het onderdeel naar buiten voordat de mal weer sluit. Elke cyclus produceert een vast aantal afgewerkte stukken, niet een continue lengte, en de cyclustijd is de bepalende factor voor de kosten per eenheid.
- Vrijheid van geometrie is het belangrijkste voordeel: ribben, nokken, schroefdraden, levende scharnieren en metalen inzetstukken kunnen in één keer worden gevormd.
- Toleranties zijn krap en herhaalbaar, vaak plus of min een tiende millimeter op kritische afmetingen.
- De mal is onderdeelspecifiek. Een ontwerpwijziging van het onderdeel betekent meestal een nieuwe mal en geen matrijsaanpassing.
- Uitlopers, sprues en opstartafval vormen het grootste deel van het schroot, en het maalgoed wordt vaak in een gecontroleerde verhouding teruggemengd.
- Typische producten: behuizingen, doppen, connectoren, auto-interieuronderdelen en medische hulpmiddelen voor eenmalig gebruik.
Extrusie en spuitgieten vergeleken
| Aspect | Extrusie | Spuitgieten |
|---|---|---|
| Uitvoerformulier | Doorlopende lengte met constante doorsnede | Afzonderlijke driedimensionale delen |
| Gereedschap | Matrijs plus kalibratie en stroomafwaartse eenheden | Precisie stalen mal met koeling en uitwerpen |
| Gereedschap cost | Lager en gemakkelijker aan te passen | Hoger en gebonden aan één deelontwerp |
| Ritme | Continu, geen cyclustijd | Seconden tot een minuut per opname |
| Geometrie | Eenvoudig profiel, geen ondersnijdingen | Complexe vormen, ribben, nokken en inzetstukken |
| Tolerantie | Ingesteld door kalibratie, koeling en trekstabiliteit | Zeer strak en herhaalbaar van onderdeel tot onderdeel |
| Schroot | Opstart- en omschakelingstrim | Lopers, spruw en afkeur |
| Economisch volume | Lange runs van één profiel | Hoge stuksaantallen van één component |
| Vezelverbindingen | Vezels uitlijnen langs de machinerichting | De vezellengte kan worden verminderd door schroef- en klepwerking |
Tooling en kostenstructuur: waar het geld daadwerkelijk naartoe gaat
De kostenverdeling is waar de meeste starters verrast zijn. Bij een injectieproject wordt geld vooraf in de matrijs geladen, een met precisie vervaardigd blok dat de klemkracht moet overleven, warmte moet overbrengen via zorgvuldig geplaatste kanalen en een onderdeel moet uitwerpen zonder het te markeren. Die investering wordt over honderdduizenden cycli terugverdiend, wat de reden is dat spuitgieten onder een bepaald jaarlijks volume worstelt.
Bij een extrusieproject wordt het geld op een andere manier vooruitbetaald. De matrijs is relatief bescheiden, maar de lijn is een aaneenschakeling van machines: extruder, zeefwisselaar, kalibratietafel, koeltank, afvoer, snijder en stapelen. Een zwakke schakel bepaalt het plafond voor de hele lijn. Als de trekkracht ongelijkmatig is of de koeltank kort is, produceert een perfect uitgebalanceerde matrijs nog steeds een profiel dat in dikte afwijkt, en betaalt de koper voor elke meter materiaal in plaats van één keer aan het gereedschap.
Materiaalgedrag en thermische geschiedenis
Beide processen smelten het polymeer, maar de thermische en schuifgeschiedenis verschilt sterk. Bij extrusie ervaart het materiaal een relatief zachte, goed verdeelde schuifkracht langs de schroef en een korte verblijftijd bij de matrijs. Bij spuitgieten passeert de smelt een smalle poort met een zeer hoge schuifkracht en wordt vervolgens onder druk verpakt, zodat de moleculaire oriëntatie en interne spanning in het onderdeel terechtkomen. Dat is de reden waarom dezelfde polymeerkwaliteit zich in de twee processen verschillend kan gedragen, en waarom kromtrekken een veel voorkomende klacht is bij gegoten onderdelen, maar een zeldzame klacht bij geëxtrudeerde profielen.
Voor vezelversterkte verbindingen is het onderscheid nog belangrijker. Extrusie heeft de neiging de vezels in de machinerichting uit te lijnen, wat de stijfheid in die richting bevordert. Spuitgieten produceert een complexere huid- en kernoriëntatie, en de vezellengte kan afnemen naarmate de smelt schroeven, kleppen en poorten passeert. Als het voltooide onderdeel afhankelijk is van de vezellengte voor de impactprestaties, is dit een specificatiepunt en geen detail.
Kiezen tussen de twee processen
Werk de volgende punten in volgorde door en het antwoord ligt meestal al vóór de tweede vraag voor de hand.
- Wordt het product gedefinieerd door een doorsnede of door een vorm? Doorsnede betekent extrusie.
- Wordt de lengte bepaald door functie of door hantering? Onbeperkte lengte bevordert sterk de extrusie.
- Heeft het onderdeel ondersnijdingen, zijwaartse acties, schroefdraad of inzetstukken nodig? Dan is spuitgieten de realistische route.
- Welk jaarvolume geldt voor één ontwerp? Zeer hoge aantallen stuks rechtvaardigen investeringen in matrijzen, lange profielruns rechtvaardigen investeringen in lijnen.
- Hoe krap is de kritische tolerantie? Gegoten onderdelen houden gemakkelijker strakke afmetingen aan, geëxtrudeerde profielen hebben een goede kalibratie en controle bij het weghalen nodig.
- Hoeveel schroot kan intern worden herwerkt? Geëxtrudeerde bekleding is vaak direct herbruikbaar, gegoten lopers moeten mogelijk opnieuw worden geslepen en gedroogd.
Waar continue extrusielijnen passen in de productie van panelen en composieten
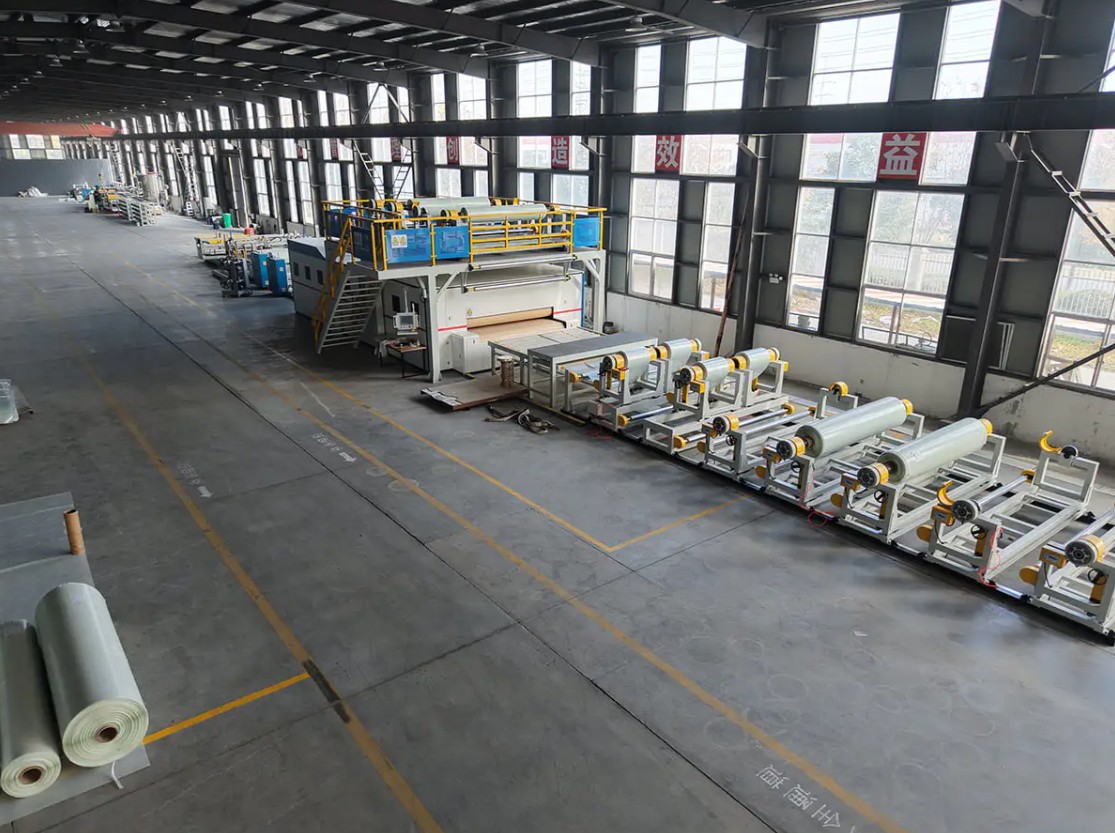
Veel bouw- en interieurmaterialen die op vormproducten lijken, worden feitelijk op een doorlopende lijn geëxtrudeerd of gecoat. SPC-vloeren zijn het duidelijkste voorbeeld. De stijve kern wordt geëxtrudeerd en vervolgens gelamineerd met een decoratieve film en een slijtlaag, zodat de extruder de vlakheid, dichtheid en dikteconsistentie over de hele plaat bepaalt.
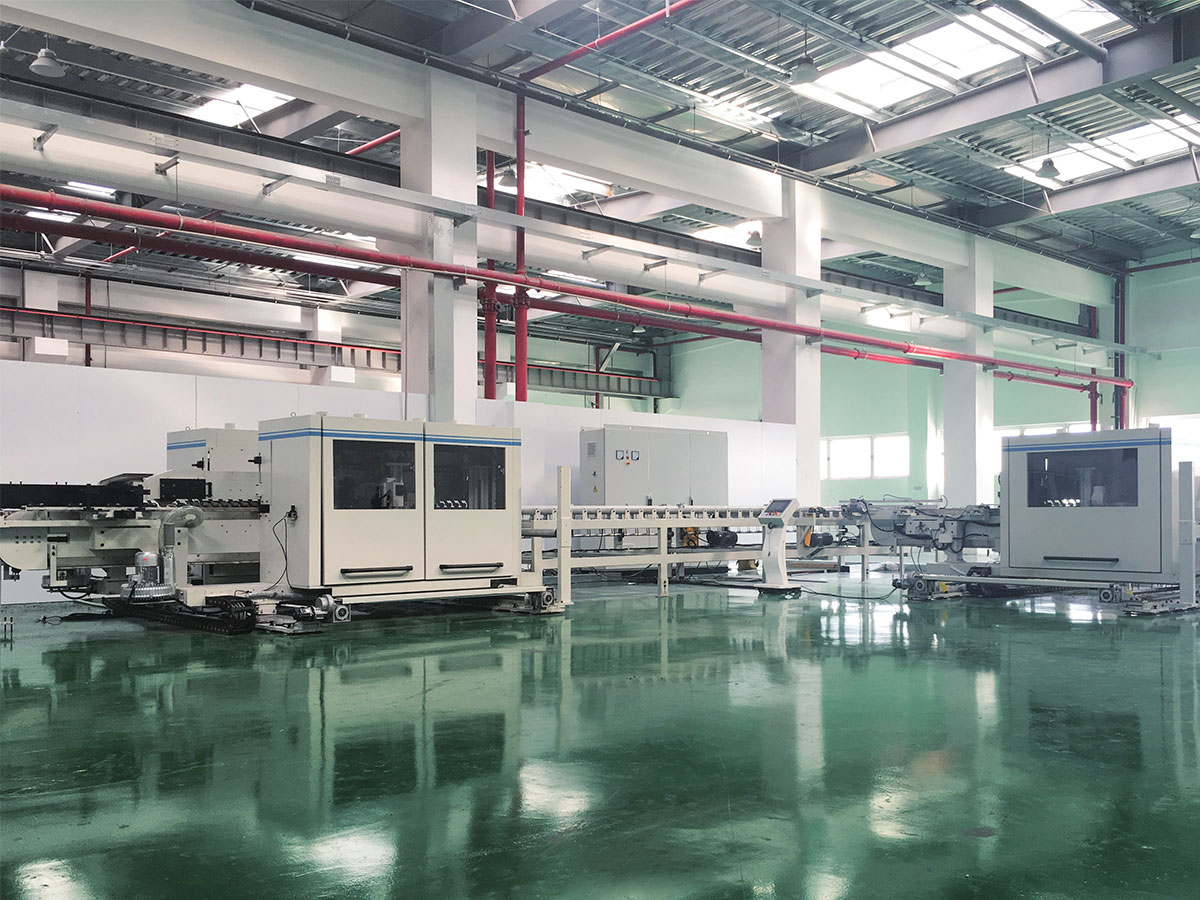
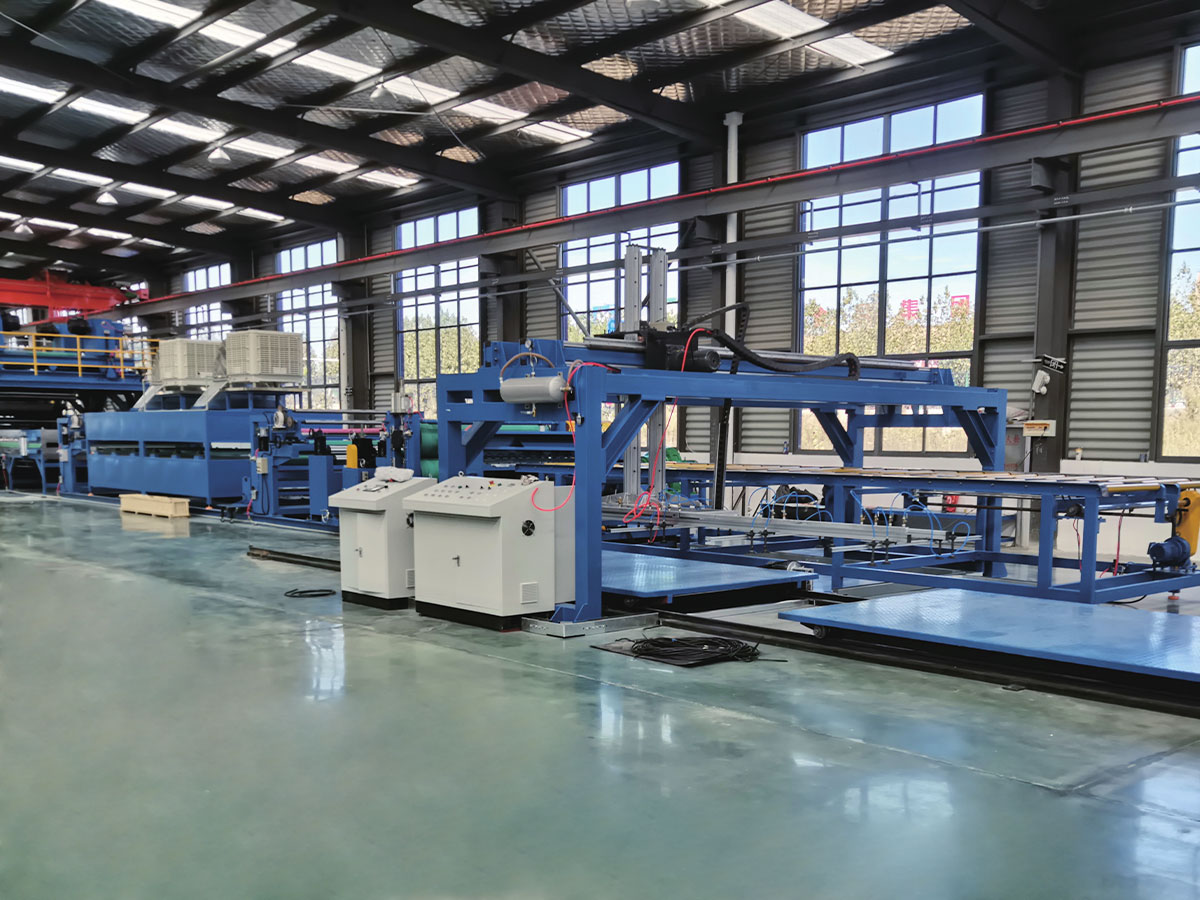
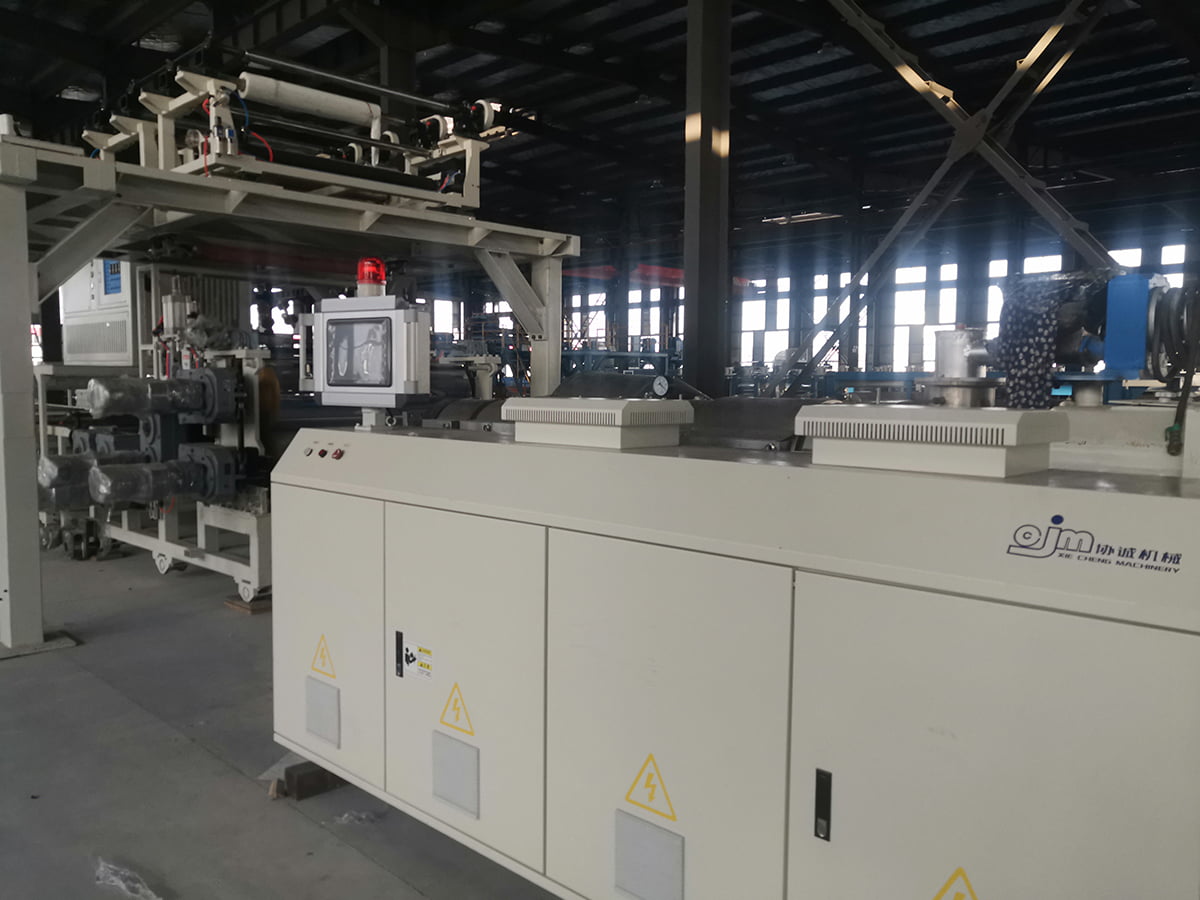 PVC/WPC/SPC-vloerproductielijn voor stenen kunststofvloeren Bekijk deze lijn om te zien hoe extrusie, filmlaminering, UV-coating, embossing en online inspectie worden gecombineerd voor geautomatiseerde SPC-vloerproductie. Bekijk Product →
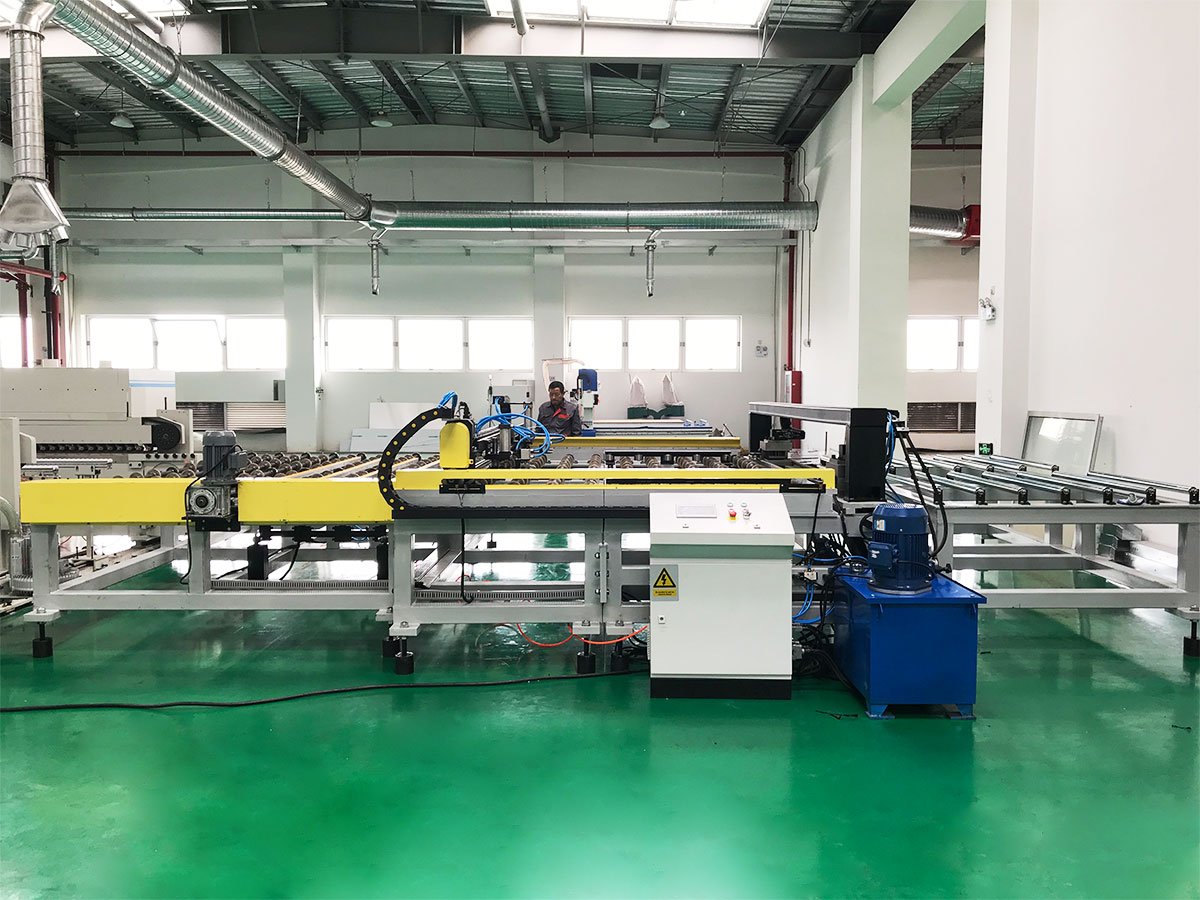
Dezelfde logica is van toepassing op continu vezelversterkte thermoplastische composieten. Een PET- of PP CFRT-lijn combineert polymeersmelt met versterkende vezels of stof in een continu proces, en de afgewerkte plaat of tape wordt later geperst of thermogevormd tot een driedimensionale vorm. De extrusiefase, en niet een vormpers, bepaalt de bevochtiging van de vezels en de uniformiteit van de dikte. Kopers vragen vaak wat een volledige lijn PVC-laminaatpanelen bevat voordat ze leveranciers vergelijken, en het eerlijke antwoord is dat de extruder slechts één van de vele stations is die bij elkaar moeten passen.
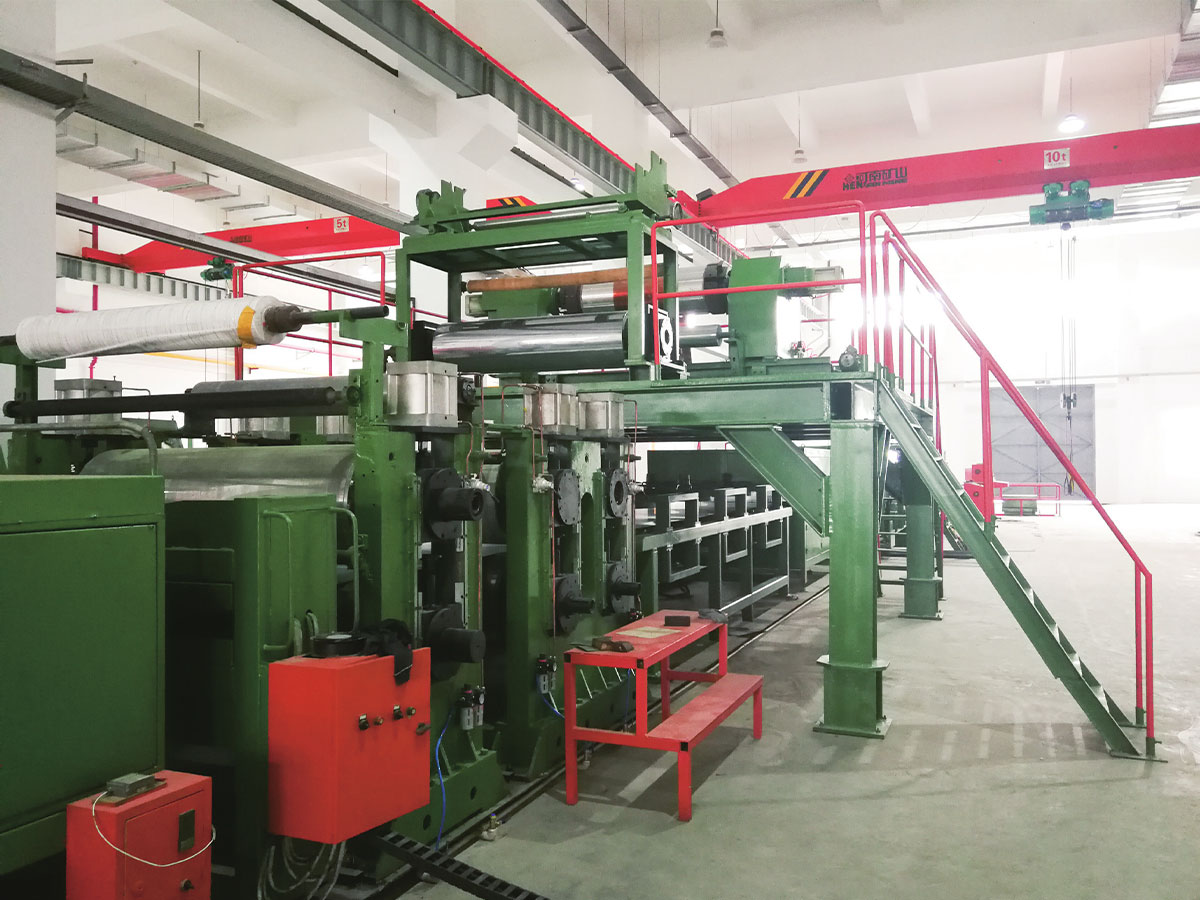
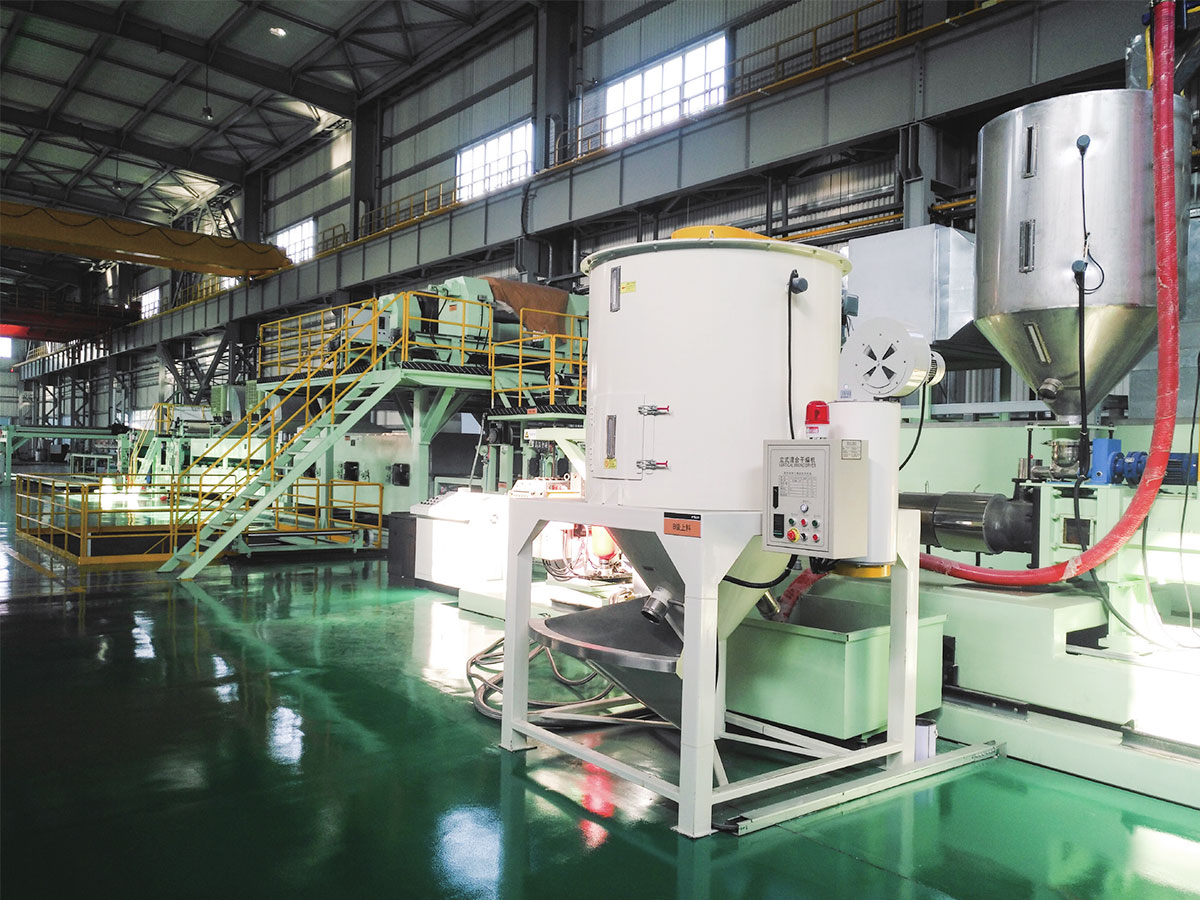 PET/PP CFRT-productielijn voor composietmateriaal Ontdek deze OEM CFRT-lijn voor de productie van continu vezelversterkte thermoplastische composieten, met beschikbare service- en offerte-opties. Bekijk Product →
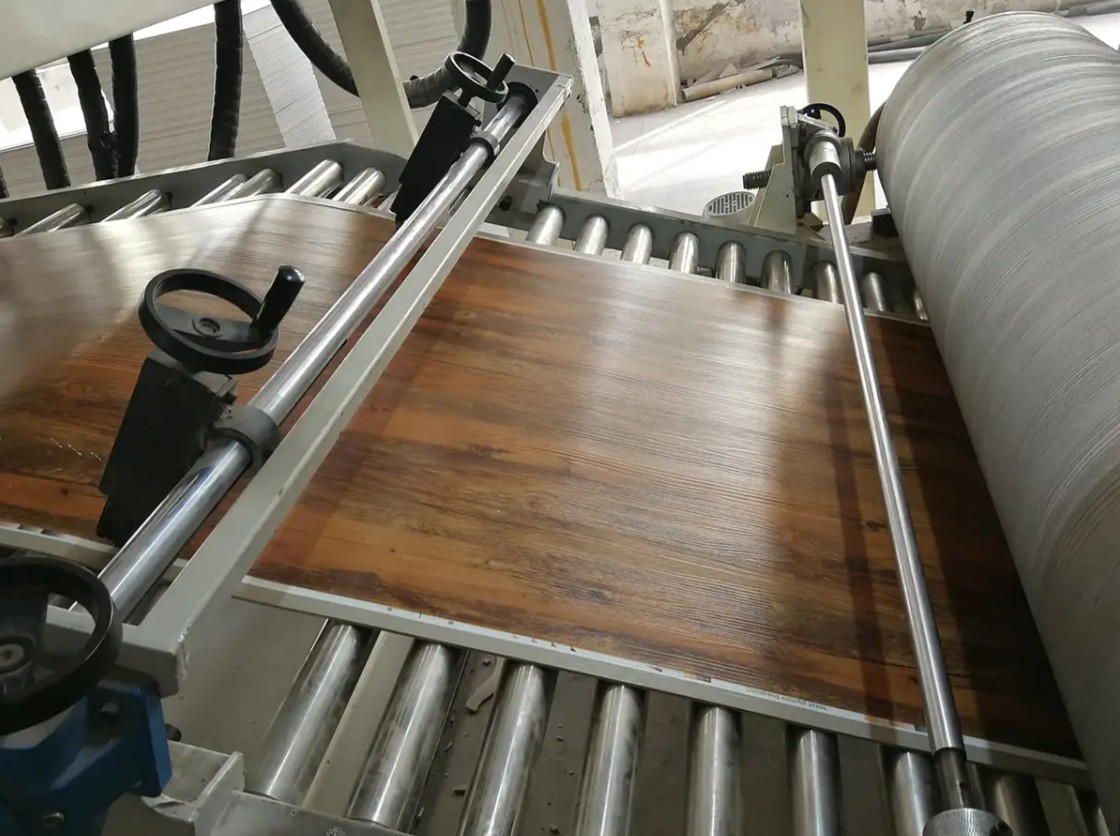
PVC- en PU-leer volgt een derde patroon, waarbij continu een basislaag wordt geproduceerd en vervolgens in lijn wordt gecoat, gebosseleerd en gekoeld. De oppervlaktetextuur komt van een embossingrol en niet van een holte. Dat is precies de reden waarom het proces kan worden opgeschaald naar lange runs zonder een onderdeelspecifieke mal.
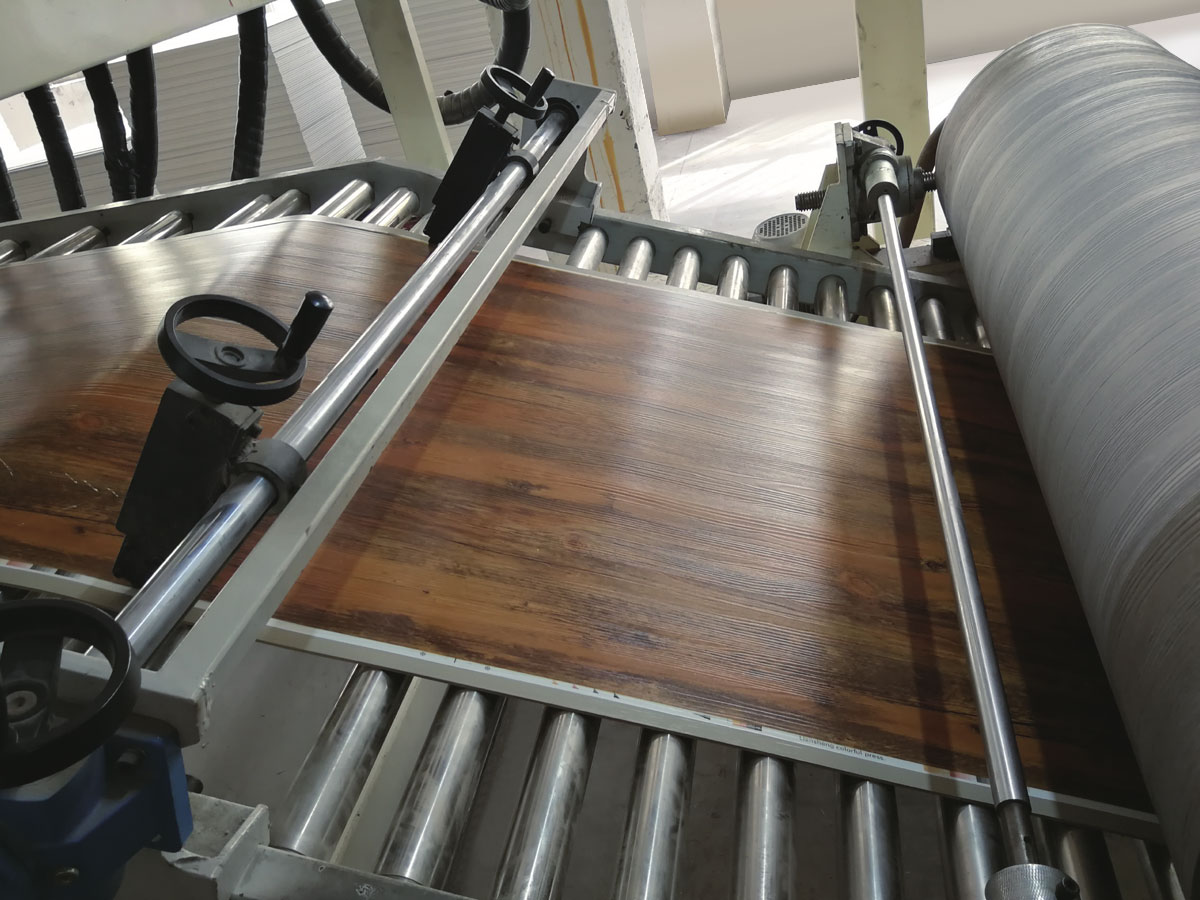
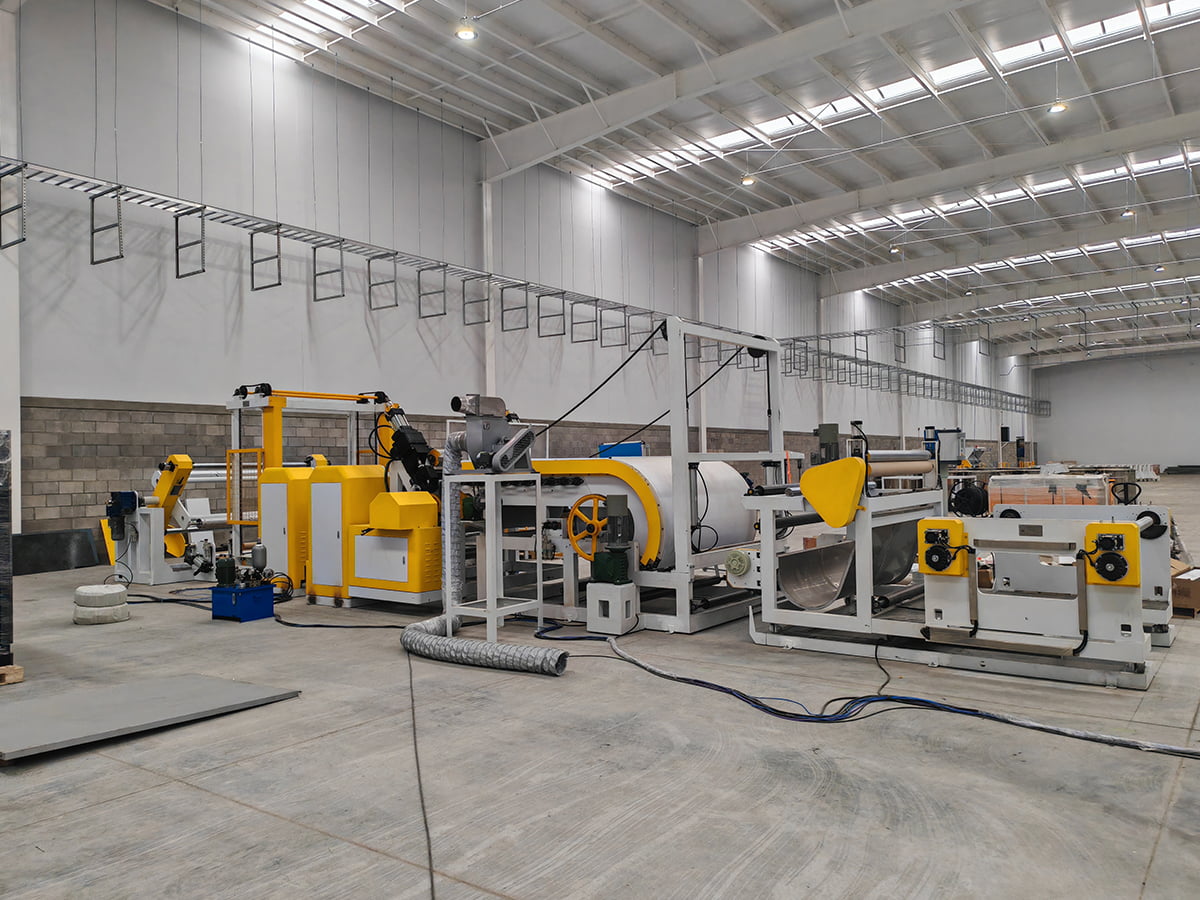 PVC/PU-leercomposiet, reliëf- en coatinglijn Bekijk deze lijn voor de continue productie van PVC/PU-leerbasissen, inline coating, embossing en koeling, met aanpasbare OEM-serviceopties. Bekijk Product →
Wat u moet controleren voordat u een op extrusie gebaseerde lijn koopt
- Schroefdiameter en lengte-diameterverhouding, afgestemd op het polymeer- en vulmiddelgehalte dat u daadwerkelijk wilt gebruiken.
- Outputsnelheid versus lijnsnelheid, dus de afvoer- en koellengte zijn niet het knelpunt.
- Dikte- en breedtetolerantie geschreven in het contract met een meetmethode, niet alleen een belofte.
- Koelcapaciteit en kalibratieontwerp voor het zwaarste profiel in uw productplan.
- Downstream-apparatuur valt onder dezelfde reikwijdte, omdat de gedeelde verantwoordelijkheid tussen leveranciers de inbedrijfstelling bemoeilijkt.
- Servicemodel: ondersteuning op afstand, installatie op locatie, beschikbaarheid van reserveonderdelen en training van operators.
Als uw productplan zich ergens tussen een profiel en een vormstuk bevindt, is de praktische route vaak om een halffabrikaat te extruderen of lamineren en vervolgens te vormen. Als u de volledige procesketen begrijpt voordat u ondertekent, voorkomt u dat u capaciteit koopt die u niet kunt gebruiken. U kunt beoordelen wat een productielijn voor PVC-laminaatpanelen omvat voor een uitgewerkt voorbeeld van hoe de stations in elkaar passen.
De korte versie
Extrusie maakt continue producten met een constante doorsnede en verdient zijn geld met lange runs, lage gereedschapskosten en eenvoudige geometrie. Spuitgieten maakt discrete driedimensionale onderdelen en verdient zijn geld aan herhaalbaarheid, complexe kenmerken en hoge aantallen stuks. Geen van beide is geavanceerder dan de ander. Ze zijn eenvoudigweg gebouwd voor verschillende vragen, en de snelste manier om risico's te verminderen is door uw product, het jaarlijkse volume en de kritische tolerantie aan een apparatuuringenieur te beschrijven voordat u de prijzen vergelijkt. Als je dat gesprek wilt, stuur uw productspecificatie en capaciteitsdoel naar het team en bevestig welk platform bij uw situatie past.