
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

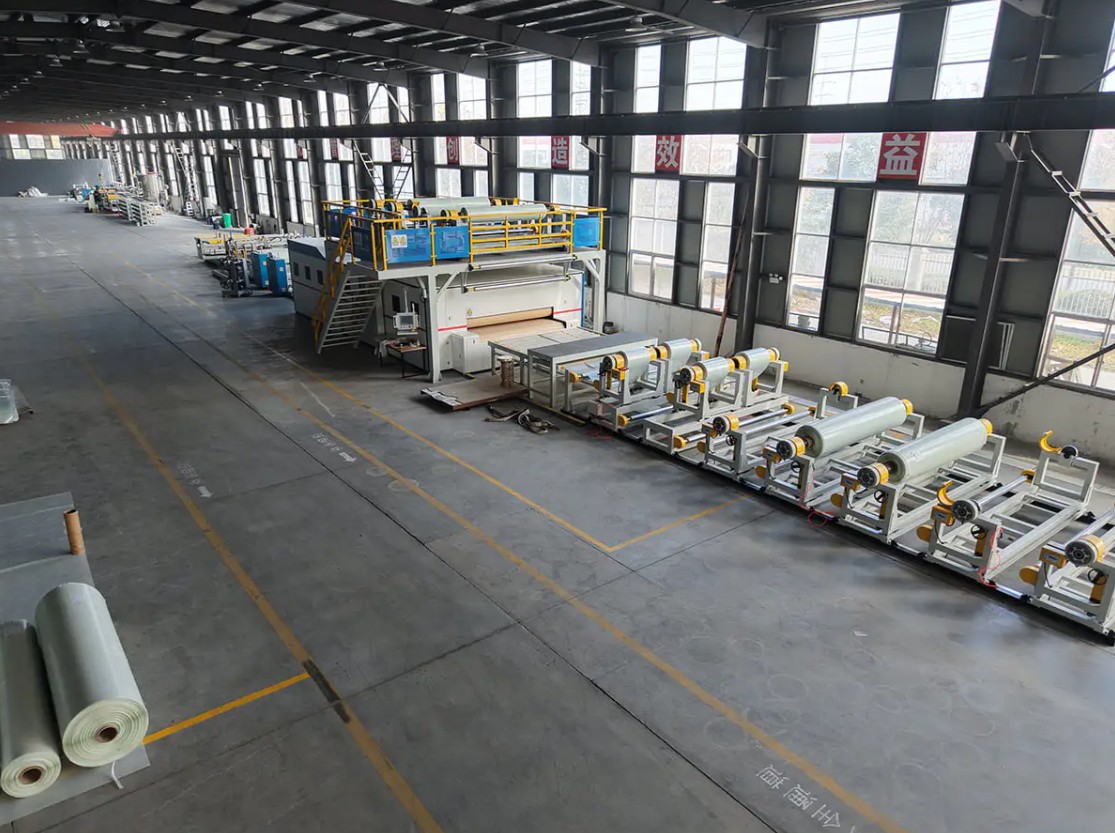
Een vijflaagse SPC-vloerlijn die met een snelheid van vijf tot zes meter per minuut loopt, kan een halve verschuiving aan output verliezen tot iets kleins als een dikteafwijking van 0,1 mm. De operator ziet het op de afgewerkte pallet, niet op de matrijs, en tegen die tijd heeft de extruder al honderden meters afwijkende plank geduwd. Hetzelfde patroon is te zien op CFRT-tapelijnen, PVC- en PU-leercoatinglijnen en lamineerlijnen van metaalcomposiet. De machine is capabel; het proces wordt simpelweg niet snel genoeg gecorrigeerd.
Dat is het echte geval voor de automatisering van extrusiemachines. Het gaat niet om het vervangen van operators, en het gaat ook niet om het kopen van de duurste controller op de markt. Het gaat erom de lussen te sluiten die de dikte, hechting en oppervlaktekwaliteit bepalen, en ze snel genoeg te sluiten zodat er een correctie plaatsvindt voordat materiaal wordt verspild. Alles hieronder volgt uit dat ene idee.
Wat de automatisering van extrusiemachines eigenlijk inhoudt
Op een op extrusie gebaseerde composietlijn is automatisering eerder een stapel regellussen dan één kenmerk. Een lijn kan op één plek goed worden geautomatiseerd en twee meter stroomafwaarts volledig handmatig worden uitgevoerd. Daarom behalen twee fabrieken met vergelijkbare apparatuur zeer verschillende opbrengsten. De lussen die er het meest toe doen zijn:
- Smelttoevoer en dosering: gravimetrische of volumetrische toevoer van hars, vulstof en additief, gehouden in een smalle band zodat de schroef nooit een uitgehongerde keel hoeft te compenseren.
- Schroefsnelheid en smeltdruk: de druk bij de matrijsingang is het getal dat onthult wat er in het vat gebeurt, en het zou de schroefsnelheid moeten drijven, en niet andersom.
- Vat- en matrijstemperatuur: zonecontrole met voldoende resolutie om de smeltviscositeit gedurende lange tijd stabiel te houden, inclusief opstart- en materiaalveranderingen.
- Gauge-controle: een dikte- of basisgewichtmeter die terugkoppelt naar de aanpassing van de matrijslip, de rolafstand of de lijnsnelheid, zodat de correctie automatisch plaatsvindt en niet door de operator wordt geïnitieerd.
- Synchronisatie van snelheid en spanning: afvoer-, lamineerrollen, embossingrollen en wikkelaars volgen één masterreferentie, zodat het web niet uitgerekt of slap wordt.
- Wikkelen, bijsnijden en randcontrole: wikkelen met constante spanning en automatisch bijsnijden van de randen waardoor de voltooide rol verkoopbaar blijft.
Deze lussen bevinden zich op vier praktische niveaus. Handmatige bediening is afhankelijk van een operator die de meters afleest en de handwielen draait. Receptcontrole met open lus slaat instellingen per product op, maar reageert niet op drift. Gesloten regeling met een meter of druksensor corrigeert vanzelf. Volledig lijntoezicht voegt datalogging, alarmen en traceerbaarheid toe, wat meestal het eerste is waar een klantaudit om vraagt.
Waar automatisering eerst de moeite waard is
Automatiseringsbudgetten zijn beperkt, dus de volgorde van uitgaven is belangrijker dan het totaal. In de meeste composietfabrieken betalen metercontrole en spanningscontrole hun kosten sneller terug dan wat dan ook, omdat ze schroot en downgrade aanvallen, die elke dag zichtbaar zijn op de balans. Omsteltijd en energieverbruik komen meestal op de tweede plaats.
| Controlelus | Handmatige bediening | Gesloten werking | Belangrijkste financiële effect |
|---|---|---|---|
| Dikte en basisgewicht | Correctie nadat de drift is opgemerkt | Continue correctie van het metersignaal | Minder schroot, minder downgrade, meer verkoopbare meters |
| Smeltdruk en schroefsnelheid | Aanpassingen die drukschommelingen najagen | Druk aangehouden als de gecontroleerde variabele | Stabiele afmetingen, minder opstartuitval |
| Webspanning | Zichtbare speling of rek bij hogere snelheden | Spanning vastgehouden door feedback van dansers of loadcellen | Minder rimpels, betere hechting, minder breuken |
| Temperatuurzonering | De meetwaarden variëren naarmate de omgevingsomstandigheden veranderen | PID-regeling op elke zone | Consistente oppervlakteafwerking tijdens ploegendiensten |
| Receptwisseling | Handingestelde waarden, meerdere proefmeters | Opgeslagen parameters worden in één stap opgeroepen | Kortere stilstandtijd tussen productkwaliteiten |
Een eenvoudige manier om de uitgaven te bepalen, is door het uitvalpercentage en het downgradepercentage gedurende een maand te meten en vervolgens te schatten hoeveel van elk wordt veroorzaakt door variatie in dikte, spanning of temperatuur. Automatisering die de helft van die variatie wegneemt, betaalt zich doorgaans binnen twee jaar ruimschoots terug op een lijn met twee of drie ploegendiensten.
Het automatiseringsniveau afstemmen op het product dat u maakt
Verschillende extrusie- en lamineerproducten leggen de prioriteit op verschillende lussen. Een controlepakket dat ideaal is voor het ene materiaal, kan voor een ander materiaal te groot zijn of eenvoudigweg op de verkeerde variabele zijn gericht.
CFRT- en thermoplastische composietlijnen
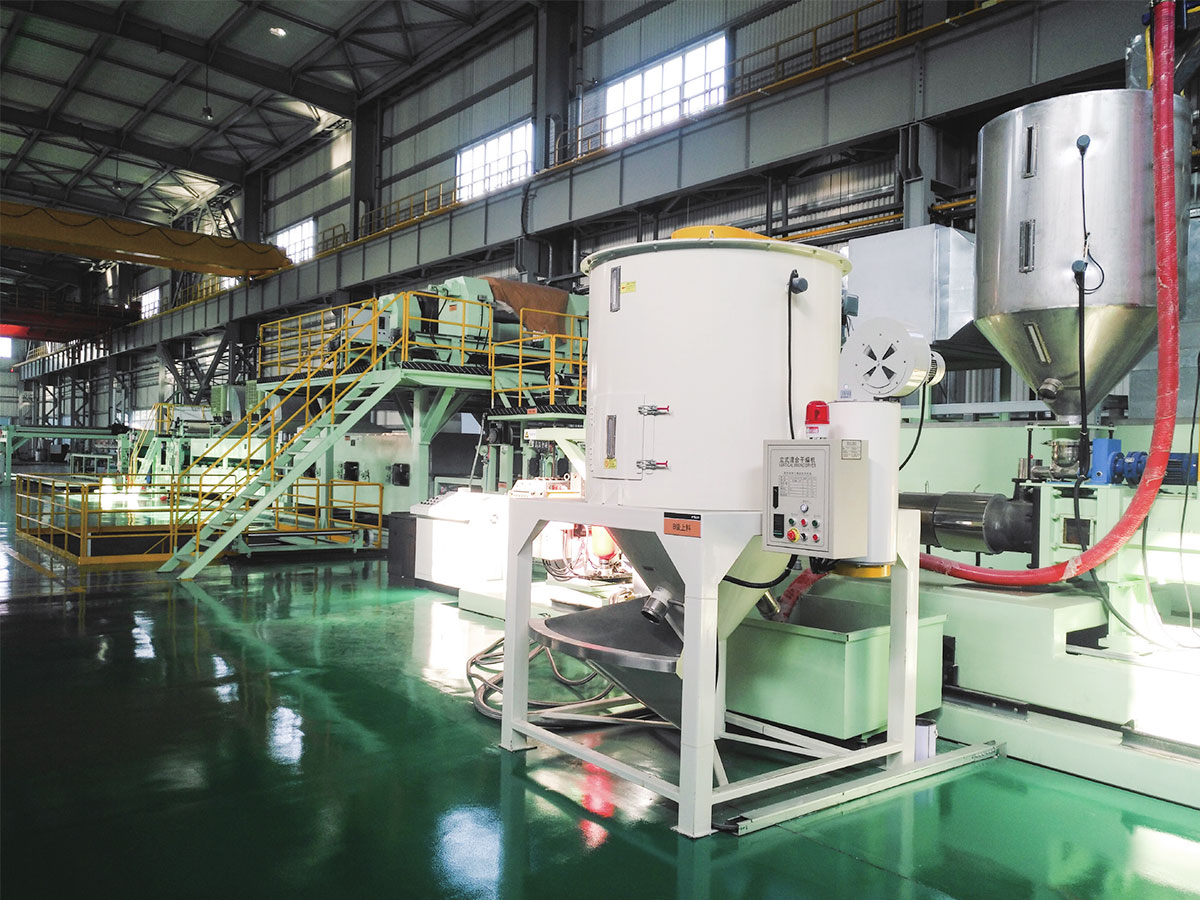
Op PET- of PP-gebaseerde continu-vezelversterkte thermoplastische lijnen moet de extruder het polymeer weekmaken en de vezelroving in één enkele doorgang impregneren. De smeltdrukstabiliteit en de impregnatietemperatuur bepalen of de tape volledig nat is, terwijl de rovingspanning bepaalt of de vezel blijft waar hij is geplaatst. Automatisering gaat hier vooral over het stabiel houden van drie variabelen terwijl de lijnsnelheid stijgt, en over het loggen ervan zodat de klant het procesvenster achter een afgeleverde rol te zien krijgt.
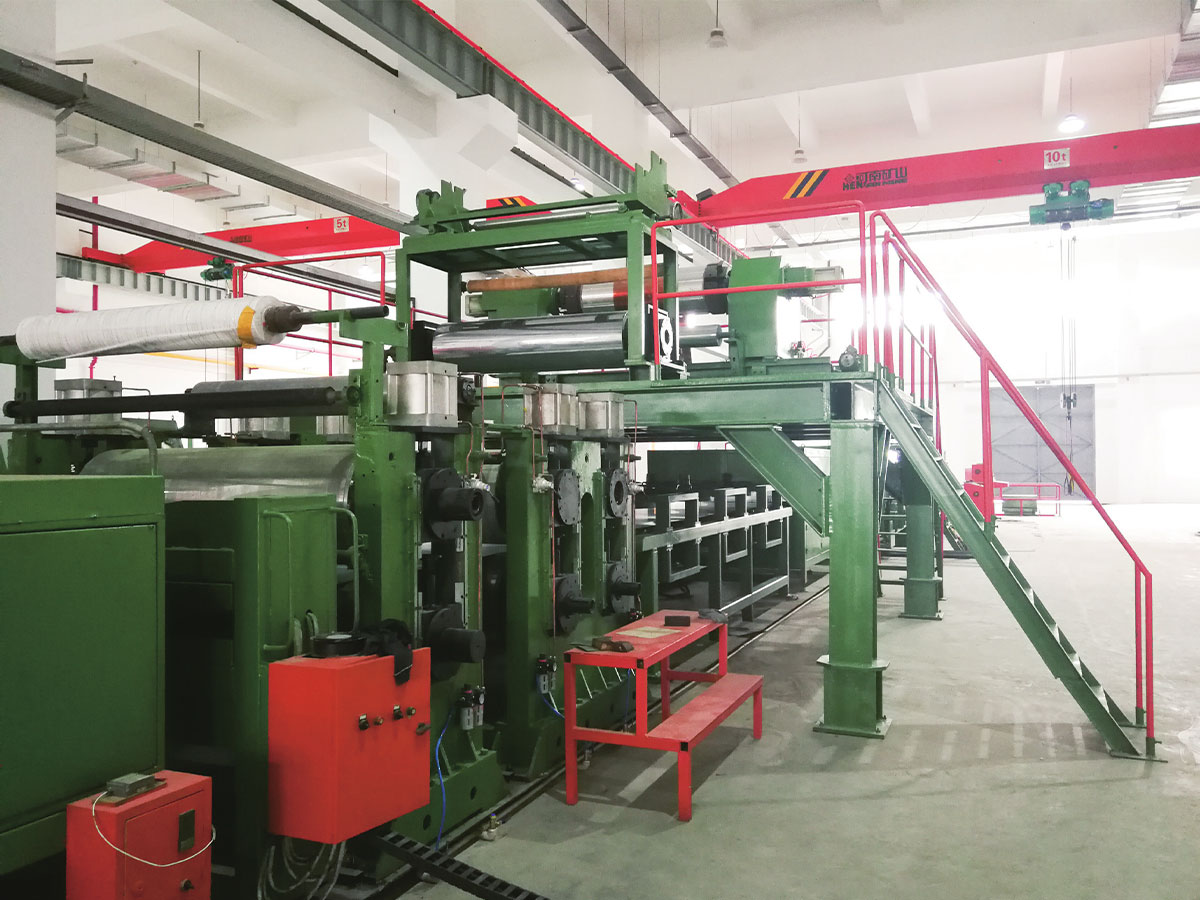
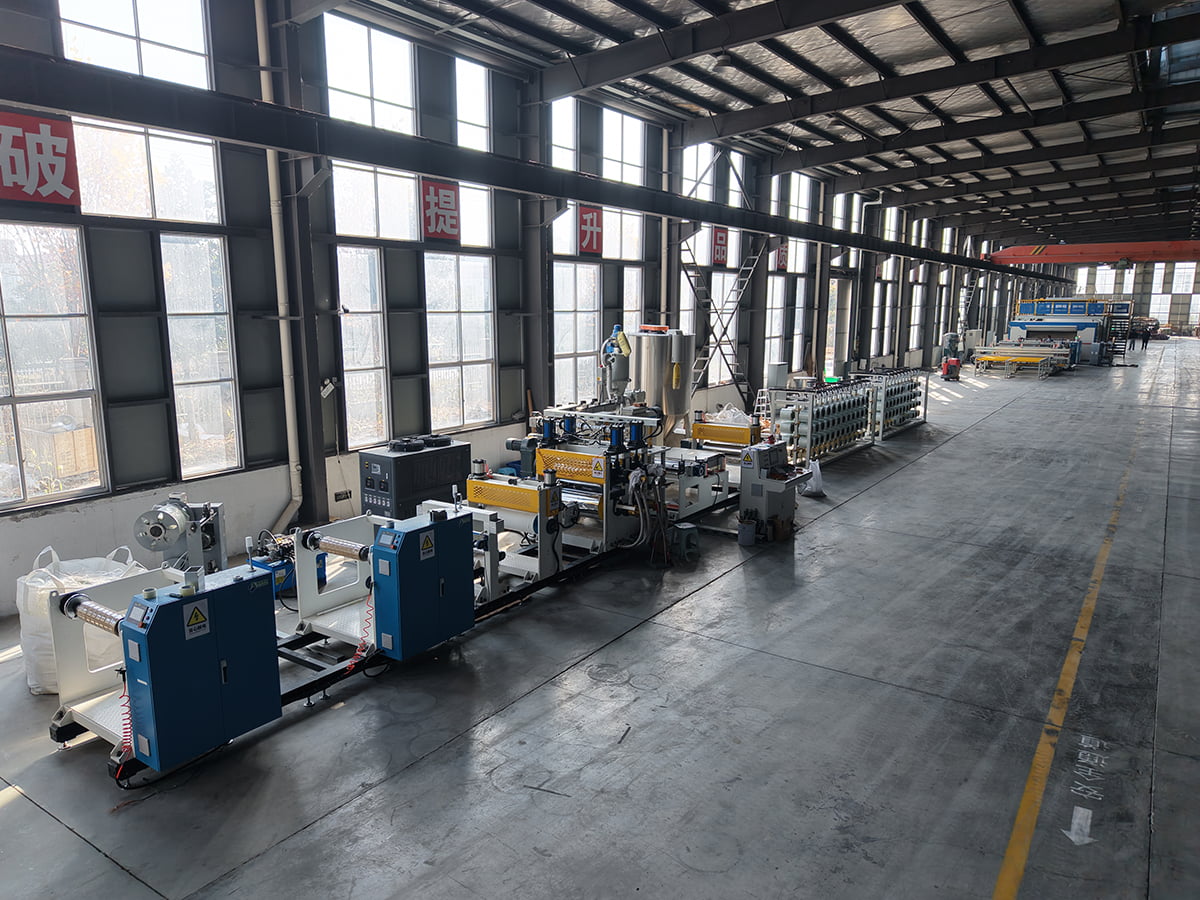 PET/PP CFRT-productielijn voor composietmateriaal Bekijk deze OEM PET/PP CFRT-productielijn voor continu vezelversterkte thermoplastische kunststoffen, waarbij stabiele smeltdruk, impregnatietemperatuur en zwervende spanning een consistente tape-output ondersteunen. Bekijk Product →
SPC-vloeren en PVC-laminaatlijnen
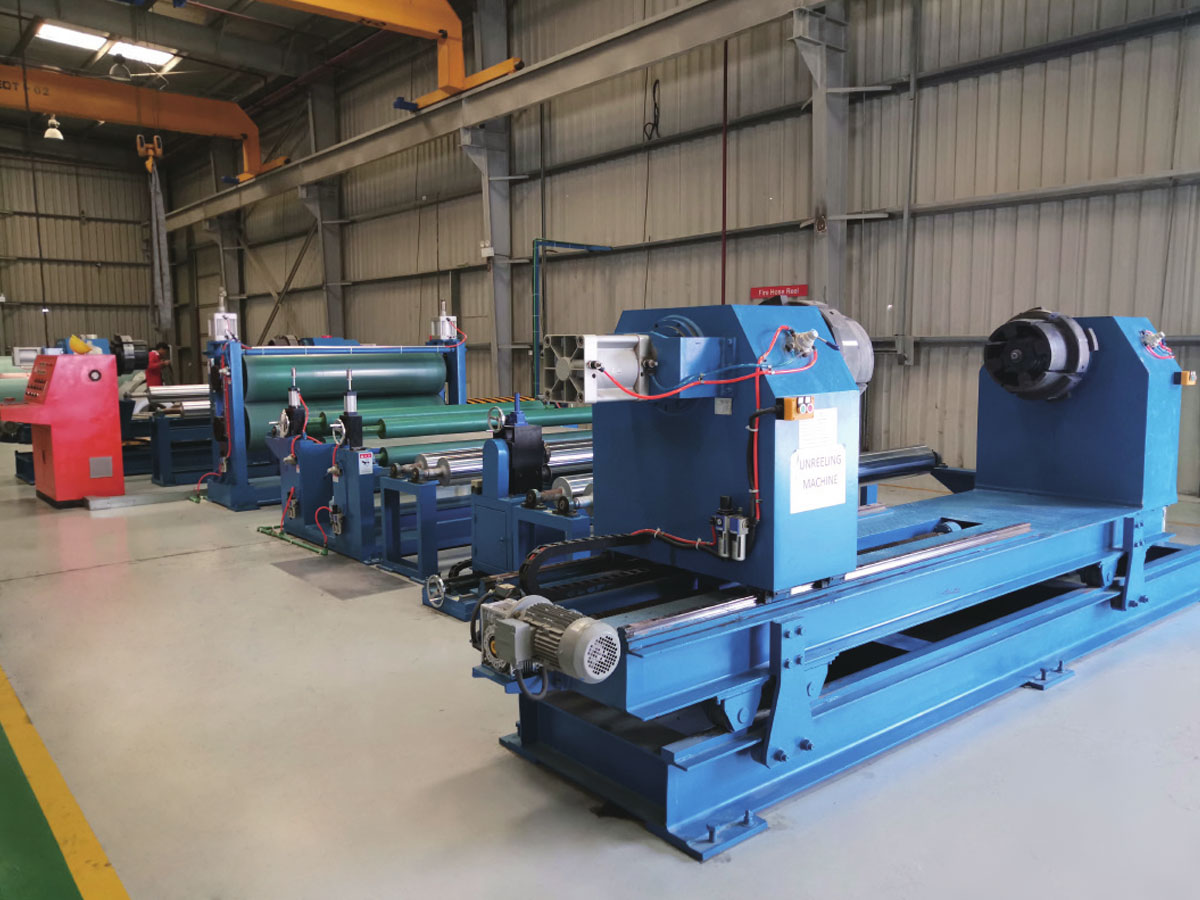
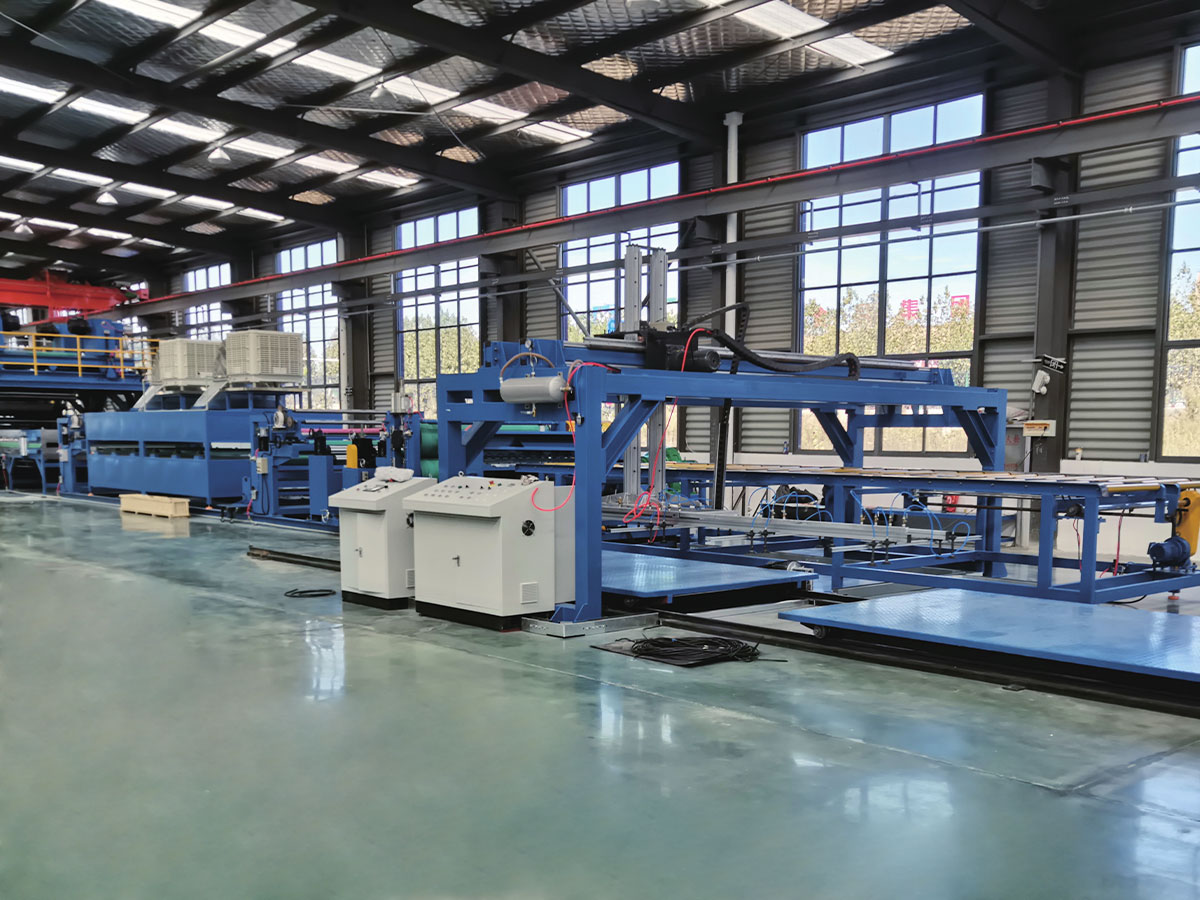
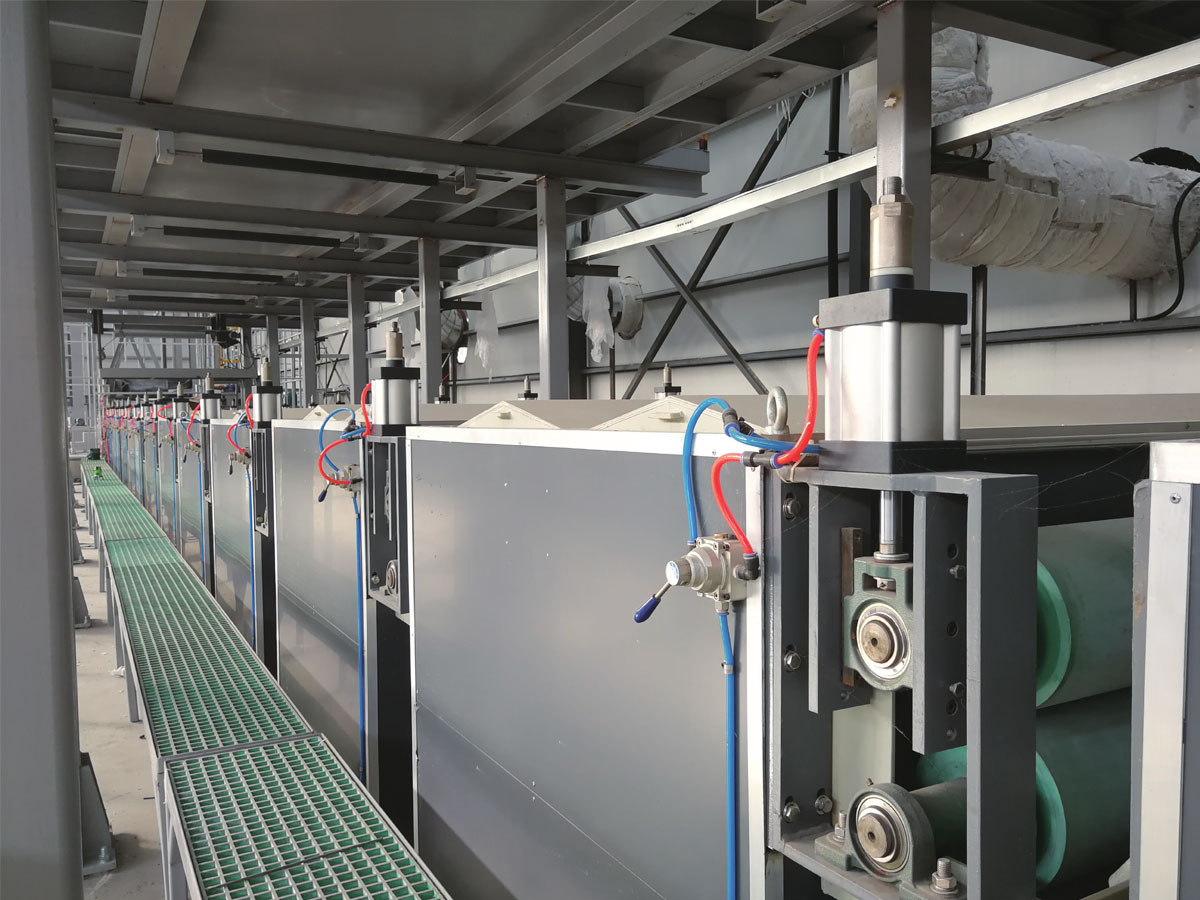
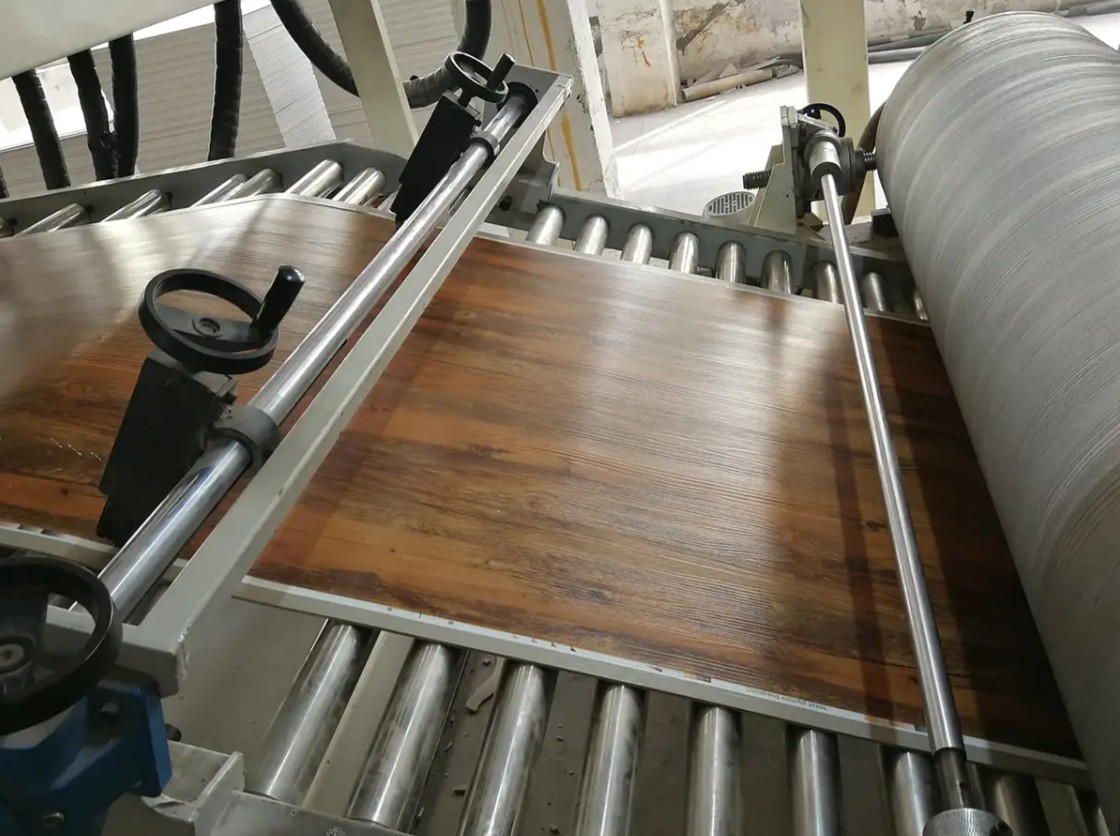
De productie van SPC-planken combineert een extruder met een kalander- en lamineersectie. De diktecontrole begint bij de matrijs, maar eindigt bij de rolopening, en de twee moeten op elkaar worden afgestemd. Dichtheidsvariatie, embossingdiepte en lamineringstemperatuur zijn de gebruikelijke bronnen van klachten van kopers van vloeren, dus de nuttige automatisering is het type dat de rolopening en de lamineertemperatuur onder gesloten controle houdt in plaats van op een handwiel. Kopers die een nieuwe lijn plannen, kunnen de basisprocesvolgorde in dit overzicht van een productielijn voor PVC-laminaatpanelen bekijken voordat ze overeenstemming bereiken over de controleomvang.
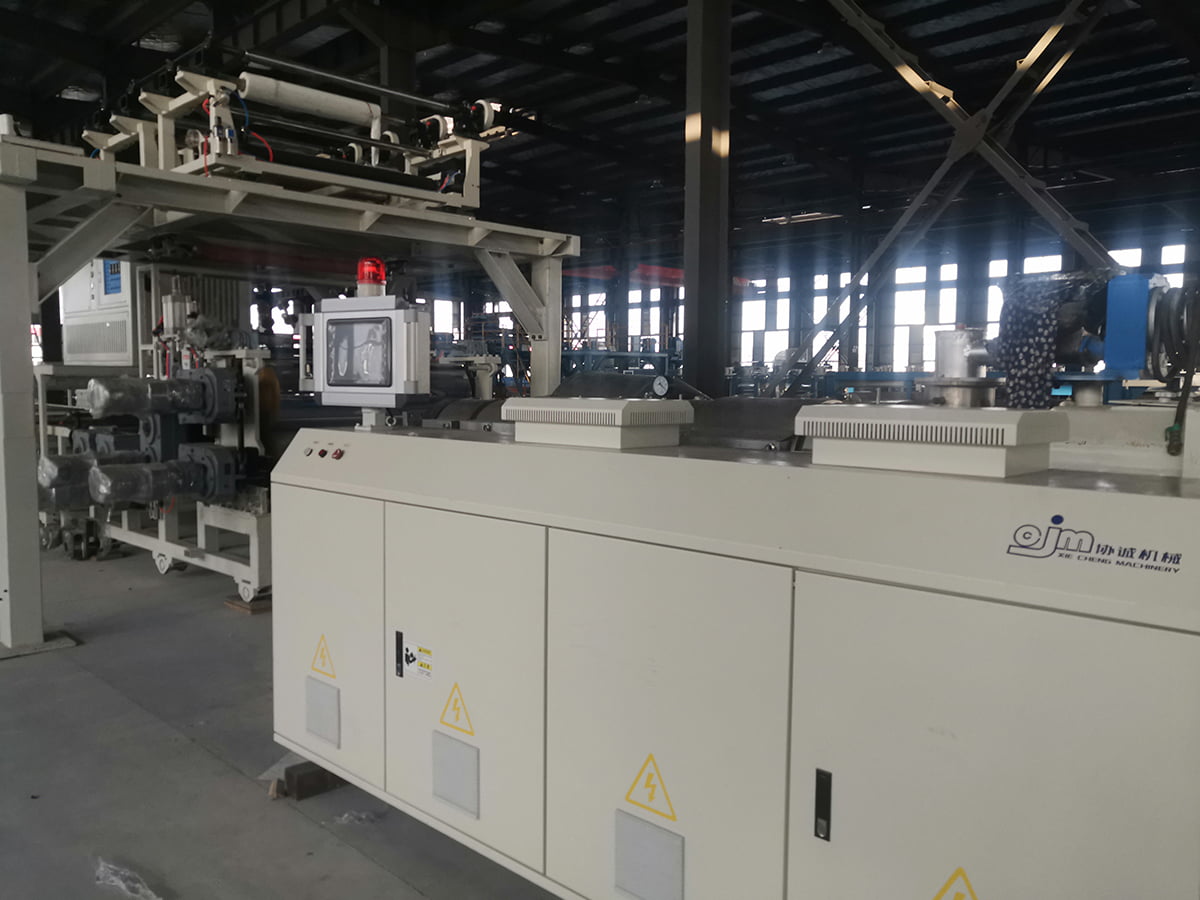 OEM PVC/WPC/SPC-vloerenproductielijn Bekijk deze OEM SPC-vloerenlijn voor geïntegreerde extrusie, kalanderen, lamineren en reliëfdrukken, met een nauwkeurigheid van ±0,1 mm basisdikte en PLC/HMI-besturing. Bekijk Product →
PVC- en PU-leercoatinglijnen
Coating- en reliëflijnen leven of sterven af afhankelijk van het coatinggewicht en de roltemperatuur. Een coatingkop die een paar gram per vierkante meter varieert, produceert zichtbare kleurverschillen na het reliëfdrukken, en het loslaten van de papierspanning die afwijkt, veroorzaakt een registerfout. Gesloten coatinggewicht, embossingroltemperatuur en spanningscontrole in meerdere zones zijn de drie items die de moeite waard zijn om op te benadrukken.
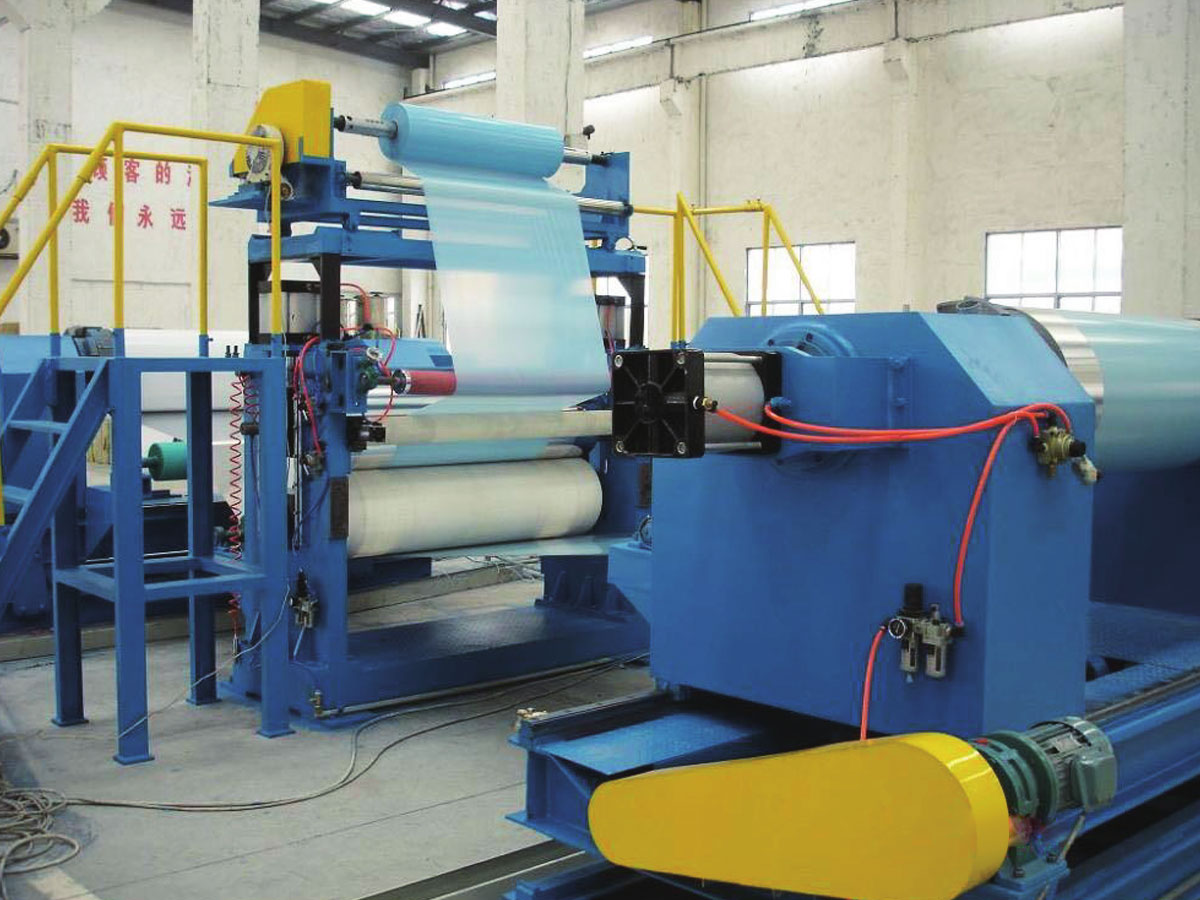
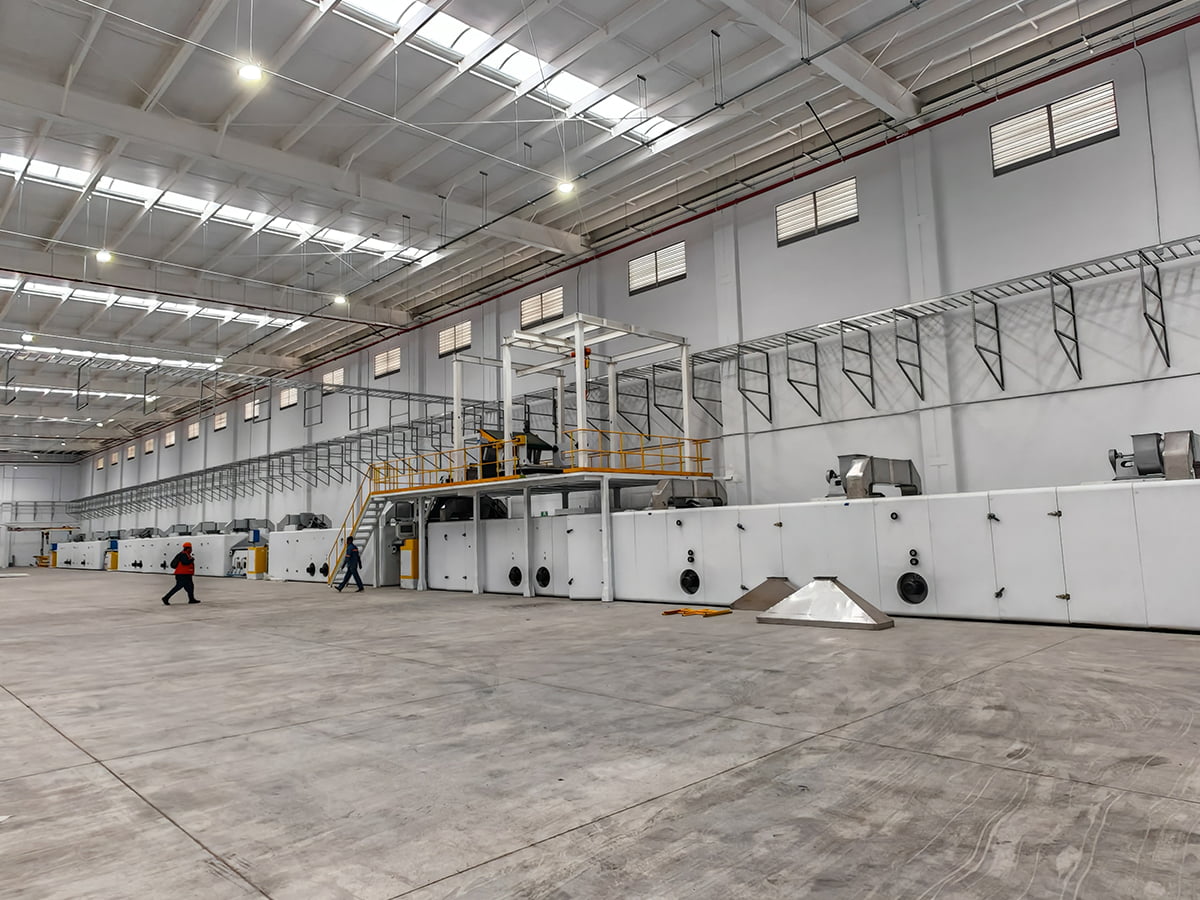 OEM PVC / PU lederen reliëf- en coatinglijn Bekijk deze OEM PVC/PU lederen coating- en embossinglijn; coatinggewicht, embossingroltemperatuur en spanningscontrole in meerdere zones zijn essentieel voor een consistente output. Bekijk Product →
Metaalcomposietpaneel en coatinglijnen voor spoel
Deze lijnen lamineren in plaats van extruderen, maar de besturingsarchitectuur is hetzelfde: temperatuur van de lamineerrollen, spanning van de lijmfilm, lijnsnelheid en afzetsynchronisatie. Omdat de output vaak een brandwerend paneel is, is traceerbaarheid net zo belangrijk als tolerantie. Een geregistreerde registratie van temperatuur, snelheid en spanning per spoel is vaak het verschil tussen het wel of niet slagen voor een klantaudit.
Wat u in een koopcontract moet schrijven
De meeste automatiseringsgeschillen komen voort uit een specificatie die een controllermerk noemt en niets anders. Deze items zijn het waard om schriftelijk te worden gedefinieerd voordat een bestelling wordt geplaatst:
- Gecontroleerde variabelen en sensoren: welke lussen zijn gesloten, met welk sensortype, bereik en nauwkeurigheid.
- Acceptatietoleranties: de dikte, het coatinggewicht of de spanningsband die de lijn moet houden tijdens een geobserveerde run, met een aangegeven snelheid en materiaal.
- Demonstratiemateriaal en duur: hoeveel meter, over hoeveel uur, met welke opstart- en omschakelvolgorde.
- Receptuurbeheer: hoeveel producten kunnen worden opgeslagen, wie parameters mag bewerken en of wijzigingen worden geregistreerd.
- Gegevensuitvoer: het formaat van de productiegegevens en of deze kunnen worden geëxporteerd voor een klantaudit.
- Openheid van de controller: of het programma, de HMI-schermen en de reserveonderdelenlijst worden overgedragen en of integratie met derden is toegestaan.
- Toegang op afstand en servicevoorwaarden, inclusief responstijden en de reserveonderdelen die bij de lijn worden geleverd.
Integratiefouten die maanden kosten
- Automatisering van de extruder, maar met behoud van de handmatige afvoer, zodat de gesloten lus een ongecontroleerd gedeelte stroomafwaarts bestrijdt.
- Het dimensioneren van de meter voor het opstartbereik in plaats van het werkingsbereik, waardoor de resolutie precies wordt beperkt wanneer dat nodig is.
- Mechanische toestand negeren: een versleten schroef of een slappe aandrijfketting kan niet worden gecorrigeerd door betere software.
- Het kiezen van een controller die het lokale onderhoudsteam niet kan onderhouden, of het accepteren van een vergrendeld programma zonder documentatie.
- Inbedrijfstelling van slechts één productkwaliteit en vervolgens ontdekken dat de volgende kwaliteit een regelbereik nodig heeft dat de sensoren niet kunnen dekken.
Automatisering eindigt niet bij de schakelkast
Wat het besturingspakket ook is, een lijn blijft alleen productief als de mechanische kant, de reserveonderdelen en de proceskennis beschikbaar blijven. En daar is de leverancierskeuze net zo belangrijk als de hardware. JiangSu XieCheng Intelligent Equipment bouwt composiet- en coatinglijnen vanuit zijn basis in de Jinhu Economic Development Zone, Huai'an, Jiangsu. Het assortiment loopt van A2- en B1-apparatuur voor metaalcomposietpanelen en coatinglijnen voor metaalspiralen tot CFRT-, SPC-vloeren en PVC/PU-leerlijnen, plus niet-standaardapparatuur voor processen die standaardmachines niet kunnen dekken. De groep daarachter exploiteert een provinciaal technisch onderzoekscentrum voor brandwerende aluminium composietpanelen van A2-kwaliteit en hun productieapparatuur, en de productielijn voor A2-aluminiumcomposietpanelen wordt erkend als de eerste reeks grote apparatuur op provinciaal niveau. Het bedrijf levert ook brandwerende A2-kernspoelen, gecoate aluminiumspoelen en polymeerkleeffilms, wat van belang is wanneer een nieuwe lijn op elkaar afgestemde grondstoffen nodig heeft in plaats van een zoektocht van vallen en opstaan.
Na levering wordt de ondersteuning opgesplitst in diagnose op afstand, service ter plaatse en levering van reserveonderdelen. Voordat een lijn wordt gespecificeerd, is het de moeite waard om de productspecificatie, de doelsnelheid en de vereiste tolerantieband naar de apparatuurleverancier te sturen en te vragen naar een controlescope die daarbij past, omdat dat gesprek meestal meer onthult dan welke brochure dan ook. U kunt het starten via onze contactpagina.