
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

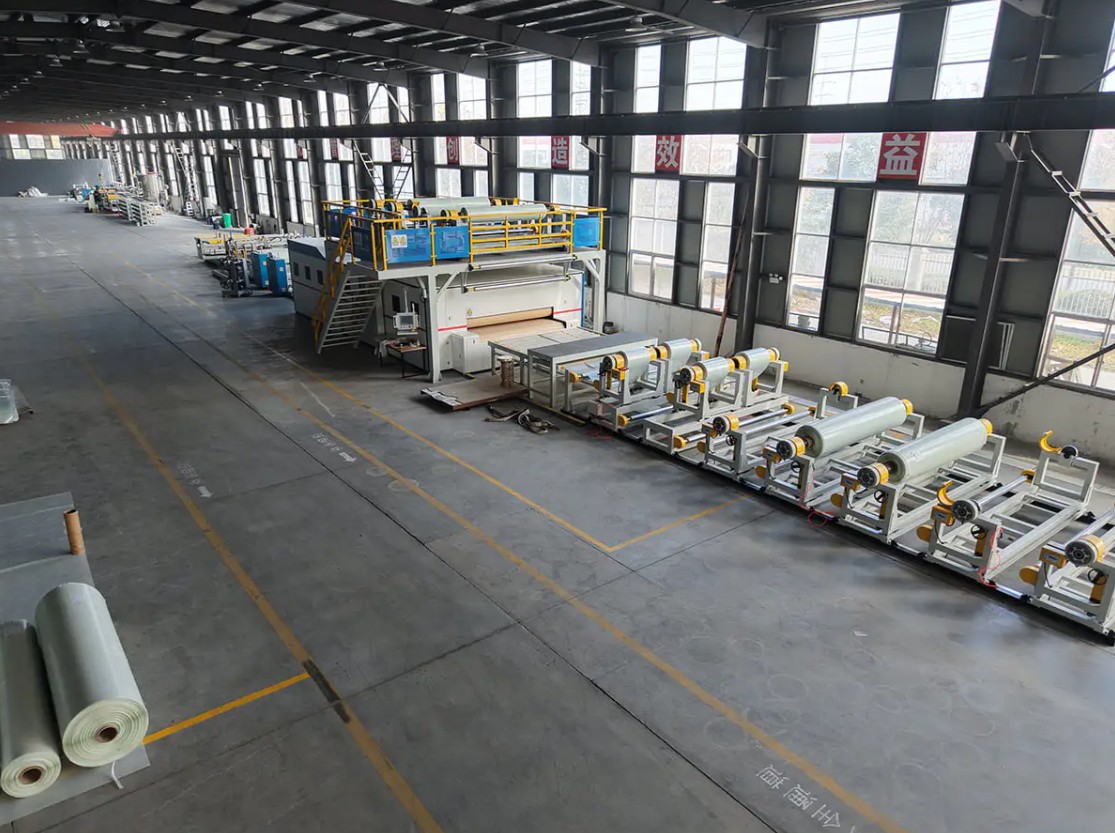
Twee PVC-coatinglijnen kunnen er in een offerte bijna identiek uitzien en zich compleet anders gedragen als ze eenmaal in productie zijn. Men houdt een baan van 1800 mm vast bij 20 m/min met de uithardingsoven op deellast. De andere bereikt hetzelfde vermogen, maar houdt de brander dicht bij het plafond, omdat het luchtstroompatroon het web bestrijdt en de uitlaat warmte afvoert die in de coating had moeten gaan. De twee aankoopprijzen liggen dicht bij elkaar. De vijfjarige energierekening niet.
Daarom is de eerste vraag die je aan een leverancier moet stellen niet wat de lijn kost. Het is hoe het verwarmings-, luchtstroom- en regelontwerp zich zal gedragen op basis van uw coatinggewicht, uw lijnsnelheid en uw fabrieksomstandigheden. In de onderstaande gedeelten wordt beschreven wat u moet controleren, in de volgorde die er het meest toe doet.
Het korte antwoord vóór de details
Een energiezuinige PVC-coatingmachine wordt zelden bepaald door één enkel kenmerk, zoals een frequentieregelaar op de hoofdmotor. Het wordt gedefinieerd door vier dingen die samenwerken: een oven die warmte in het web brengt in plaats van in de stapel, een coatingkop die voor de veiligheid een consistente film vasthoudt in plaats van dik te worden, een controlesysteem dat de lijnsnelheid koppelt aan de oventemperatuur en het luchtvolume, en een breedte- en snelheidsbereik dat past bij uw echte ordermix.
Als u deze vier juist heeft, daalt het energieverbruik per vierkante meter gecoat materiaal merkbaar, zonder dat dit ten koste gaat van de uitharding, hechting of oppervlaktekwaliteit. Begrijp ze verkeerd, en geen enkele hoeveelheid motorefficiëntie zal de energierekening redden.
Waar de energie daadwerkelijk naar een PVC-coatinglijn gaat
Voordat u hardware specificeert, helpt het om te weten welke secties het verbruik domineren. Onderstaande bereiken zijn indicatief voor een doorlopende PVC-coating- en embossinglijn bij normale productie. Ze veranderen afhankelijk van de formulering, baanbreedte en het aantal coatingpassages.
| Lijnsectie | Indicatief aandeel van de energievraag | Belangrijkste drijfveren |
|---|---|---|
| Uithardings- en geleeroven | 45 tot 60 procent | Brander- of verwarmingsbelasting, luchtvolume, isolatieverliezen, uitlaatgastemperatuur |
| Inter-pass droog- en voorverwarmzones | 10 tot 18 procent | Aantal coatinggangen, water- of oplosmiddelbelasting die moet worden verwijderd |
| Hoofdaandrijvingen, af- en terugspoelen | 8 tot 14 procent | Lijnsnelheid, spanningscontrole, motor- en versnellingsbakefficiëntie |
| Chillers en koelrollen | 6 tot 12 procent | Koelbelasting na elke oven, koelmachine in gedeeltelijke belasting |
| Afzuigventilatoren, perslucht en hydrauliek | 8 tot 14 procent | Kanaaldrukval, luchtlekken, pompgrootte afwijkend van volledige belasting |
Er volgen twee conclusies. Ten eerste zit het grootste deel van het besparingspotentieel in de oven, de luchtstroom en de uitlaat, en niet in de aandrijvingen. Ten tweede brengt een oven die te groot is voor het werkelijke gewicht van de coating zijn leven door met lage baksnelheden, waarbij de brandstofefficiëntie laag is en de temperatuuruniformiteit het moeilijkst te handhaven is.
Zes vragen die een werkelijk efficiënte leverancier onthullen
De antwoorden op deze vragen vertellen u meer dan welk brochurecijfer dan ook:
- Hoe is de oven gezoneerd en kan elke zone zijn instelpunt behouden als de lijn op 30 procent van de maximale snelheid draait?
- Voor welke uitlaattemperatuur is de oven ontworpen en welke warmteterugwinning wordt voor die stroom voorgesteld?
- Hoe koppelt het besturingssysteem de lijnsnelheid aan de oventemperatuur en het luchtvolume, en wat gebeurt er tijdens een stop en herstart?
- Welke filmdiktetolerantie wordt gegarandeerd over de volledige baanbreedte, en hoe wordt deze gemeten tijdens de fabrieksacceptatietest?
- Welke aandrijvingen zijn uitgerust met variabele frequentieregeling en hoe worden koelmachines en compressoren in deellast gefaseerd?
- Kan de leverancier een warmte- en massabalans verstrekken voor uw coatinggewicht, baanbreedte en uithardingsvenster, in plaats van een algemeen gegevensblad?
Oven, luchtstroom en warmteterugwinning: de grootste enkele hendel
Het uithardingsvenster komt op de eerste plaats
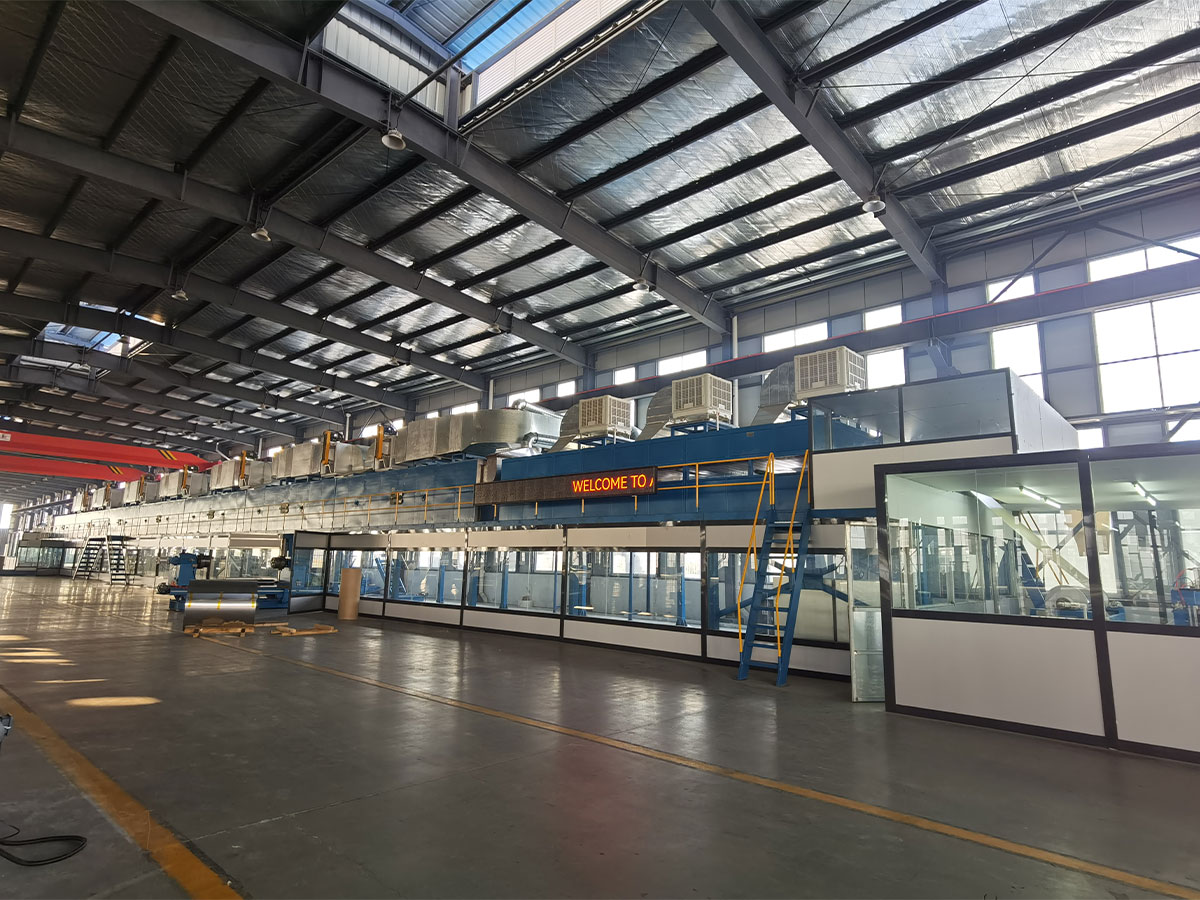
Energieontwerp begint bij de genezing, niet bij de brander. Plastisol-formuleringen die worden gebruikt voor vloeren, leer en gelamineerde panelen hebben doorgaans nodig dat het web een piektemperatuur bereikt in de buurt van 180 tot 210 graden Celsius en daar lang genoeg blijft zodat de weekmaker kan worden geabsorbeerd. Uw compoundleverancier moet dit venster bevestigen. Zodra dat venster is vastgezet, heeft de oven een duidelijk doel: het gelijkmatig bereiken, in de kortst mogelijke praktische tijd, met het kleinste luchtvolume dat nog steeds vluchtige stoffen verwijdert.
Luchtstroom en warmteterugwinning
Bij het ontwerp van het mondstuk verliezen veel lijnen geld. Sleufmondstukken gericht op het web brengen de warmte sneller over dan algemene botsingspanelen, waardoor een lager luchtvolume en een kleinere ventilator mogelijk zijn. Recirculatie op de vroege zones vermindert de noodzaak om verse lucht te verwarmen, terwijl een platen- of roterende wisselaar op de uitlaat een nuttig deel van de resterende warmte terugwint, op voorwaarde dat de uitlaatstroom redelijk schoon wordt gehouden van weekmakerdampen. Ook ventilatoren met variabele snelheid, gekoppeld aan de lijnsnelheid, zijn van belang, omdat het ventilatorvermogen sterk afneemt zodra het luchtvolume wordt verminderd.
Substraatkeuze verandert de coatingtrein
PVC-coating is niet één proces. Het coaten van een hard laminaatpaneel voor vloerbedekking is een ander mechanisch probleem dan het coaten van lossingspapier voor synthetisch leer, en weer anders dan het coaten van een metalen spiraal. Stijve panelen hebben een stabiele ondersteuning, vlak transport en koeling nodig die kromtrekken voorkomt, terwijl lossingspapier nauwkeurige spanning en een schone afwikkeling nodig heeft. Een leverancier die voor alle drie één standaardindeling aanbiedt, zal waarschijnlijk op alle drie een compromis sluiten.
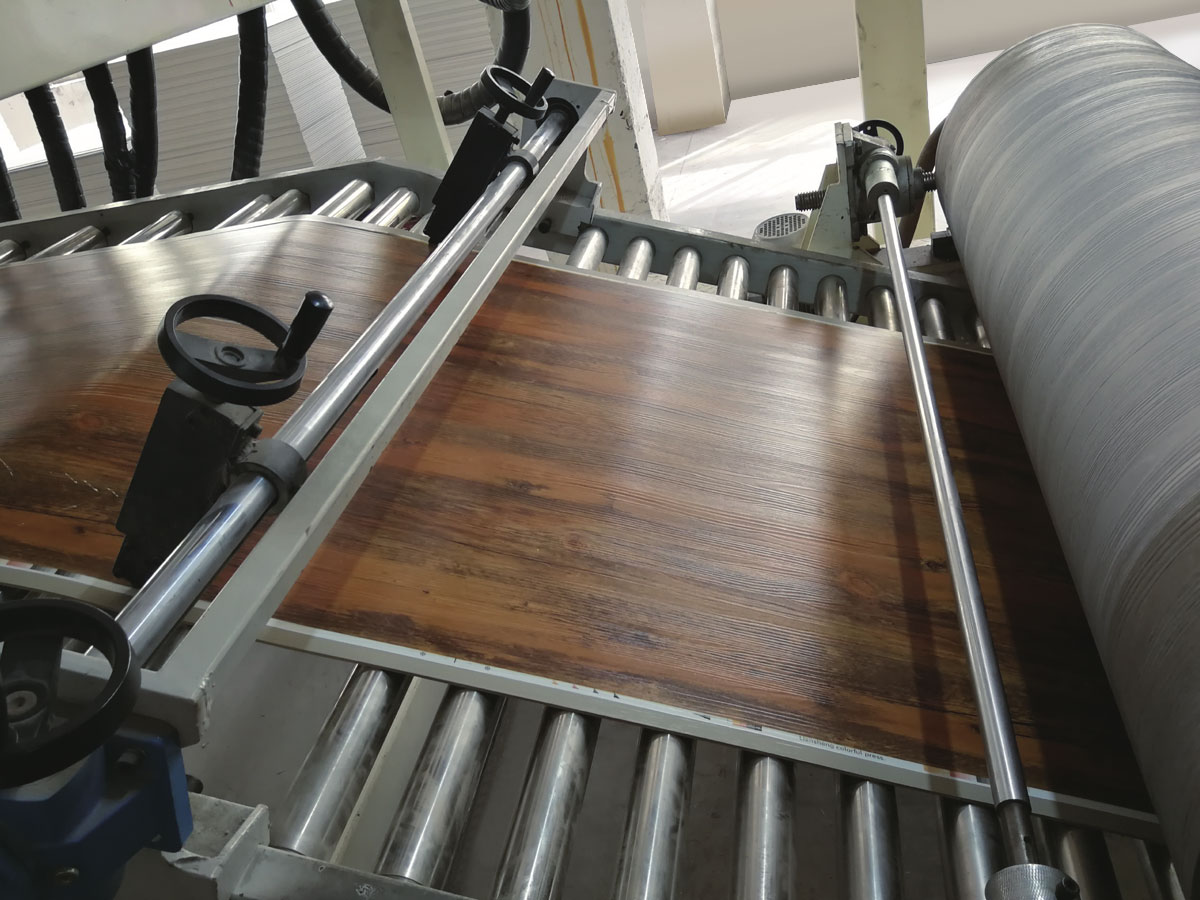
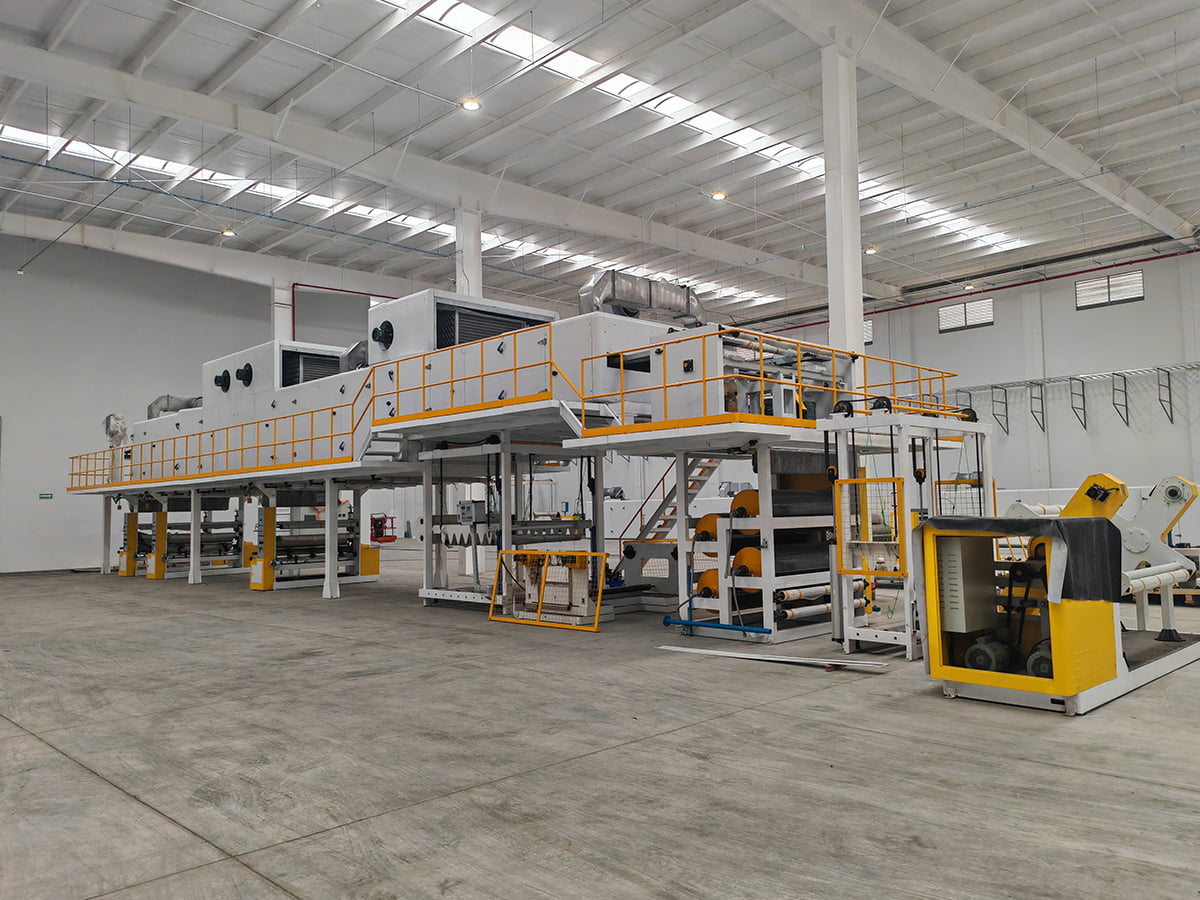
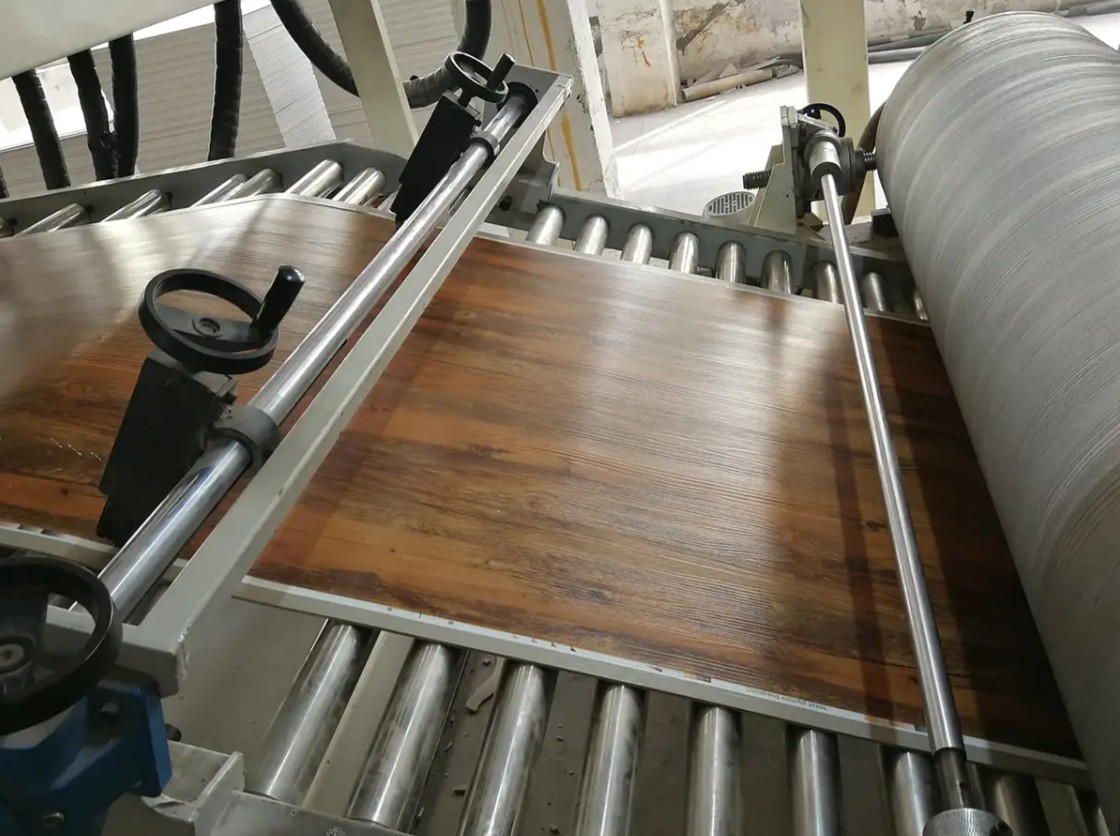
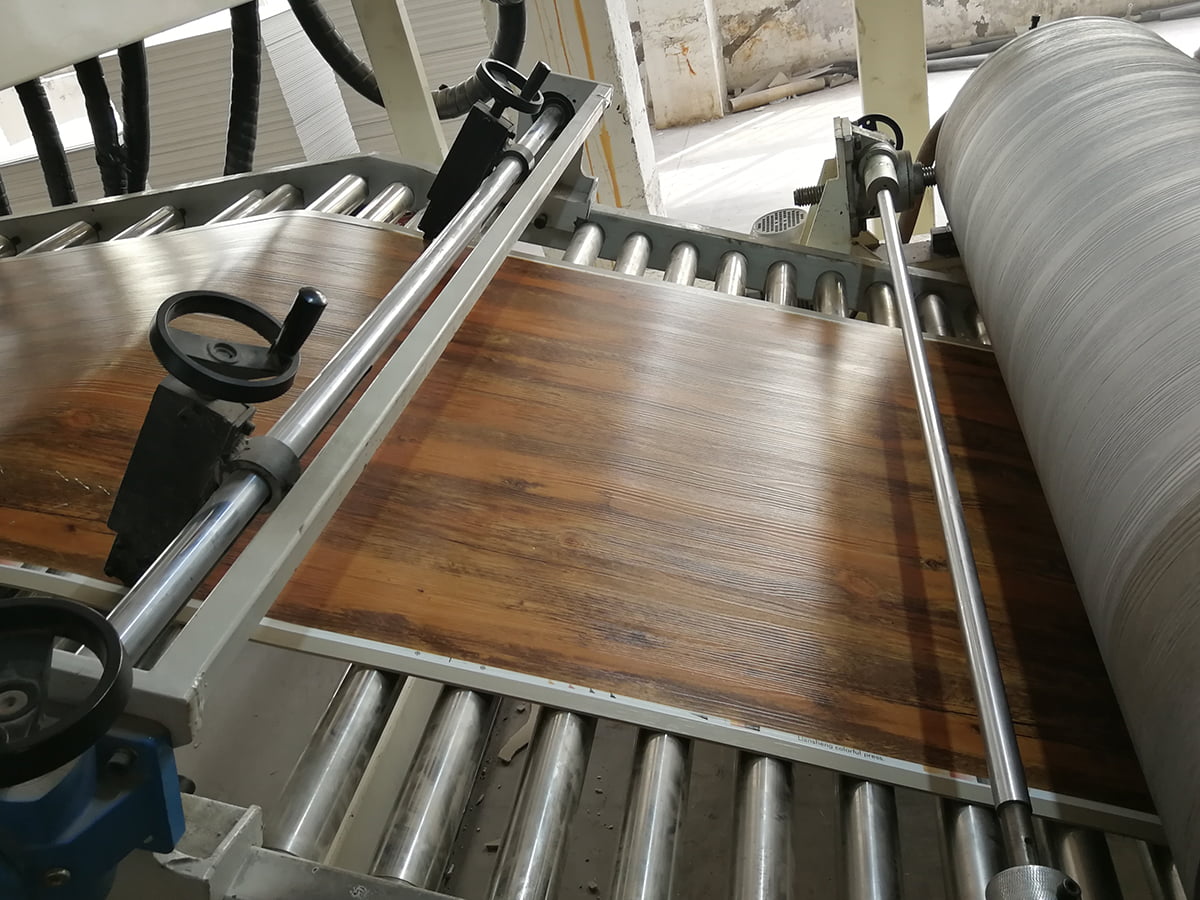 PVC/WPC/SPC-vloerproductielijn voor lamineren van stijve panelen Extrudeert en kalandeert stijve vloerpanelen, filmt, lamineert een slijtlaag en reliëf; gepositioneerd waar stabiele ondersteuning en koeling belangrijk zijn vóór specificatie. Bekijk Product →
Voor vloerproducenten bevindt de coatingfase zich in een langere reeks van mengen, kalanderen, lamineren en profileren, wat de moeite waard is om te begrijpen voordat de machinespecificatie wordt vastgesteld. De algemene structuur wordt uitgelegd in onze notitie over hoe een productielijn voor PVC-laminaatpanelen is gestructureerd. Het coating- en reliëfgedeelte moet dan overeenkomen met het temperatuurprofiel van elke laag en de druk van de reliëfwals, aangezien een mismatch daar zich manifesteert als glansvariatie in plaats van als een voor de hand liggend defect.
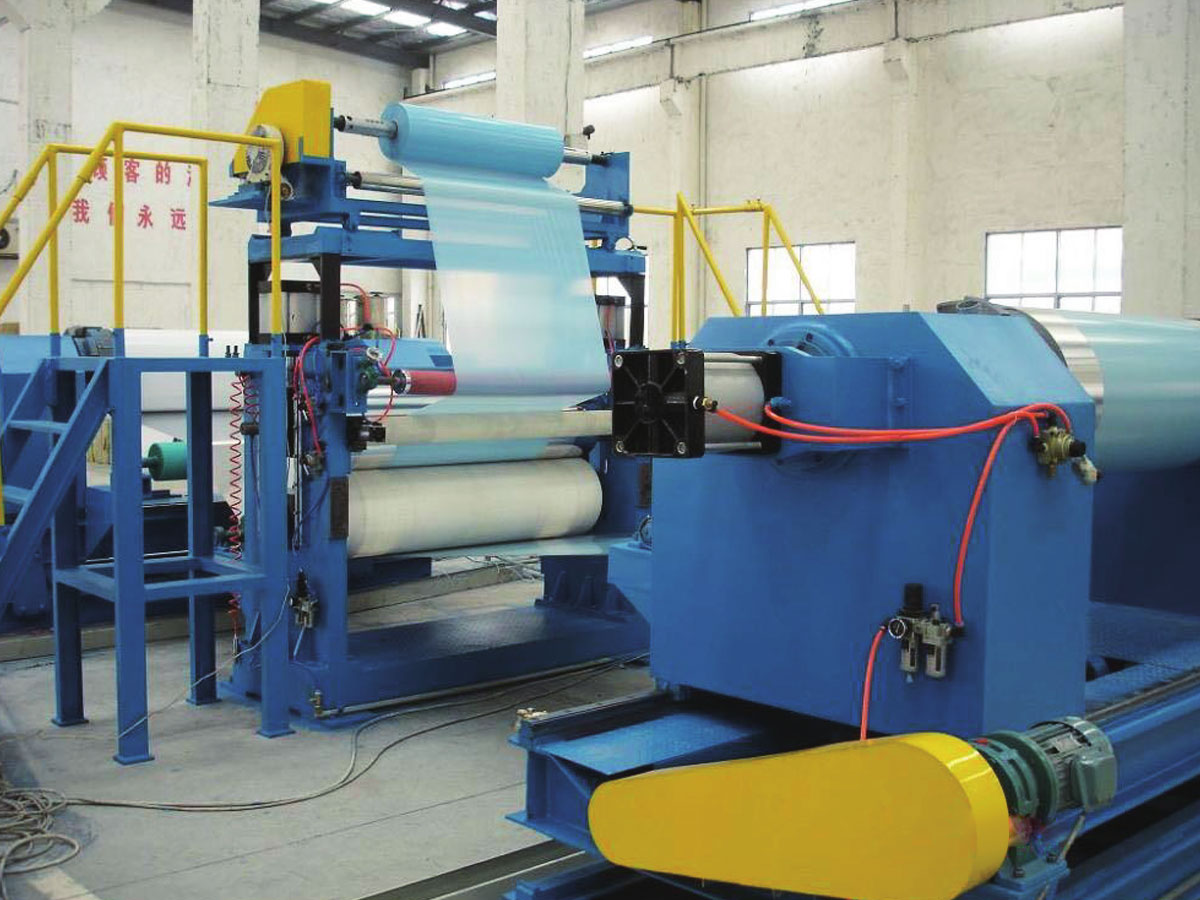
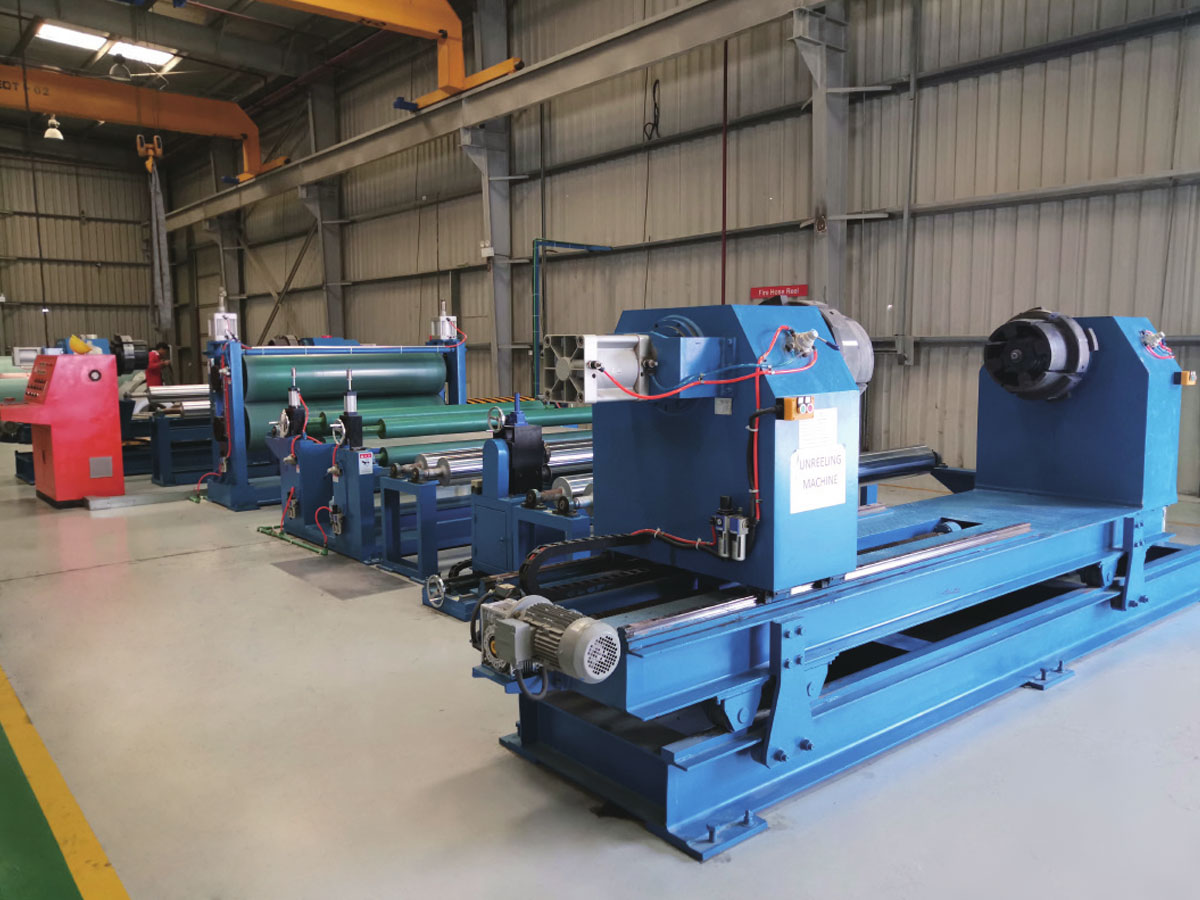
 PVC/PU-leercomposiet, reliëf en coatinglijn Verwerkt lospapier, hoger laaggewicht en diep reliëf zonder oppervlaktemarkering; pagina ondersteunt offerteaanvragen en geeft servicecategorieën weer. Bekijk Product →
Leer en synthetische oppervlaktematerialen voegen nog een vereiste toe: de lijn moet overweg kunnen met lossingspapier, hogere laaggewichten en diepe reliëfs zonder het oppervlak te markeren. Warmteterugwinning is nog steeds waardevol, maar de eerste prioriteit wordt uniformiteit over de breedte, zodat de korreldiepte niet van rand naar midden afwijkt.
Aangepaste breedtes, laaggewichten en lay-outs
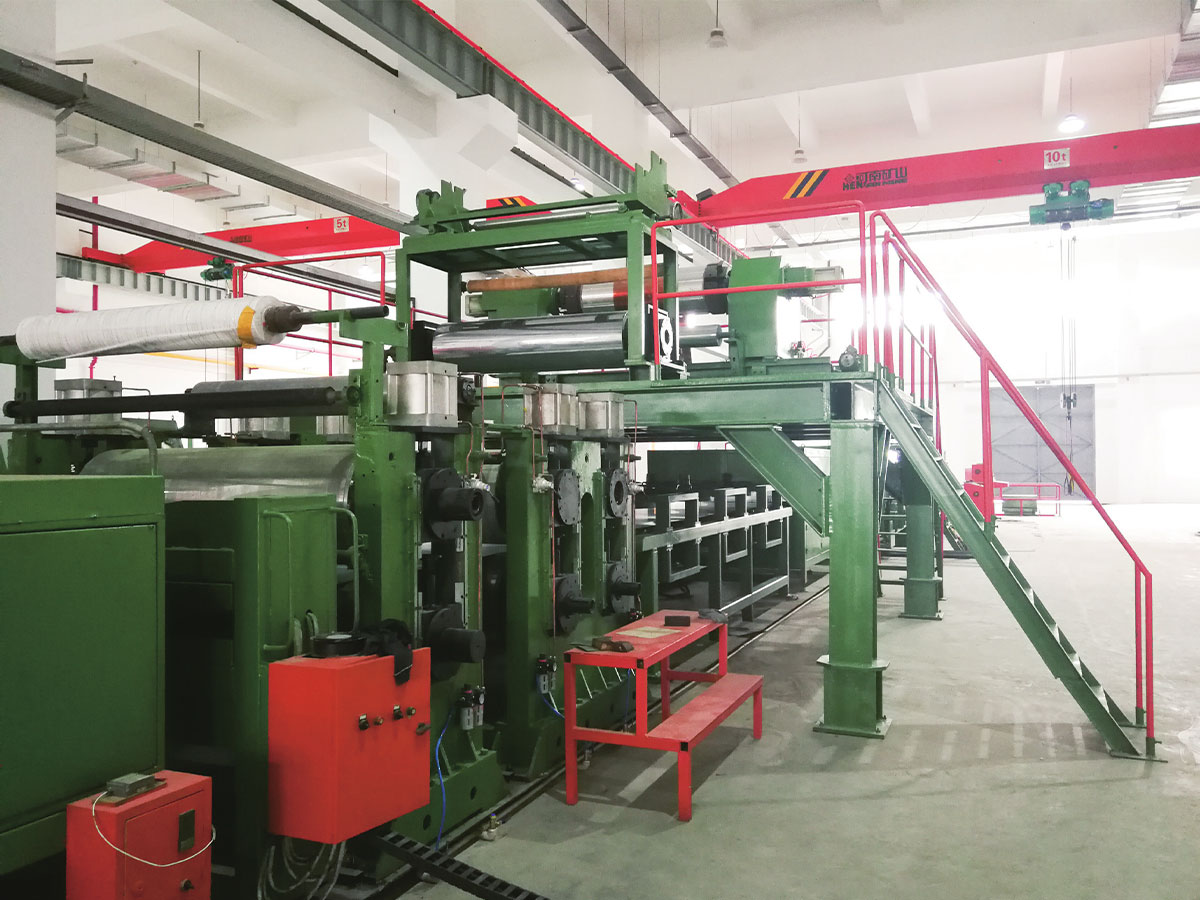
De meeste kopers passen niet in een catalogusmachine. Baanbreedtes tussen de 1200 en 1600 mm, ongebruikelijke laaggewichten, een gebouw met een beperkte hoogte, een bestaande afwikkeling die hergebruikt moet worden of een proces in twee gangen dat in één lijn moet lopen, zijn allemaal normale omstandigheden. De praktijktest is of de leverancier een afwijkende indeling kan opgeven zonder elke afwijking later in een engineering change order om te zetten. Vraag tijdens de offertefase om een overzichtstekening, waarop de ovenlengte, de ventilatorposities, de serviceplatforms en de benodigde ruimte voor het vervangen van rollen worden weergegeven.
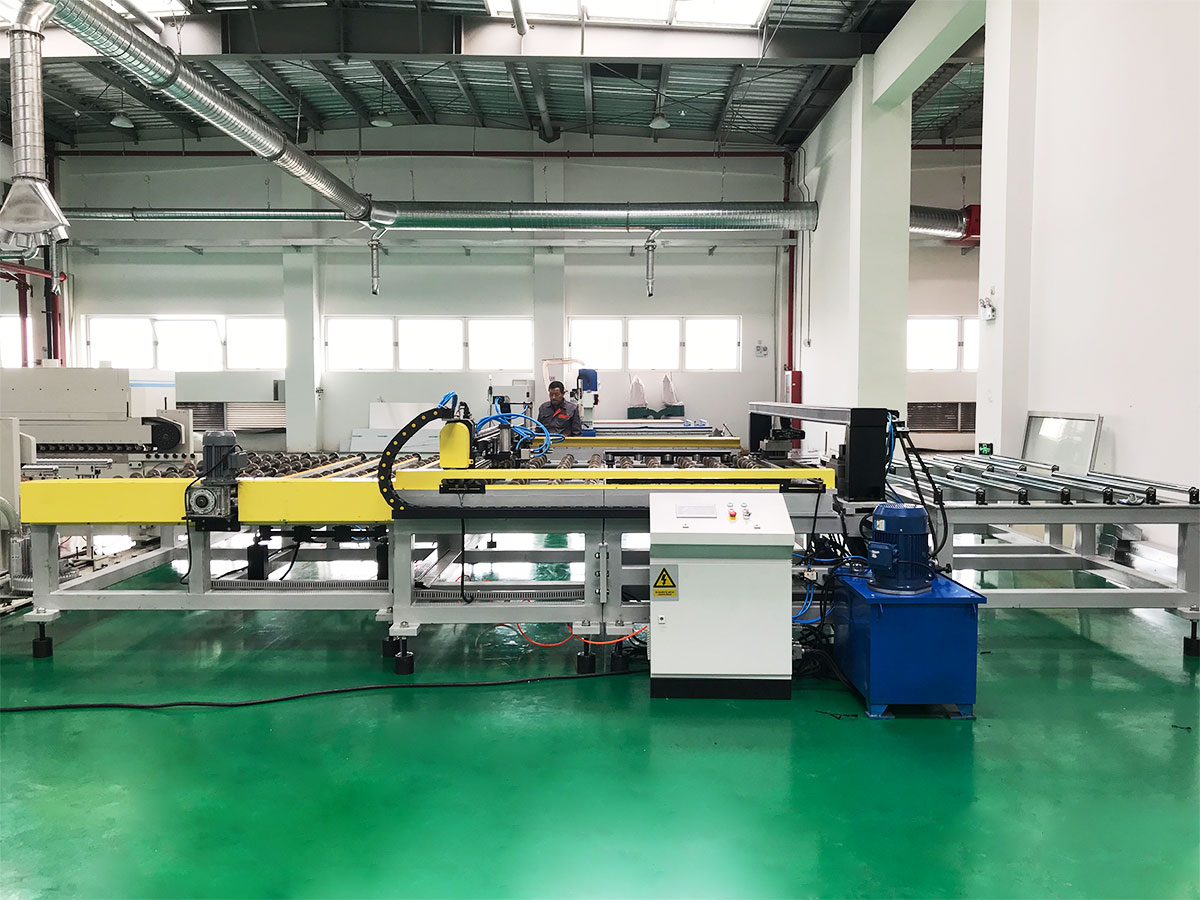 Op maat gemaakte apparatuur en niet-standaard productielijnen Voor kopers die niet-standaard lay-outs, ongebruikelijke baanbreedtes of installaties met beperkte hoogte nodig hebben; pagina biedt offerteaanvragen voor maatwerkapparatuur en productielijnen. Bekijk Product →
Hoe u twee offertes kunt vergelijken zonder misleid te worden
Wanneer twee aanbiedingen 15 of 20 procent van elkaar verschillen, is het verschil meestal niet de winstmarge, maar de omvang. Zet beide op dezelfde lijst.
| Vergelijkingspunt | Laagste prijsofferte | Efficiëntiegerichte offerte |
|---|---|---|
| Zonering van de oven | Twee zones op één setpoint | Vier tot zes zones met onafhankelijke bediening |
| Controle van de luchtstroom | Vaste ventilatorsnelheid, handmatige dempers | Ventilatoren met variabele snelheid gekoppeld aan lijnsnelheid |
| Uitlaatwarmte | Afgevoerd naar de atmosfeer | Lucht-luchtterugwinning of selectieve recirculatie |
| Dikte van de coating | Aanpassing door de machinist op gevoel | Gesloten lusmeting met automatische correctie |
| Inbedrijfstellingsgegevens | Alleen mechanische werking | Warmte- en massabalans gecontroleerd aan de hand van gegarandeerde cijfers |
Als een leverancier geen gemeten cijfers uit een vergelijkbare lijn kan overleggen, behandel de efficiëntieclaim dan als niet-geverifieerd en prijs het risico dienovereenkomstig.
Verificatie, installatie en langdurige ondersteuning
Efficiëntie wordt bewezen bij de inbedrijfstelling, niet tijdens de verkoopbijeenkomst. Een serieus acceptatieprotocol registreert het gas- of elektriciteitsverbruik per ton, de baantemperatuur aan het einde van elke zone, de filmdikte over de breedte en een run van 72 uur op nominale snelheid. Vraag ook naar diagnose op afstand, de lijst met reserveonderdelen voor verwarmingen, ventilatoren, aandrijvingen en rollen, en hoe snel een technicus uw installatie kan bereiken. Als u wilt dat deze punten worden beoordeeld aan de hand van uw eigen product en gebouw, neem dan contact op met het technische team.
Het kiezen van een leverancier van energiezuinige PVC-coatingmachines komt neer op bewijsmateriaal en niet op bijvoeglijke naamwoorden. Vergelijk ovens op basis van zone-indeling en luchtstroom, vergelijk coatingkoppen op gemeten diktetolerantie, vergelijk bedieningselementen op basis van hoe ze zich gedragen bij deellast, en vergelijk de twee offertes regel voor regel. Een leverancier die de warmtebalans van uw product kan doornemen, toleranties in cijfers kan weergeven en hetzelfde ontwerp elders kan laten zien, is degene wiens machine in jaar vijf nog steeds zuinig zal zijn.