
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Twee PET/PP CFRT-composietlijnen kunnen dezelfde prijs, dezelfde werkbreedte en dezelfde belofte tot 1.200 kg/u hebben, en zich toch heel anders gedragen op de werkvloer. Het verschil zit meestal in het extrusiesysteem: de diameter van de schroef en de verhouding tussen lengte en diameter, of een smeltpomp de druk stabiliseert, hoe de matrijslippen worden afgesteld en hoe de rollenstapel warmte verwijdert. Elke fase stroomafwaarts, van het bevochtigen van de vezels tot de wikkelspanning, kan alleen de kwaliteit behouden die de extruder levert.
De praktische regel is daarom eenvoudig: definieer eerst het extrusiesysteem en bepaal de rest van de lijn eromheen. Een coating-, lamineer- of embossingfase die sneller gaat dan de extruder kan voeden, is capaciteit waarvoor u betaalt en die u nooit gebruikt. Een extruder die is gedimensioneerd voor output, maar niet voor het materiaal dat u daadwerkelijk verwerkt, zal gedurende de hele levensduur van de machine afwijkingen, gelvlekken en voortijdige schroefslijtage veroorzaken. Dit artikel behandelt wat een extrusiesysteem omvat op een composietlijn, hoe u dit kunt afstemmen op PET, PP, PVC en gevulde verbindingen, welke toleranties commercieel gewicht hebben en wat u moet testen vóór de definitieve betaling.
Wat telt als een extrusiesysteem op een composietlijn
Op een composietproductielijn is het extrusiesysteem niet één machine, maar een keten van eenheden die hetzelfde setpoint bij elkaar moeten houden: materiaalbehandeling en -droging, de schroef en het vat, een smeltpomp of drukregellus, de matrijs, de rollenstapel of koelsectie, en de afvoer die de lijnsnelheid bepaalt. De dikte wordt gecreëerd bij de matrijs, bevroren tijdens de afkoelfase en vervolgens gelamineerd, reliëf of gecoat.
De plicht verandert met het product. Een CFRT-lijn extrudeert een dunne, smeltlijm die continue vezels moet bevochtigen, terwijl een vloerlijn een zwaar gevulde plaat extrudeert die later tot de uiteindelijke dikte wordt gekalanderd. De onderstaande tabel laat zien hoe dezelfde hardwarecategorie van product tot product in prioriteit verschuift.
| Lijntype | Extrusieplicht | Typisch polymeer | Verifieer eerst |
|---|---|---|---|
| PET/PP CFRT-composietlijn | Smeltimpregnatie van continue vezels, vervolgens plaatvormen en lamineren | PET, PP, soms PA | Smelttemperatuuruniformiteit over de matrijsbreedte en vezelbevochtiging bij de beoogde lijnsnelheid |
| SPC-productielijn voor vloeren | Extrusie van gevulde PVC-platen, kalanderen en lamineren op de slijtlaag | PVC met calciumcarbonaatvuller | Slijtvastheid van schroeven en vaten, output per matrijsbreedte, controle van de meter na kalanderen |
| PVC/PU lederen reliëf- en coatinglijn | Samengestelde weekmaker en coating op lossingspapier of stof | PVC-compound, PU | Herhaalbaarheid van de laagdikte, stabiliteit van de walstemperatuur, percentage oppervlaktedefecten |
| Metaalcomposiet- en spoelcoatinglijnen | Lijm- en coatinglagen in plaats van bulkextrusie | PE, PUR, folielijmen | Of de kernplaat wordt gekocht of in eigen huis wordt geproduceerd, en hoe de hechting wordt gevalideerd |
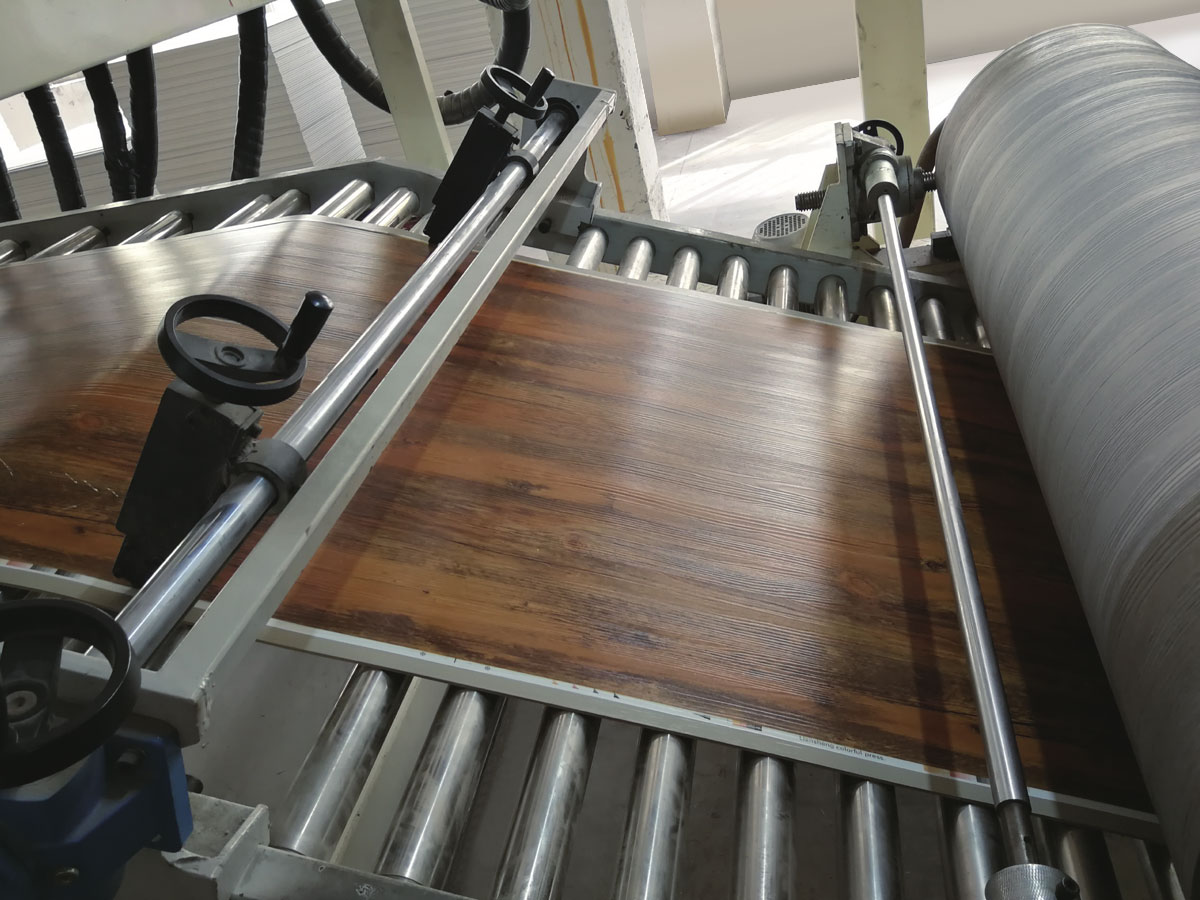
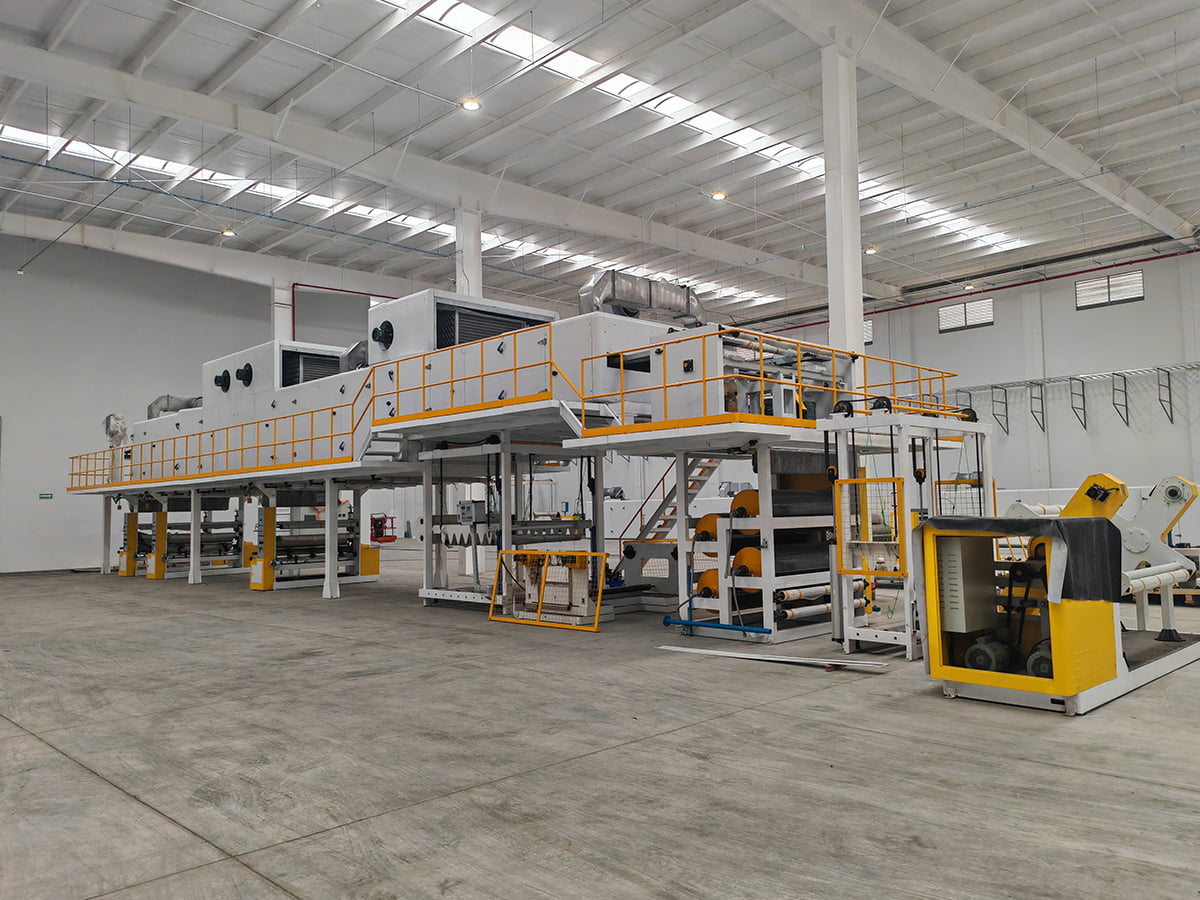
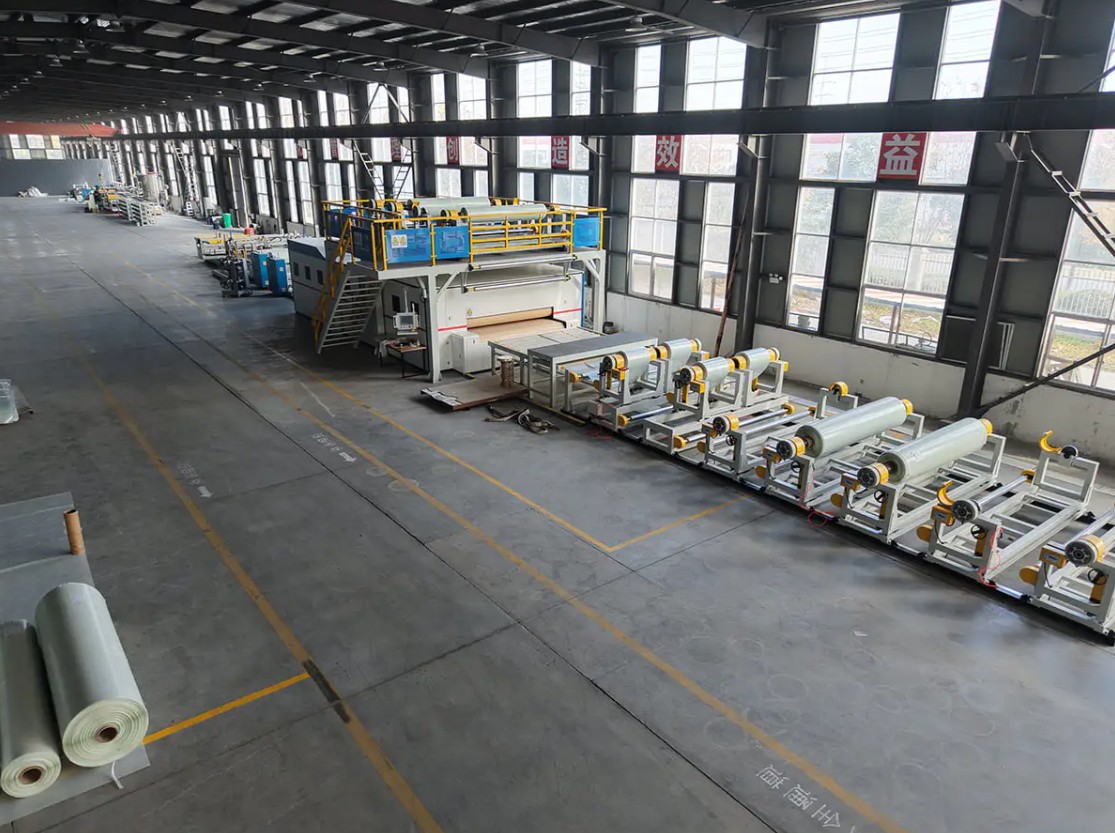
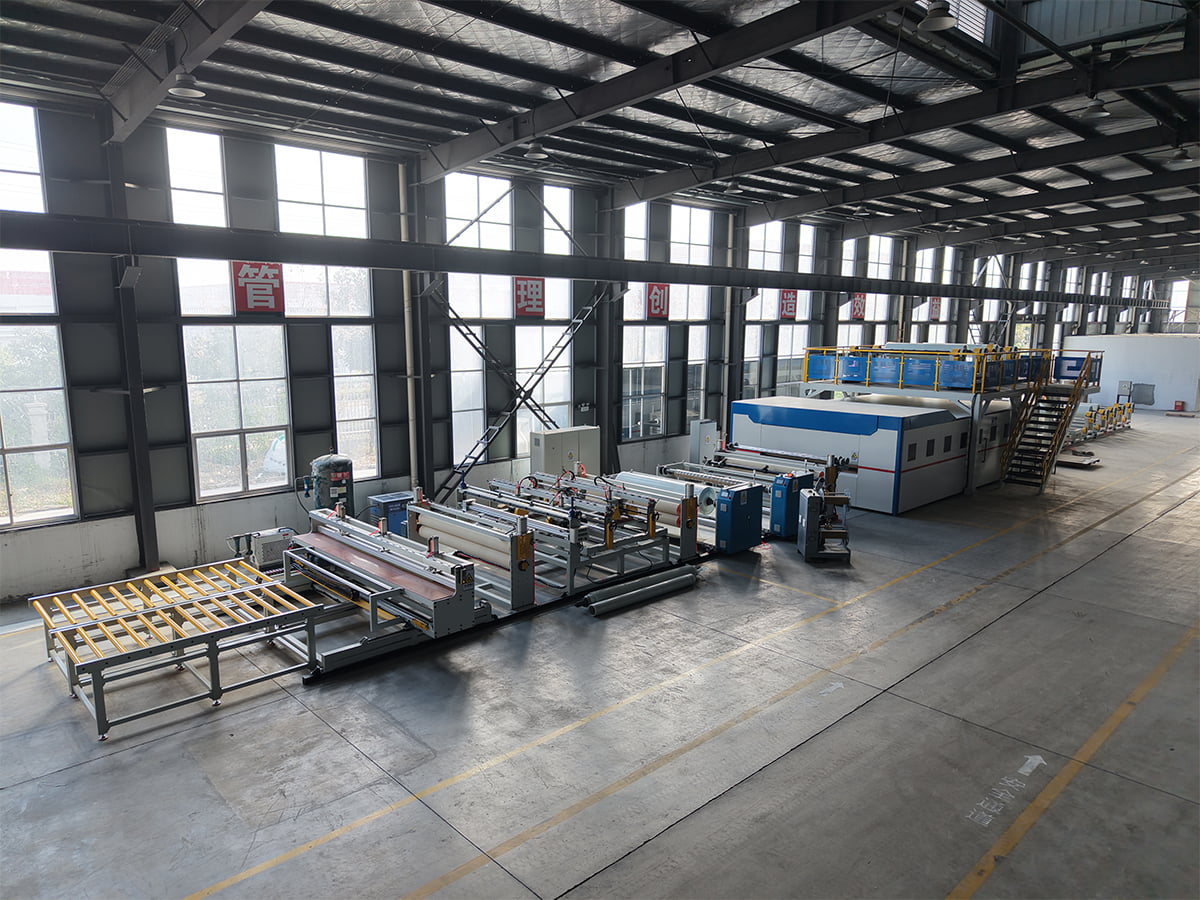 PET/PP CFRT-productielijn voor composietmateriaal Een CFRT-composietlijn voor PET/PP, relevant wanneer extrusie de continue vezels moet bevochtigen in plaats van gevulde vloerplaten. Bekijk Product →
Stem de extruder af op het materiaalgedrag, niet alleen op de output
Offertes worden doorgaans vergeleken op kilogram per uur. Dat getal heeft alleen betekenis als het wordt vermeld voor een specifiek polymeer, een specifieke schroefgeometrie en een specifieke productdikte. Een schroef die comfortabel met PET werkt, kan verhongeren op een gevulde PVC-verbinding, en een schroef die is geoptimaliseerd voor gevulde verbindingen kan een hittegevoelige smelt overmatig afschuiven.
Punten die bepalen of de extruder presteert
- Voeren en drogen: PET absorbeert vocht en moet worden gedroogd tot een gecontroleerd dauwpunt, anders komt hydrolyse tot uiting in krachtverlies en belletjes. PP hoeft veel minder te drogen, maar is gevoeliger voor pieken in de smelttemperatuur.
- Schroefgeometrie: compressieverhouding, barrièresecties en mengelementen volgen de smeltviscositeit en de vulstofbelasting. Vraag naar de schroeftekening, niet alleen naar de diameter.
- Bescherming tegen slijtage: calciumcarbonaat, glasvezel en minerale vulstoffen zijn schurend. Bimetaallopen en geharde schroeven verlengen de levensduur, en het verschil verschijnt na twee of drie jaar in de consistentie van de maatvoering.
- Drukstabiliteit: een smeltpomp tussen extruder en matrijs verkleint de diktevariatie en ontkoppelt de matrijsdruk van schommelingen in de schroefsnelheid. Op dunne, hoogwaardige platen is dit meestal de investering waard.
- Matrijsontwerp: een kleerhangermatrijs met individueel verstelbare lippen is geschikt voor brede platen, terwijl een sleufmatrijs met een strakkere interne geometrie geschikt is voor dunne coatings. De breedte van de matrijs moet overeenkomen met de uiteindelijke breedte plus de afsnijtoeslag.
Voer een proef uit met uw eigen hars en vulmiddel op de gewenste dikte voordat de bestelling wordt bevestigd. De schroefprestaties op referentiemateriaal van een leverancier vertellen u minder dan u zou willen.
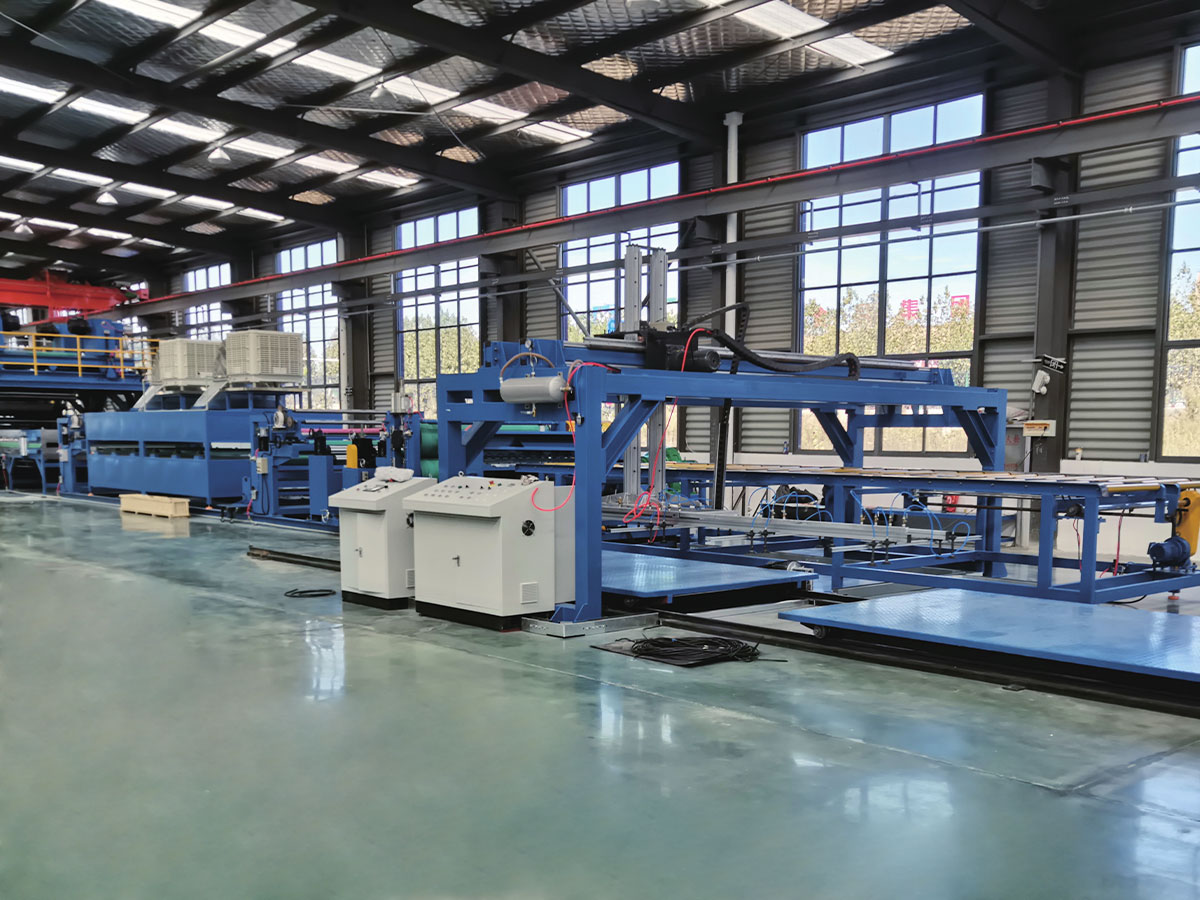
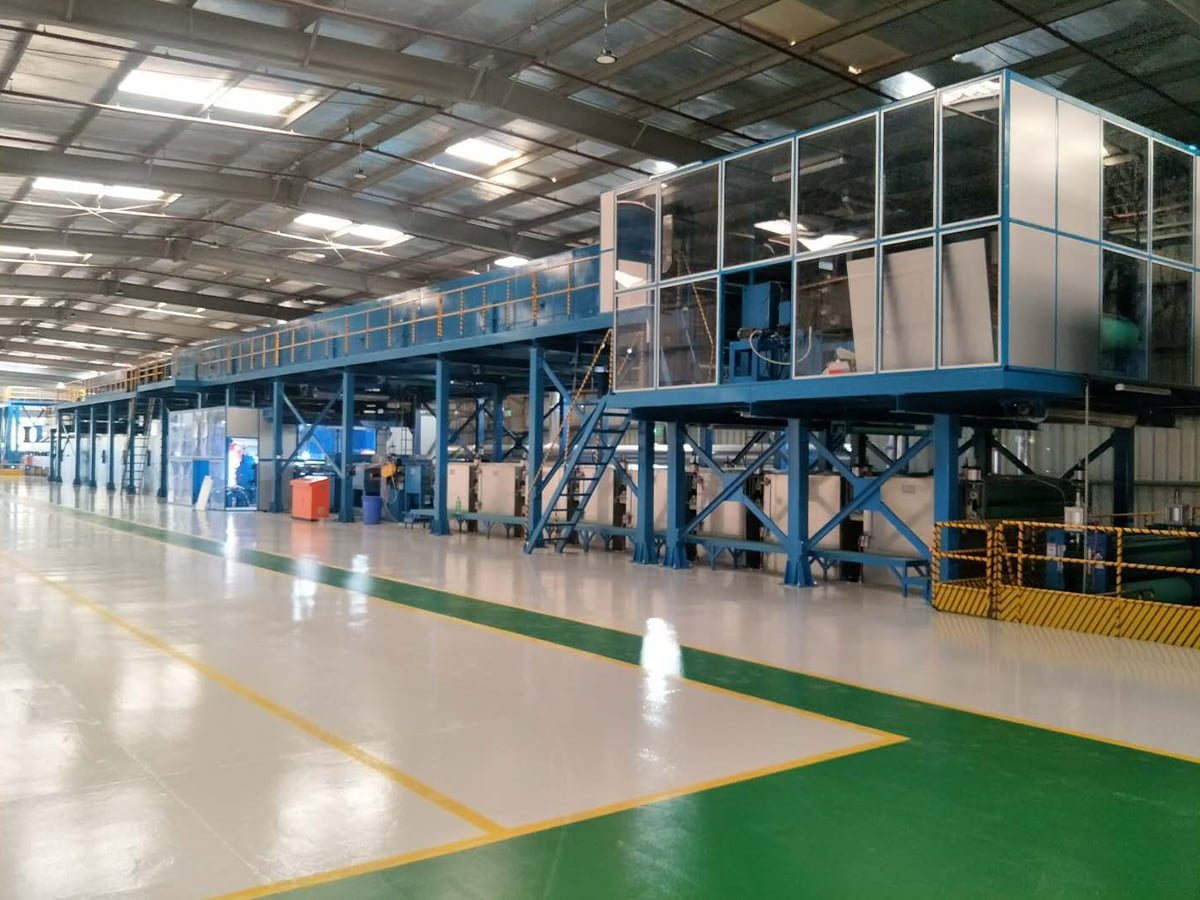
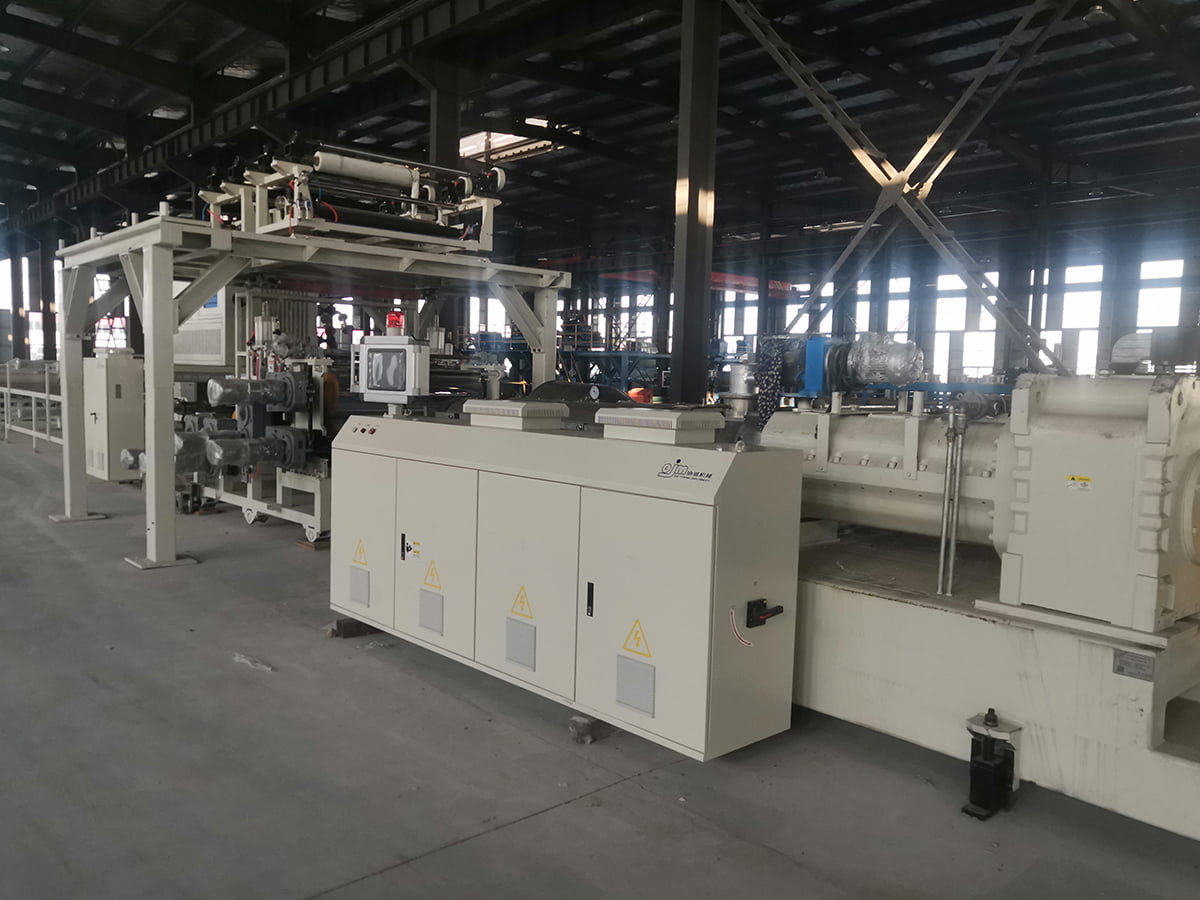 SPC steen kunststof vloeren composiet productielijn SPC-vloercomposietlijn die de kern van PVC en calciumcarbonaat extrudeert, vervolgens de film, de slijtlaag en het reliëf lamineert; de metercontrole heeft invloed op het materiaalgebruik. Bekijk Product →
Toleranties die de materiaalkosten bepalen
Diktetolerantie is waar extrusiekwaliteit in geld verandert. Neem een gevulde PVC-plaat met een nominale dikte van 1,0 mm en een dichtheid van ongeveer 1,4 gram per kubieke centimeter: een vierkante meter goede plaat weegt ongeveer 1,4 kg. Als de extruder en de rollenstapel plus of min 2 procent bevatten, blijft het gemiddelde verbruik dicht bij het nominale verbruik. Als de variatie plus of min 5 procent bedraagt en operators zich richten op de bovenste helft van de band om dunne plekken te vermijden, stijgt het gemiddelde gewicht met ongeveer 3 procent. Op een jaarlijkse productie van 1.000.000 vierkante meter komt dat neer op ongeveer 42 ton extra compound, vóór harsprijs, vracht en de energie die wordt gebruikt om het te smelten.
Variatie over de breedte is net zo belangrijk als de gemiddelde dikte. Een vel dat in het midden op maat is en aan beide randen dun is, dwingt je om breder te knippen, en het bijgesneden materiaal is een eindproduct dat je niet kunt verkopen. Het aanpassingsbereik van de matrijslip, de interne stroombalans en de rolkroon zijn de gebruikelijke oorzaken, en deze zijn het goedkoopst te corrigeren in de specificatiefase.
Opstartgedrag brengt ook kosten met zich mee. Een extrusiesysteem met een snelle thermische respons en stabiele drukregeling levert na een omschakeling eerder een verkoopbaar product op, waardoor het uitval bij korte runs wordt verminderd en de productie van kleine batches van speciale kwaliteiten commercieel redelijk wordt.
Stroomafwaartse fasen moeten op de maat van de extruder zijn afgestemd
Het extrusiesysteem bepaalt het tempo, maar kan de klus niet alleen klaren. Een stapel koelrollen die de warmte te langzaam afvoert, dwingt u om de lijn te vertragen, waardoor de verblijftijd van de smelt toeneemt en het risico bestaat dat het materiaal achteruitgaat. Lamineringsknepen moeten worden gesynchroniseerd met de afhaalsnelheid, zodat de spanning constant blijft van de matrijs tot de wikkelaar, en een in-line diktemeter is alleen nuttig als de regellus daadwerkelijk de schroefsnelheid of matrijsbouten snel genoeg kan aanpassen om er toe te doen.
Voor vloeren bepalen de reliëf- en slijtlaagstappen de oppervlaktekwaliteit en slipweerstand, dus de temperatuurcontrole moet net zo strak zijn als die van de extruder. Voor PVC- en PU-leer bepalen de herhaalbaarheid van de laagdikte en de stabiliteit van de roltemperatuur zowel het uiterlijk als het materiaalgebruik. Daarom horen deze parameters thuis in de acceptatietest en niet in een brochure. Als u een vloer- of paneelproject breder weegt, helpt het om dit te begrijpen wat een productielijn voor PVC-laminaatpanelen inhoudt voordat de extrusiecapaciteit wordt vastgesteld.
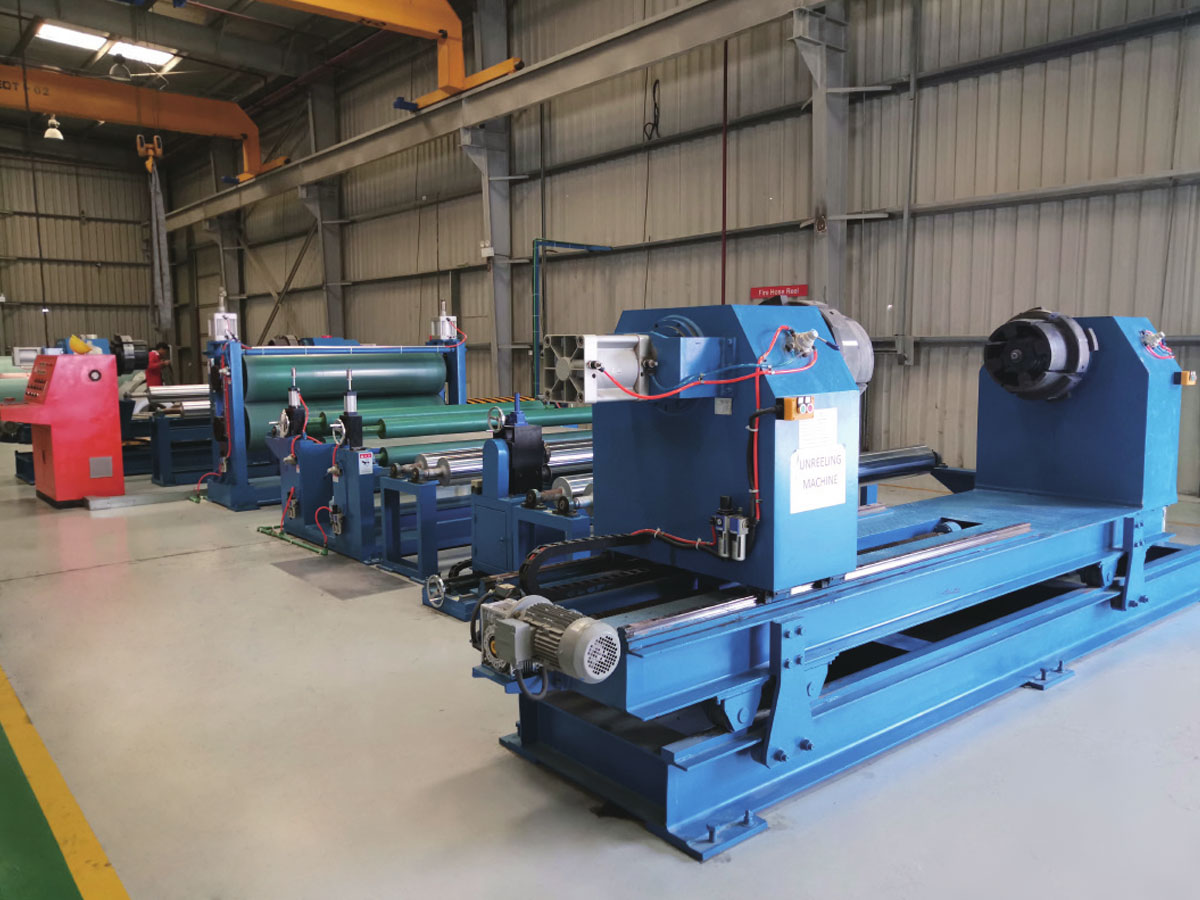
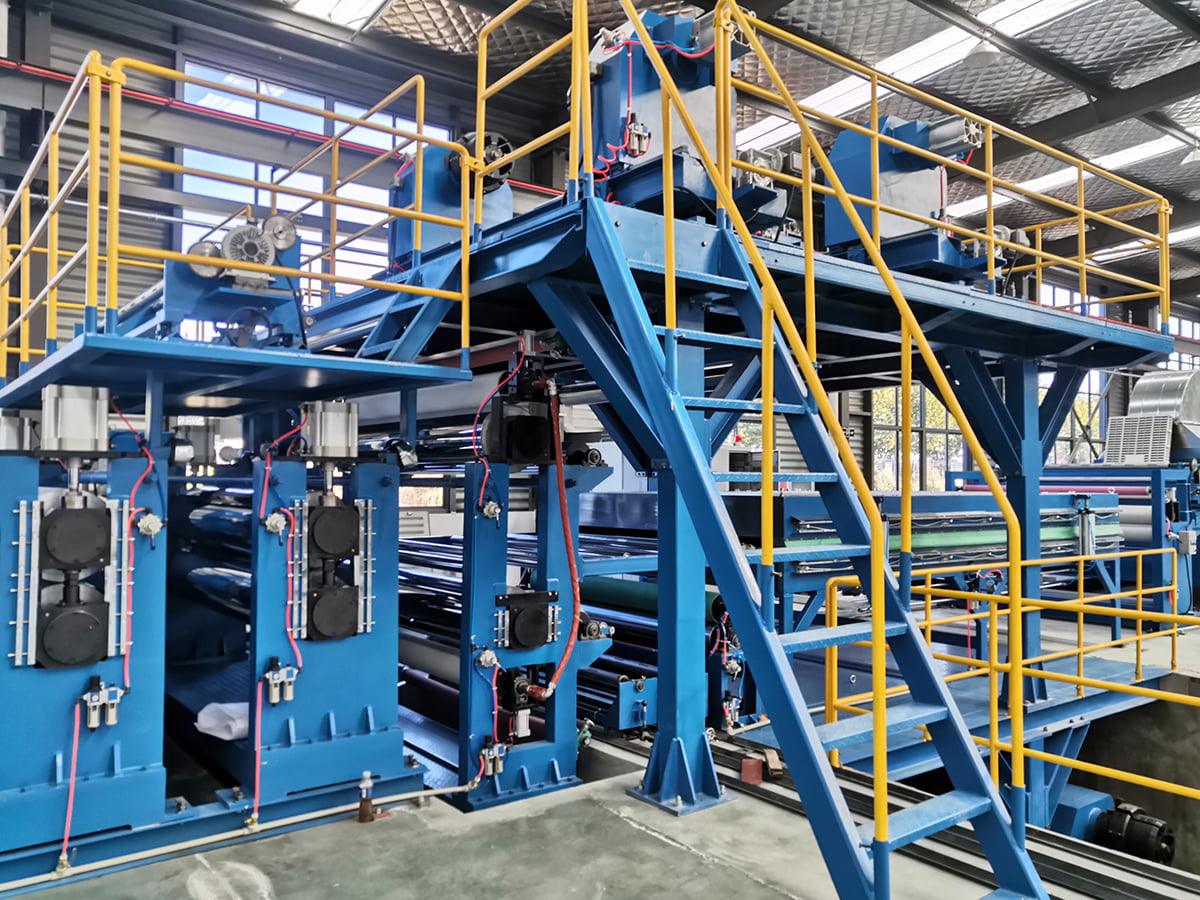
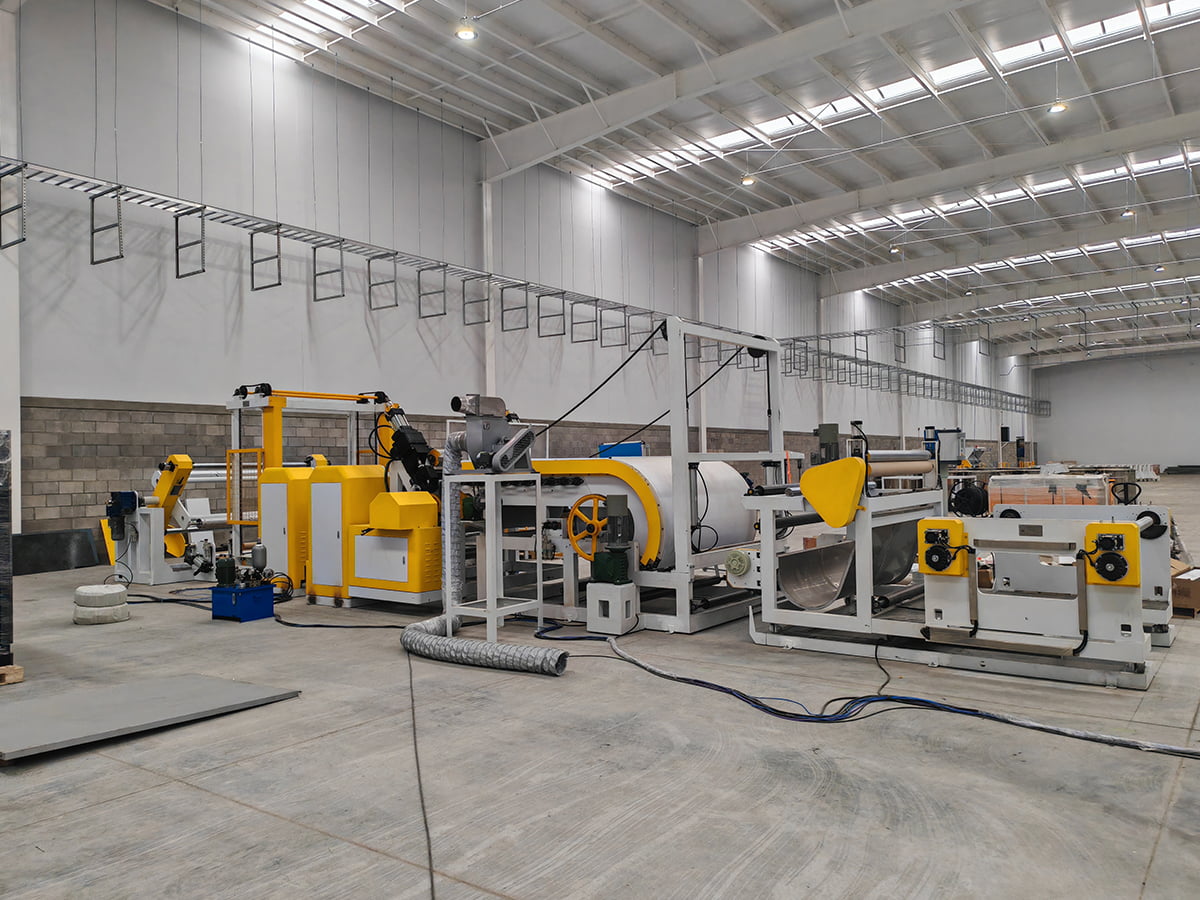 PVC/PU lederen composiet reliëf- en coatinglijn Een PVC/PU-leercomposiet, reliëf- en coatinglijn die relevant is voor de herhaalbaarheid van de laagdikte en de stabiliteit van de roltemperatuur moeten vóór specificatie worden gecontroleerd. Bekijk Product →
Controlelijst voor inkoop en acceptatie
Gebruik de volgende volgorde bij het specificeren van een nieuwe lijn of het vervangen van een extruder die geen maat meer bevat.
- Vermeld het polymeer-, vulmiddel- en additievenpakket samen met smeltvloei- of viscositeitsgegevens.
- Vermeld de afgewerkte dikte en de tolerantieband ervan, plus de breedte en de trimtoeslag.
- Vermeld de vereiste output bij die dikte en de lijnsnelheid die nodig is om deze te bereiken.
- Vraag schroef- en cilindertekeningen op, lengte-diameterverhouding, compressieverhouding en slijtagebescherming.
- Bevestig de matrijsbreedte, het aanpassingsbereik van de lip en het interne stroomontwerp.
- Bevestig de koelcapaciteit en rolstapelconfiguratie bij maximale lijnsnelheid.
- Spreek een proef af met uw eigen materiaal en een bemonsteringsplan: dikte over de breedte, opbrengst, energie per kilogram, oppervlaktedefecten en opstartafvalpercentage.
- Maak afspraken over de reikwijdte van reserveonderdelen en doorlooptijden voor schroeven, cilinders, matrijslippen en rolafdekkingen.
- Maak afspraken over de serviceomvang: ondersteuning op afstand, inbedrijfstelling op locatie, training van operators en garantievoorwaarden.
Aangepaste lijnen, service en reserveonderdelen
Een standaardconfiguratie dekt zelden elk product. Wanneer een klant een andere laagstructuur, een ongebruikelijke breedte of een speciale co-extrusie-opstelling nodig heeft, is een op maat gemaakte lijn zinvoller dan een compromis sluiten op een catalogusmodel. Jiangsu XieCheng Intelligent Equipment, gevestigd in de Jinhu Economic Development Zone in Huai'an, Jiangsu, bouwt zowel standaard als niet-standaard productielijnen. De groep waartoe het behoort, is erkend als een provinciaal technisch onderzoekscentrum voor A2 brandwerende aluminium composietpanelen en hun productieapparatuur, en als een AA-kwaliteitskredietonderneming, wat een nuttige context is wanneer u de technische diepgang beoordeelt in plaats van alleen de prijs.
Na de levering is ondersteuning belangrijker dan een specificatieblad. Hulp op afstand, service op locatie en levering van reserveonderdelen zorgen ervoor dat de productielijn draaiende blijft wanneer een schroef versleten is of een matrijslip vervangen moet worden. Deze responstijden moeten in het contract worden vastgelegd. Dat kan bereik het engineeringteam via de contactpagina met uw materiaalgegevens, doeldikte en vereiste output.
Extrusiesystemen belonen vroege beslissingen. Kies de schroef-, matrijs-, drukcontrole- en koelcapaciteit op basis van het materiaal dat u daadwerkelijk gebruikt en de tolerantie die uw klanten daadwerkelijk accepteren, en vervolgens het op maat lamineren, reliëfdrukken en opwikkelen. Door deze volgorde worden de kapitaalkosten gekoppeld aan bruikbare output in plaats van aan brochureaantallen, en wordt het meter-, schroot- en materiaalverbruik voorspelbaar vanaf de eerste productieploeg.