
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Stel je een ononderbroken metaalcomposietlijn voor die met een snelheid van 12 meter per minuut loopt. Het lamineergedeelte behoudt zijn snelheid, maar de eerste rollen vertonen oppervlaktestrepen, golvingen aan de randen en af en toe delaminatie. De fout ligt niet in de hoofdpers. De kerntemperatuur schommelt, de aluminium strip is niet goed schoongemaakt en de recoiler oefent een ongelijkmatige spanning uit. Dit zijn allemaal taken die zijn toegewezen aan hulpapparatuur, de ondersteunende systemen die beslissen of de hoofdmachine daadwerkelijk verkoopbare output met de ontwerpsnelheid kan verzenden.
Wat betekent hulpapparatuur in de productie?
Formeel betekent hulpapparatuur elke machine of systeem dat een primair proces ondersteunt in plaats van dat proces zelf uit te voeren. Bij het spuitgieten van kunststof omvat de hulpapparatuur trechterdrogers, vacuümladers, koelmachines, matrijstemperatuurregelaars en granulatoren. Bij het baggeren omvat het boosterpompen, drijvende pijpleidingen en controlesystemen die het baggerschip draaiende houden. Op bedrijfsvoertuigen omvat dit laadkleppen, lieren, compressoren en hydraulische gereedschapssystemen. In alle gevallen is het patroon hetzelfde: de hoofdeenheid vormt, vormt of verplaatst het product, en de hulpeenheden bereiden, voeden, koelen, drogen, werken af, inspecteren of hanteren het materiaal eromheen.
Het oproepen van een systeemhulp betekent niet dat dit optioneel is. Op een lijn van metaalcomposietpanelen kan de hoofdlamineerder geen schone hechting creëren als de aluminiumrol walsolie in de kneep transporteert. Het kan de hechtsterkte niet behouden als de kernplaat nat aankomt. Het kan geen vierkant paneel produceren als de wikkelspanning om de paar minuten verandert. De hulpfuncties definiëren het praktische werkbereik van de hele lijn.
Vier groepen hulpapparatuur in doorlopende paneel- en spoellijnen
Een doorlopende lijn voor metaalcomposietpanelen of gecoate rollen volgt in elke fabriek dezelfde volgorde: stripinvoer, oppervlaktebehandeling, coaten of lamineren, uitharden, afwerken en terugrollen. In bijna elke lay-out verschijnen vier hulpgroepen. Zij bepalen hoe schoon de strip is, hoe stabiel de procestemperatuur is, hoe afgewerkt het product wordt en hoe goed de uiteindelijke spoel wordt gewikkeld.
| Groep | Primaire taak | Typische hardware | Resultaat bij negeren |
|---|---|---|---|
| Materiaal voorbereiding | Reinig, verwarm en lijn de strip uit vóór het coaten of lamineren | Afwikkelaars, accumulatoren, reinigingslijnen voor voorbehandeling | Coatingfouten, lege ruimtes bij het lamineren, inconsistente lijmbevochtiging |
| Procesconditionering | Controleer de temperatuur, uitharding en warmte-inbreng tijdens het coaten | Ovens, koelmachines, temperatuurregelaars, verwarmingszones | Te weinig uitgeharde coating, gebogen panelen, gedwongen reductie van de lijnsnelheid |
| Oppervlakteafwerking en conversie | Voeg textuur-, profiel-, film- of op maat gesneden formaten toe | Embossingmachines, filmlamineerders, groeflijnen, scharen | Lage toegevoegde waarde, extra handling, onvermogen om afgewerkte panelen te leveren |
| Terugkeren en hanteren | Behoud de spanning, corrigeer de vorm en bouw strakke eindspoelen | Spoellijnen, spanningsnivelleerders, recoilers | Telescopische spoelen, randbeschadiging, herhaalde stripbreuk |
Materiaalvoorbereiding en reiniging
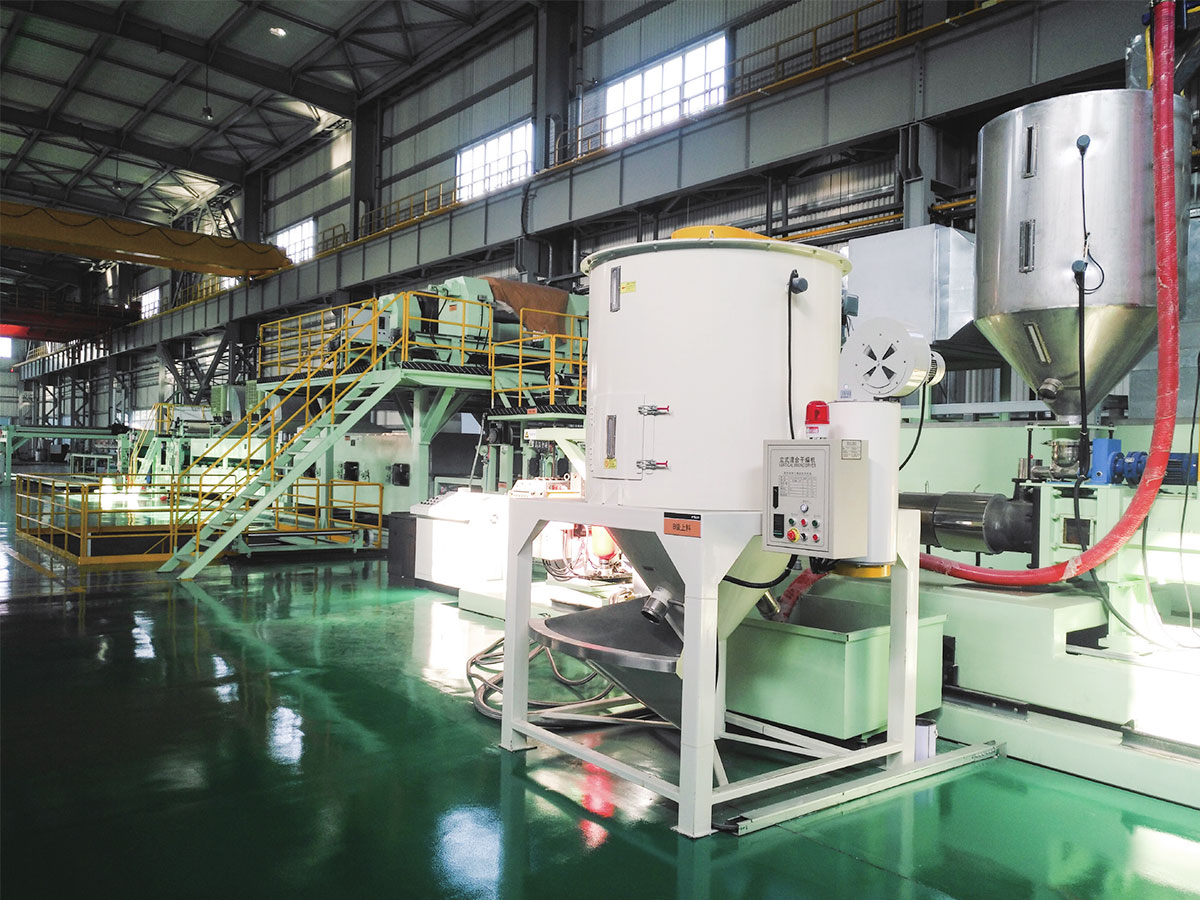
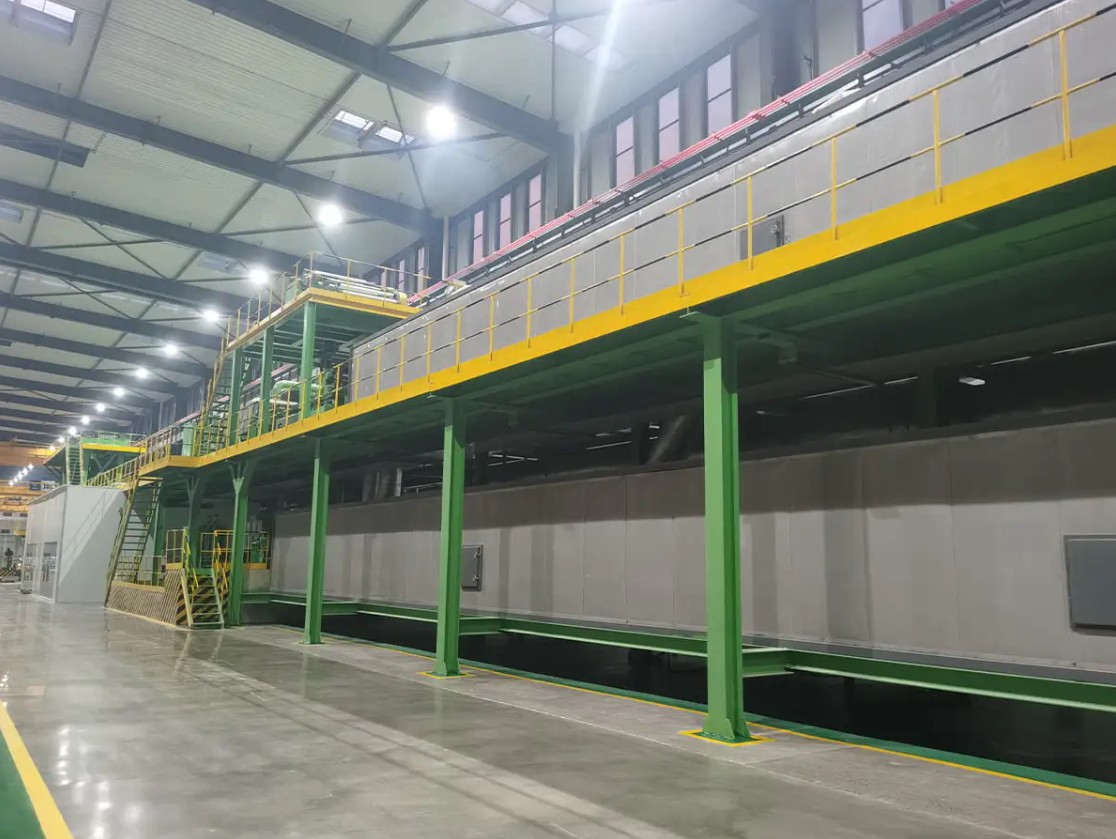
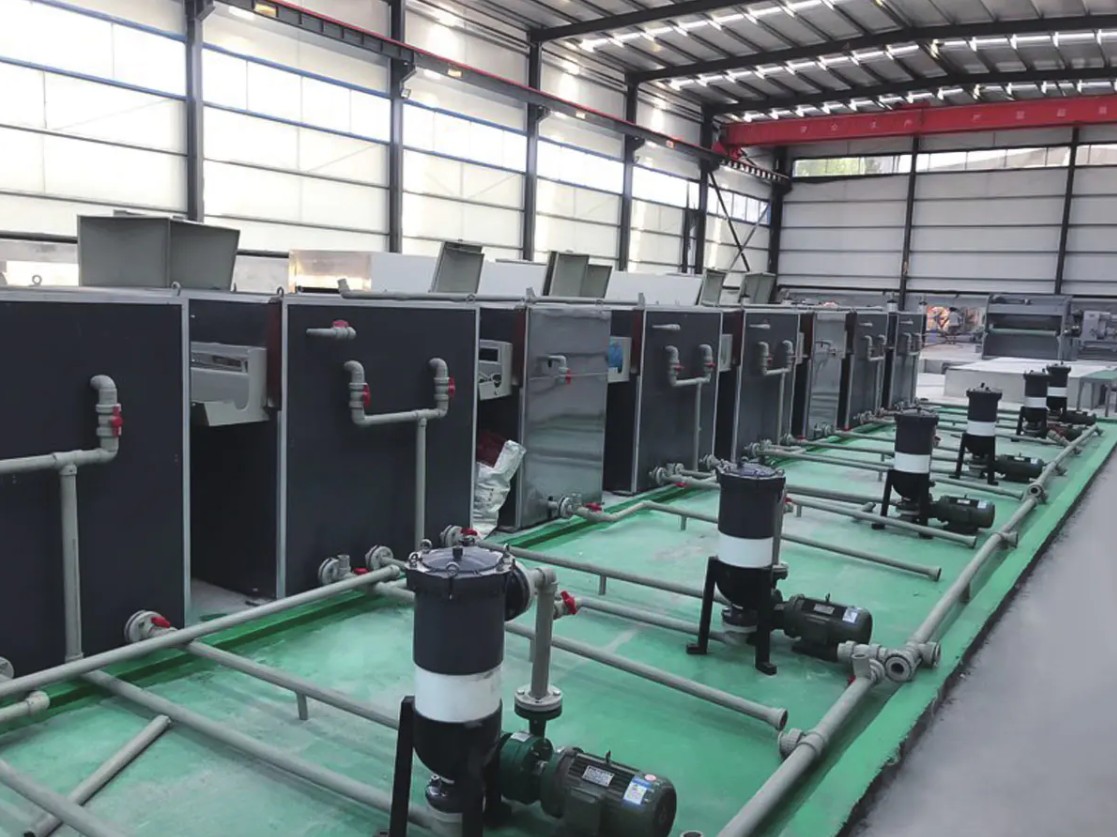
Voordat de coating betrouwbaar kan hechten, moet het aluminium- of staaloppervlak vrij zijn van walsolie, stof en oxide. Een voorbehandelingsreinigingslijn regelt de concentratie van het chemische bad, de spoelwatertemperatuur en het drooggedeelte. De output ervan verandert direct de hechting van de coating en de uiteindelijke corrosieweerstand. Een kleine pH-afwijking kan het gewicht van de conversielaag zodanig verminderen dat de coating na een paar dagen in het veld begint af te pellen.
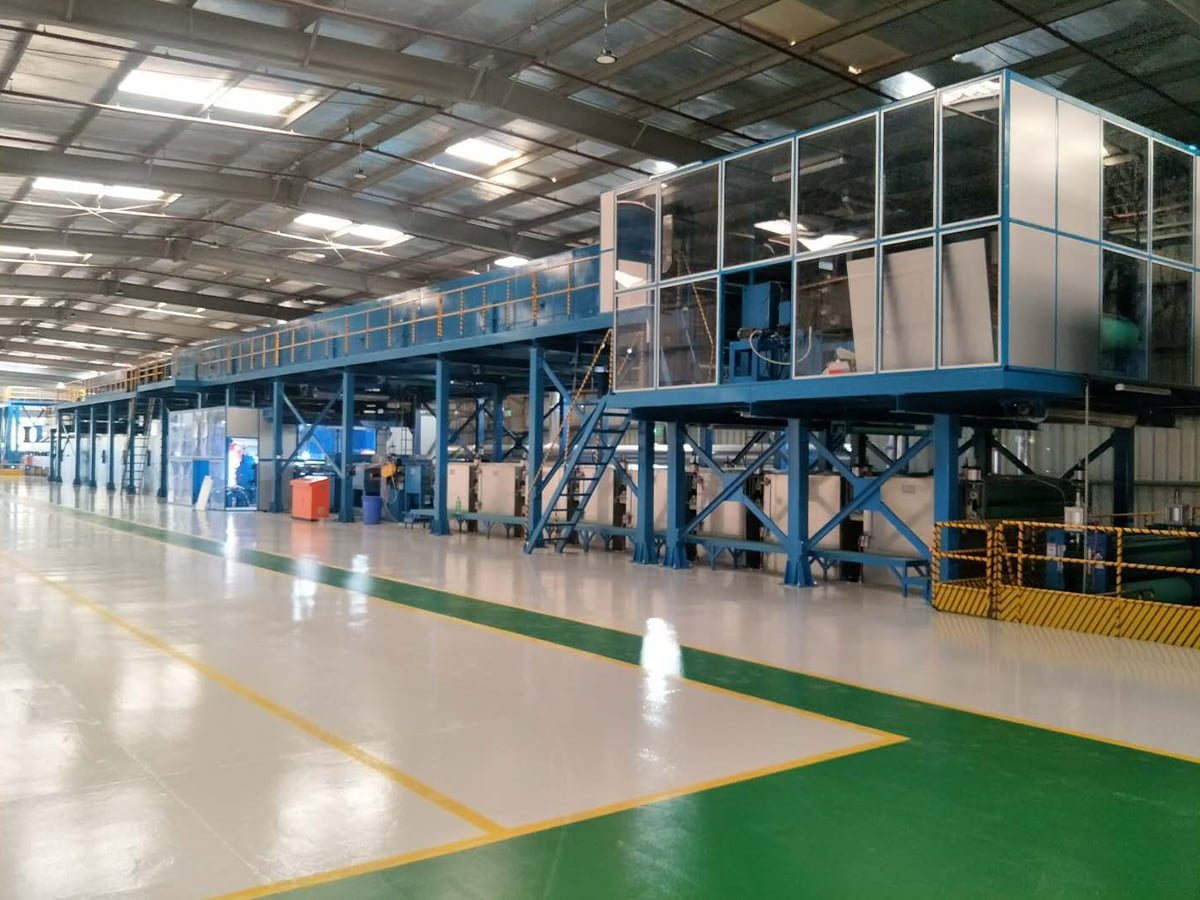
 Voorbehandelingsreinigingslijn voor oppervlaktebehandeling van metalen spoelen Deze reinigingslijn verwijdert walsolie, stof en oxiden vóór het coaten, wat een directe invloed heeft op de hechting en corrosieweerstand. De tekst benadrukt dat zelfs een kleine pH-afwijking kan leiden tot falen van de coating, waardoor deze apparatuur van cruciaal belang is voor de kwaliteit verderop in de productie. Bekijk Product →
Oppervlakteafwerking en conversie
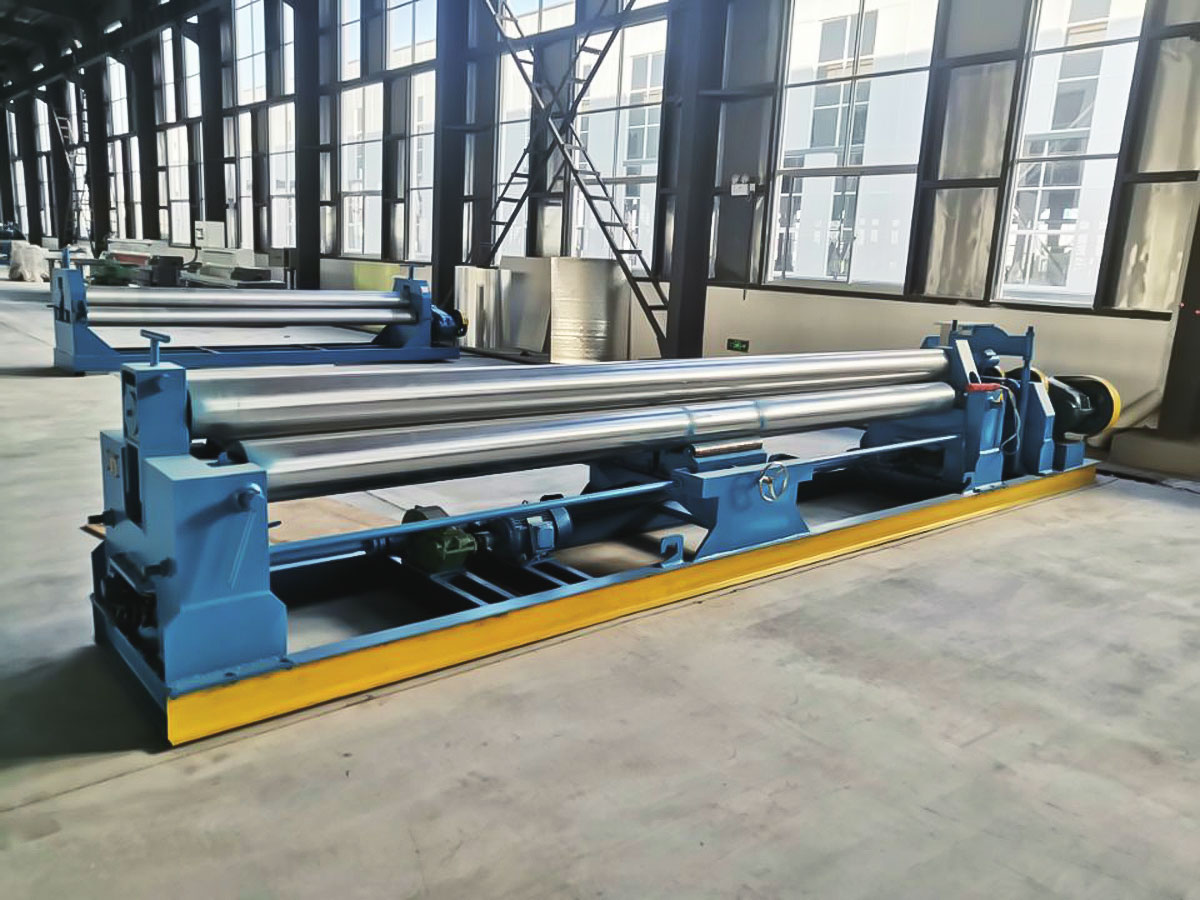
Na het lamineren of coaten moet het materiaal nog een product worden. Embossingmachines voegen textuur toe, folielamineerders brengen beschermende of decoratieve folie aan, en groef- en snijapparatuur creëert de breedtes en formaten die klanten bestellen. Deze machines staan normaal gesproken stroomafwaarts van het hoofdproces, maar controleren de geleverde waarde van elke vierkante meter.
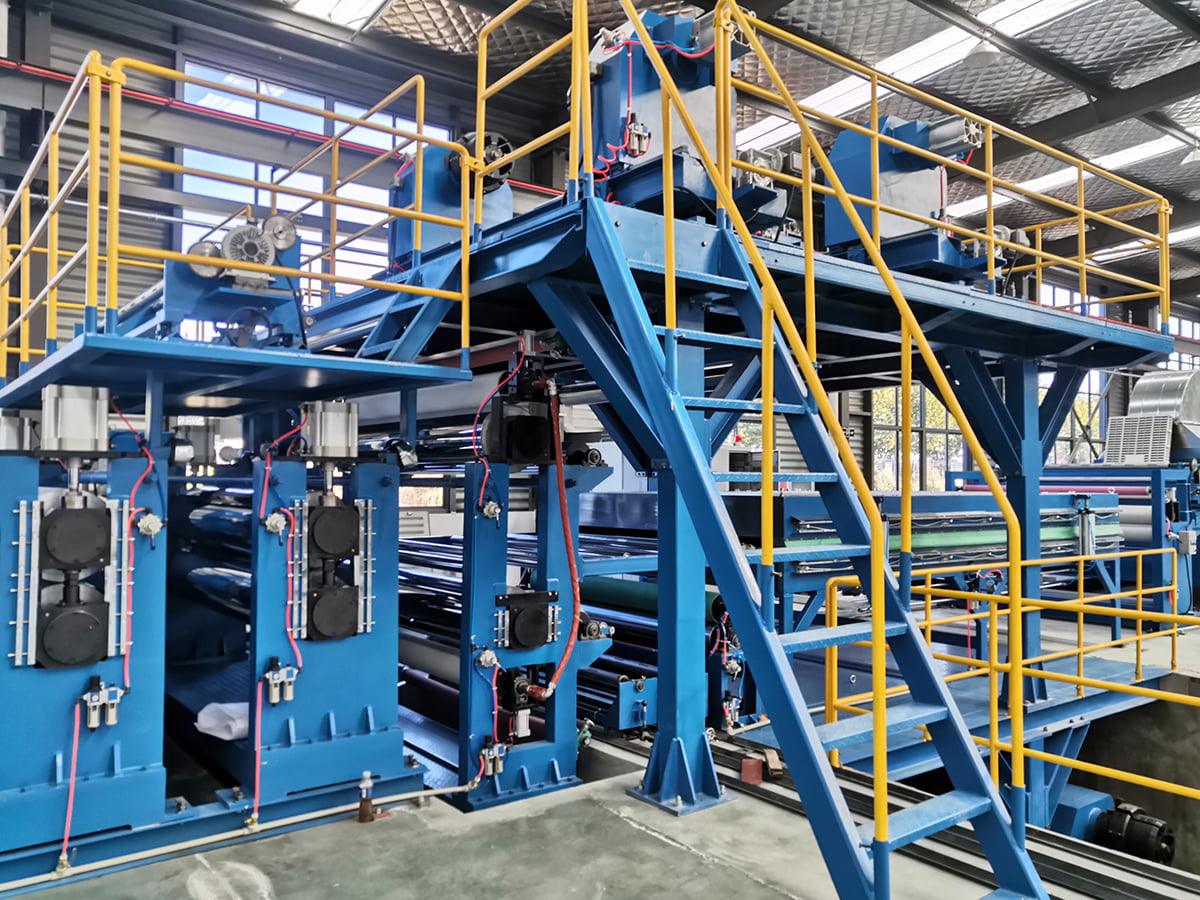
Embossingmachine voor het toevoegen van textuur en stijfheid aan panelen Na het coaten voegt het reliëf driedimensionale patronen toe die de esthetiek en structurele sterkte verbeteren. Deze machine controleert de geleverde waarde van elke vierkante meter en biedt aanpasbare texturen en precisie die voldoen aan de specificaties van de klant. Bekijk Product → Terugkeren en hanteren
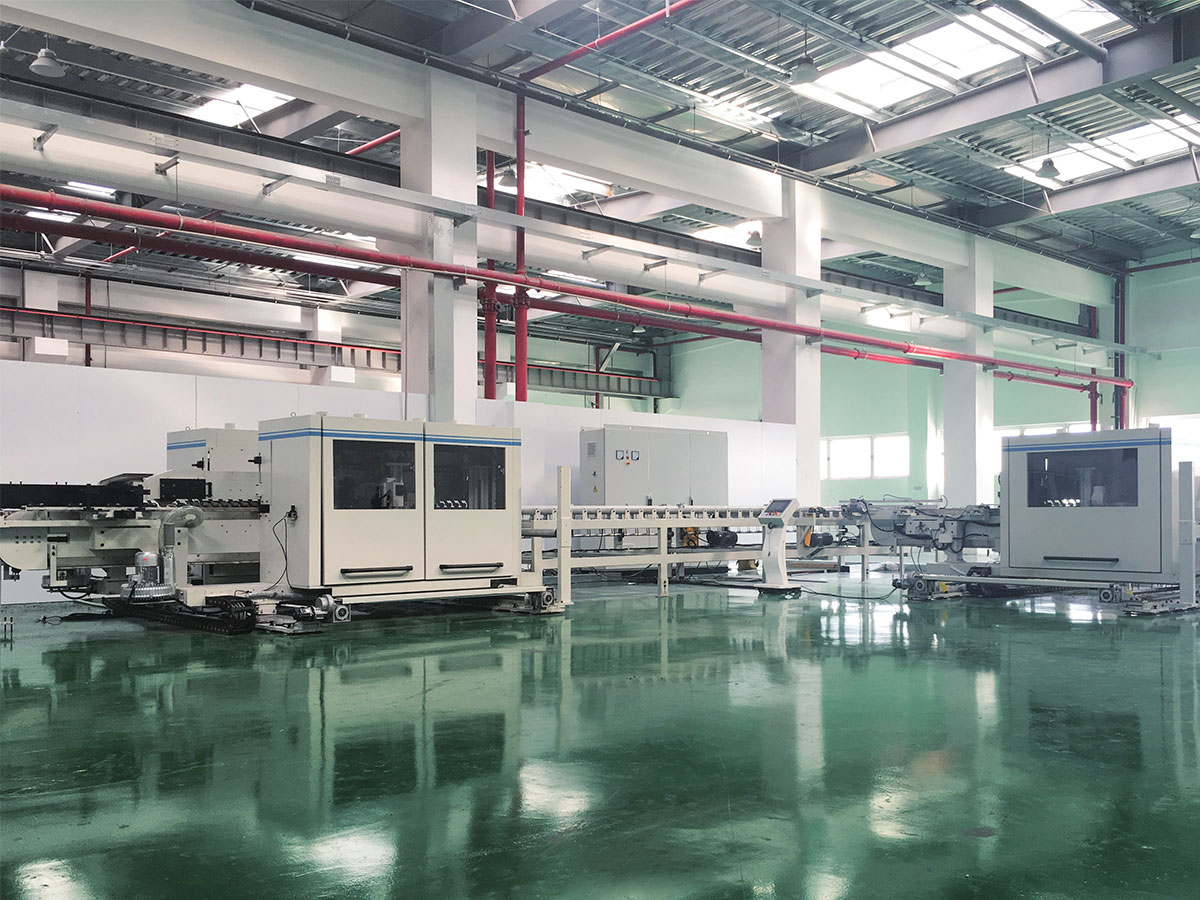
Continue proceslijnen produceren spoelen, geen eindproducten. Een herrollijn voor rollen spoelt gespleten of gecoate rollen terug om defecten te verwijderen, het uitschuiven te verbeteren en de exacte lengte of lengte in te stellen die nodig is voor de volgende productiestap. Spanningscontrole is van cruciaal belang; ongelijkmatige spanning kan dun aluminium permanent uitrekken en een verkoopbare spoel in schroot veranderen.
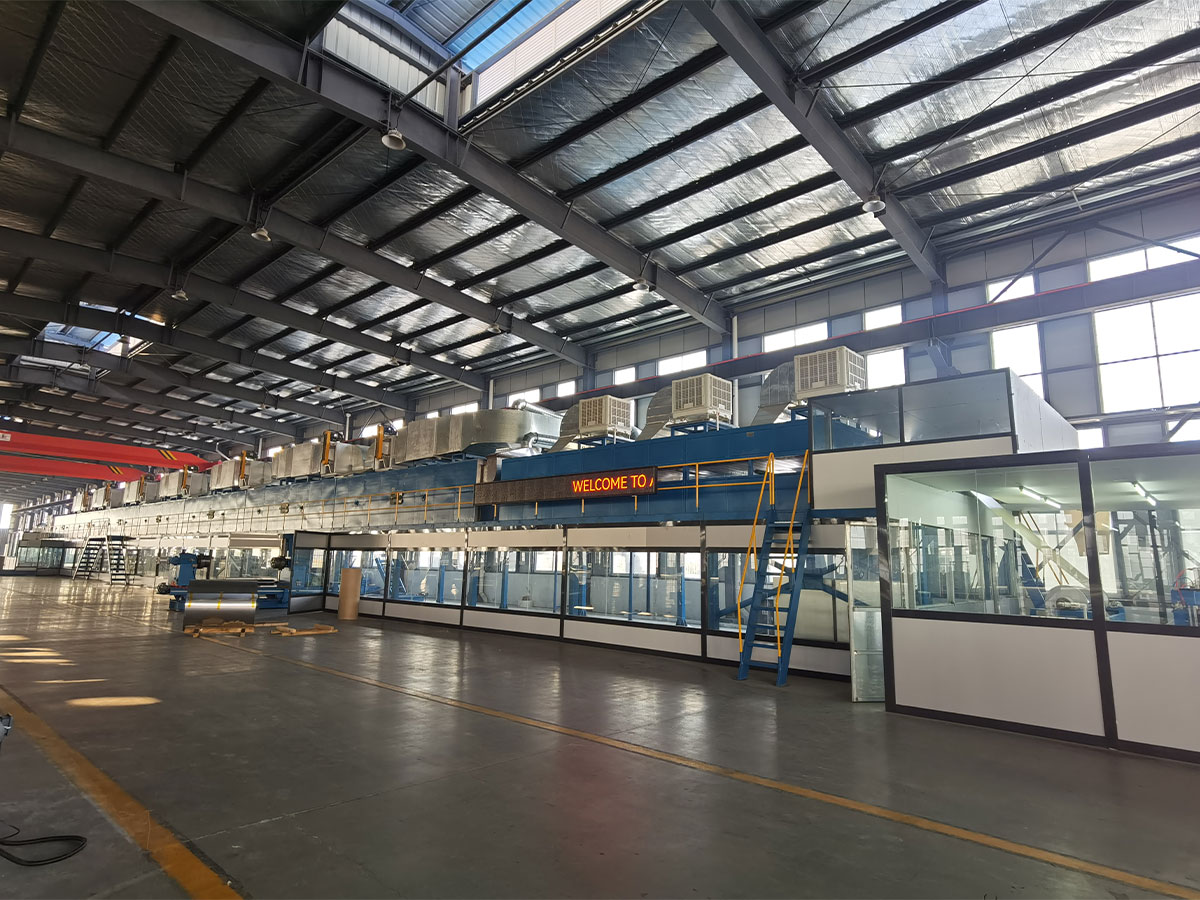
Productielijn voor het herrollen van rollen voor afwerking en inspectie Deze herrollijn spoelt rollen terug, snijdt ze door en inspecteert ze om defecten te verwijderen en de exacte lengtes in te stellen. Spanningscontrole is van cruciaal belang omdat ongelijkmatige spanning dun aluminium permanent kan beschadigen. Daarom bepaalt deze apparatuur direct of een spoel een verkoopbaar product wordt. Bekijk Product → Waarom hulpapparatuur de werkelijke uitvoerprestaties dicteert
De primaire machine stelt een theoretische productiesnelheid in. Hulpapparatuur bepaalt welk percentage van die theoretische snelheid een geaccepteerd product wordt. Daarom verdient elke hulpgroep dezelfde technische aandacht als de hoofdpers of coatingkop.
Lees dit als een typische bijdragevorm, niet als getallen die je bij elkaar kunt optellen. Materiaalvoorbereiding treedt meestal als eerste op omdat verontreiniging bij de ingangssectie latere defecten vermenigvuldigt. Temperatuur- en uithardingsbeheersing komen op de tweede plaats omdat coating en laminering afhankelijk zijn van een stabiele warmtecurve. Oppervlakteafwerking en -conversie voegt directe productwaarde toe. Snijden en terugtrekken heeft invloed op de opbrengst en het verwerkingsverlies. Wanneer de hulpgroepen samenwerken, kan de lijn consistent dicht bij de werkelijke ontwerpsnelheid rijden. Als ze dat niet doen, kan zelfs de beste hoofdpers dit niet compenseren.
De verborgen kosten van verwaarlozing van hulpapparatuur
Denk eens aan een coatinglijn voor coils waarbij de chemie van het voorbehandelingsbad slechts één keer per week wordt gecontroleerd. De pH verandert langzaam, de conversielaag wordt ongelijkmatig en de lijnsnelheid moet worden verlaagd om de kwaliteit van de coating te behouden. Het resultaat manifesteert zich niet als een plotselinge ineenstorting, maar als maand na maand verloren productie.
De oranje lijn laat zien wat er gebeurt als apparatuur wordt verwaarloosd: de downtime stijgt van vijftien uur naar ruim tachtig uur binnen zes maanden. De blauwe lijn, met routinecontroles en vroegtijdige vervanging van onderdelen, blijft onder de twintig uur. In een productielijn draagt elk verloren uur de brutomarge van de gehele productie voor dat uur. De verwaarloosde lijn zal ook meer reserveonderdelen verbruiken nadat lagers en afdichtingen kapot gaan door voortdurend overwerk. De waarschuwingssignalen zijn gemakkelijk te lezen: vertraagde opwarming, variërende spanning, coatingstrepen en lage lijnsnelheid. Handel voordat deze tekenen harde mechanische schade veroorzaken.
Gecentraliseerde of zelfstandige hulpconfiguraties
Er zijn twee praktische indelingen voor hulpapparatuur. In een gecentraliseerde configuratie bedient één groep pompen, drogers, koelmachines of monitoren meerdere leidingen via een distributienetwerk. In een standalone configuratie heeft elke lijn zijn eigen specifieke machine. De keuze verandert de voetafdruk van de fabriek, de bedrijfskosten en de onderhoudsprocedure.
De radarkaart vergelijkt twee typische configuraties op zes praktische criteria. Gecentraliseerde hulpapparatuur scoort hoog op het gebied van vloeroppervlak, energie-efficiëntie, bedieningsgemak en schaalbaarheid, omdat de gedeelde infrastructuur de kosten over vele lijnen spreidt. Stand-alone apparatuur scoort hoog op het gebied van kosteneffectiviteit en redundantie, omdat lange distributienetwerken worden vermeden en storingen lokaal worden gehouden. Voor een fabriek met een stabiele productmix en continue werking leveren gecentraliseerde systemen doorgaans lagere bedrijfskosten op. Voor een fabriek waar veel korte taakwisselingen of speciale materialen plaatsvinden, beschermen stand-alone machines de uptime beter. De juiste keuze hangt af van uw aantal lijnen, ploegendienst en materiaalaanbod.
| Criterium | Gecentraliseerd | Op zichzelf staand |
|---|---|---|
| Vloeroppervlak | Compact, één station bedient meerdere lijnen | Grotere footprint omdat elke lijn zijn eigen unit heeft |
| Energieverbruik | Beter omdat pompen en aandrijvingen worden gedeeld | Eenvoudiger maar vaak meer energieverlies per lijn |
| Onderhoud | Vereist gepland centraal onderhoud | De unit kan snel worden geïsoleerd en gerepareerd |
| Redundantie | Lager; Bij een storing van de centrale eenheid komen veel lijnen stil te liggen | Hoog; elke lijn heeft zijn eigen back-upmarge |
| Schaalbaarheid | Moeilijker uit te zetten nadat het leidingwerk is gerepareerd | Eenvoudig: voeg nog een speciale machine toe |
Selectiecriteria voor hulpapparatuur in metaalcomposiet- en coilcoatinglijnen
Kies hulpapparatuur met dezelfde discipline die u voor de hoofdeenheid gebruikt. Het selectieproces omvat doorgaans zes gebieden.
- Snelheidsmatching: het hulpsysteem moet de hoogste lijnsnelheid plus 10 procent reserve dekken.
- Materiaalcompatibiliteit: definieer de aluminiumlegering, staaldikte, spoelbreedte en oppervlaktechemie voordat u een offerte aanvraagt.
- Automatiseringsniveau: beslis of operators de spoelen handmatig laden of starten en stoppen vanuit een centrale controlekamer.
- Toegang voor onderhoud: controleer of de componenten gemeenschappelijk zijn en of de unit kan worden geïsoleerd voor reparaties.
- Servicereactie: bevestig diagnose op afstand en lokale beschikbaarheid van reserveonderdelen.
- Toekomstige flexibiliteit: laat ruimte over voor een bredere spoel, een dikker substraat of een extra coatingkop.
De grafiek toont een typische coilcoatinglijn die investeerde in een beter voorbehandelingsstation, extra droogzones en een nieuwe recoiler. De kosten voor defecten daalden van $120.000 per jaar naar $35.000, omdat reiniging en temperatuurcontrole de belangrijkste oorzaken van defecten aan de coating wegnamen. De materiaalverspilling daalde van $95.000 naar $30.000 omdat de lijn tijdens het opstarten en omschakelen stopte met het produceren van niet-conforme spoelen. De energiekosten daalden omdat de lijn de strip niet langer hoefde te oververhitten om de onstabiele uitharding te compenseren. De kosten voor downtime daalden van $140.000 naar $38.000 omdat de nieuwe hulpunits bewaking op afstand en snellere toegang omvatten. De totale jaarlijkse besparing bedraagt ongeveer $290.000, waarmee de upgrade doorgaans binnen twee jaar wordt terugverdiend.
Kijk met dezelfde ogen naar uw eigen lijn als bij een nieuwe investering. Identificeer welke hulpfunctie de meest voorkomende uitval of stilstand veroorzaakt, en vergelijk deze met de belangrijkste machinecapaciteiten. Uit die enkele vergelijking blijkt vaak een grotere besparing dan het vervangen van de hoofdapparatuur. Voor een beter begrip van lijnselectie, bekijk de complete gids voor het kiezen van een hoogwaardige productielijn voor metaalcomposietpanelen . Dat kan ook praat rechtstreeks met de fabrikant over een configuratie voor uw specifieke materiaalmix en plattegrond.