
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Een na het snijden en vormen geverfde rol aluminium kost vrijwel altijd meer per vierkante meter dan dezelfde rol die geverfd is terwijl het nog steeds een rol is op een doorlopende lijn. Dat economische feit verklaart waarom voorgelakt aluminium het grootste deel van de markt voor bekleding, dakbedekking, bewegwijzering en aluminiumcomposietpanelen levert.
De kwaliteit van gecoate aluminium spoel wordt op drie punten bepaald: hoe schoon de strip is wanneer deze de coatingkop bereikt, hoe nauwkeurig die kop de film doseert en hoe gelijkmatig de oven de uitharding aflevert. Kleur, glans en levensduur vloeien voort uit die drie, niet alleen uit het verfmerk.
Hoe het continu coaten van aluminium spoel werkt
Coilcoating is een continu, geautomatiseerd proces waarbij een organische coating op metalen strips wordt aangebracht voordat de strip wordt gesneden of gevormd. Aluminium komt aan als spoel, wordt afgewikkeld, gereinigd, chemisch voorbehandeld, gecoat, uitgehard, gekoeld en teruggewikkeld als voorgelakte spoel. Omdat de strip niet stopt tijdens een stabiele werking, worden de filmdikte, uitharding en uiterlijk bepaald door machineparameters in plaats van door het gevoel van de operator. Architecturale lijnen hebben doorgaans een snelheid van 20 tot 60 meter per minuut, met stripbreedtes van 600 tot 1600 millimeter en een totale droge film van 20 tot 27 micrometer inclusief primer.
- Afrollen en naaien: de staart van de lopende spoel wordt verbonden met de kop van de volgende en de naad moet door de lijn gaan zonder markeerrollen.
- Accumulatie: een ingangsaccumulator slaat de strip op, zodat de coatingkop en de oven tijdens een spoelwisseling blijven draaien.
- Reiniging en voorbehandeling: alkalische reiniging, spoelen, een chemische conversiecoating en een droogoven. Deze fase bepaalt de hechting meer dan welke andere dan ook.
- Primer en topcoat: rollercoaters brengen de primer aan, een uitdampgedeelte verwijdert het oplosmiddel, daarna volgt de topcoat.
- Uitharden: een oven met meerdere zones brengt het metaal, en niet alleen de lucht, naar de maximale metaaltemperatuur die de chemie nodig heeft.
- Afschrikken en terugspoelen: door afkoeling wordt de strip op verwerkingstemperatuur gebracht en wordt de afgewerkte rol onder gecontroleerde spanning teruggewikkeld.
De voorbereiding van de strip bepaalt de meeste hechtingsresultaten
Onvolledige reiniging verhindert dat de conversiecoating zich gelijkmatig vormt, en het falen manifesteert zich later als coatingverlies langs een bocht of een snijrand. Het reinigingsgedeelte moet daarom lang genoeg zijn voor de lijnsnelheid die u daadwerkelijk gebruikt, en natte sectierollen hebben een reinigingsschema nodig, omdat gedroogde chemische resten als strepen rechtstreeks op de strip worden overgebracht.
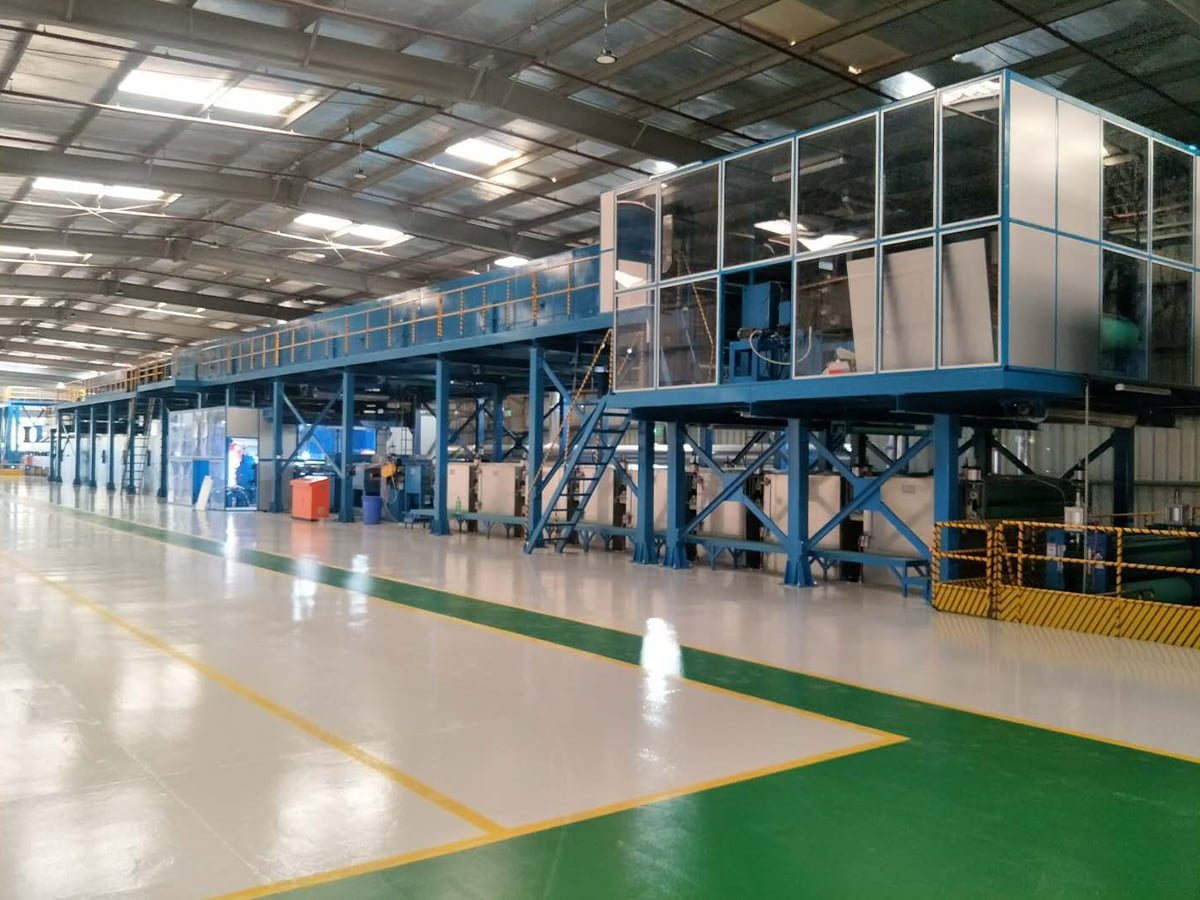
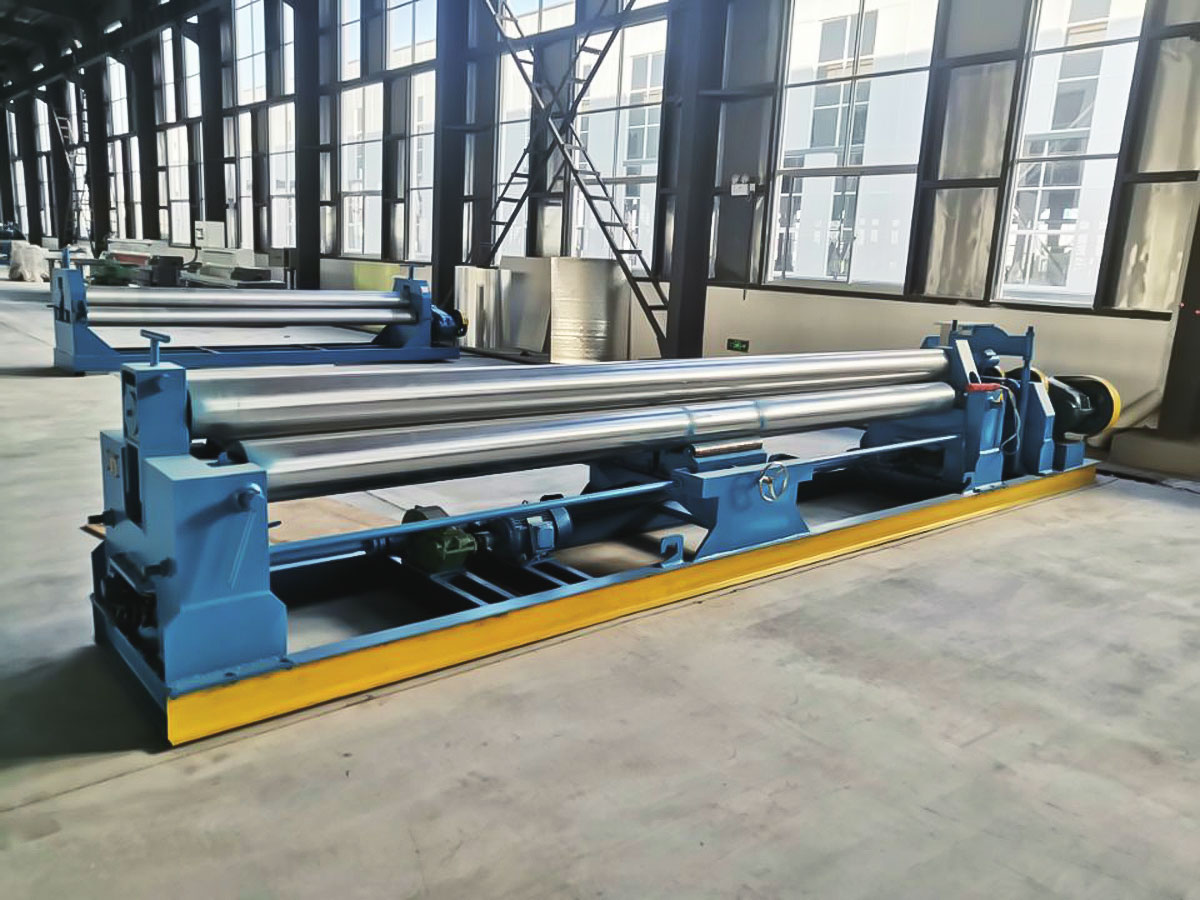
 Reinigingslijn voor voorbehandeling De zuiverheid van metalen oppervlakken en de kwaliteit van chemische conversiecoatings bepalen rechtstreeks de corrosieweerstand, verfhechting en de kwaliteit van het eindproduct. Bekijk Product →
Coatingkoppen, filmcontrole en uitharding
Lijnen gebruiken koppen met drie of vier rollen. Drie rollen zijn eenvoudiger te onderhouden, terwijl vier rollen zeer dunne films fijner controleren en geschikt zijn voor lijnen die ook worden afgedrukt. De filmdikte wordt bepaald door de snelheidsverhouding tussen applicator en strip, dus stabiele snelheid en stabiele spanning komen op de eerste plaats. Verderop in de lijn kost onderuitharding de weerstand tegen oplosmiddelen en flexibiliteit, terwijl overuitharding kleur en ductiliteit kost. De controlevariabele is de maximale metaaltemperatuur, gemeten bij de strip, doorgaans rond de 230 tot 249 graden Celsius voor PVDF en 216 tot 232 graden Celsius voor polyester. Controleer het venster bij de coatingleverancier voordat u de oven instelt.
Coatingsystemen en waar ze allemaal passen
Geen enkele coating dekt elke blootstelling. De keuze hangt af van de omgeving waarmee het eindproduct zal worden geconfronteerd, de vorming die de spoel daarna zal ondergaan en hoe lang kleur en glans moeten behouden.
| Coatingsysteem | Typische totale droge film | Uithardingsvenster | Het meest geschikt voor | Belangrijkste beperking |
|---|---|---|---|---|
| Polyester | 18 tot 25 micrometer | 216 tot 232 C | Binnenpanelen, bewegwijzering, lichte bekleding | Buiten krijten en vervagen |
| Siliciumgemodificeerd polyester | 20 tot 25 micrometer | 220 tot 235 C | Dak- en wandbekleding in gematigde klimaten | Zwakkere oplosmiddelbestendigheid dan PVDF |
| PVDF | 23 tot 27 micrometer | 230 tot 249 C | Buitengevels, kust- en industriële blootstelling | Hogere kosten, smalle uithardingstermijn |
| Polyurethaan | 20 tot 25 micrometer | 210 tot 230 C | Filmlaminering en hoogwaardige binnenafwerkingen | Vochtgevoeligheid bij opslag |
| Epoxyprimer | 5 tot 7 micrometer | Ingesteld door de toplaag | Hechtings- en corrosiebasislaag | Krijt als het niet gecoat blijft |
Er volgen twee regels. Een PVDF-toplaag over een dunne of ongelijkmatige primer faalt nog steeds aan de snijrand, omdat corrosie begint op blootliggend metaal. En een coating die aan de onderkant van het venster is uitgehard, kan een visuele controle doorstaan en op dezelfde dag nog steeds niet slagen voor een oplosmiddelwrijving of een buigtest.
Tests waarbij een gecoate spoel vrijkomt
Releasetesten zijn snel, destructief en specifiek. Monsters komen uit de kop, het midden en de staart van elke spoel, omdat een batch die er goed uitziet nog steeds een van de volgende fouten kan vertonen.
- Droge laagdikte , lees op de strip met een magnetische of wervelstroommeter tegen een tolerantie van ongeveer plus of min 2 micrometer.
- Hechting in T-bocht , waarbij een coupon op zichzelf wordt teruggebogen en er tape wordt getrokken om te controleren op verlies van coating; exterieurproducten moeten meestal 1T of 2T passeren.
- MEK dubbele wrijvingen , die het genezingsniveau aangeven in plaats van de chemische prestaties op lange termijn.
- Omgekeerde impact Dit bevestigt dat de coating plotselinge vervorming overleeft, en niet alleen een langzame buiging.
- Glans bij 60 graden en kleurverschil , gemeten ten opzichte van het goedgekeurde monster, waarbij delta E gewoonlijk op ongeveer 1,0 of hoger wordt gehouden voor panelen die naast elkaar kunnen worden geplaatst.
- Zoutnevel of blootstelling aan vocht , gewoonlijk 1000 uur, gebruikt voor kwalificatie in plaats van voor elke batch.
Deze controles zijn goedkoop en herhaalbaar, maar vervangen geen externe verweringsgegevens, en mogen nooit een coating vrijgeven die buiten het gepubliceerde venster is uitgehard.
Een coatinglijn specificeren: de cijfers die er toe doen
Lijnaankopen beginnen meestal met de prijs en eindigen met de details die de opbrengst bepalen. Het is de moeite waard om deze punten schriftelijk vast te leggen voordat een contract wordt ondertekend.
- Strookbreedte en diktebereik , inclusief de smalste breedte die u daadwerkelijk zult gebruiken, omdat rolkronen zich anders gedragen aan de randen van een bereik.
- Lijnsnelheid en spoelwisseltijd , aangezien de capaciteit van de accu bepaalt hoe lang de lijn tussen de spoelen loopt.
- Configuratie van coatingkop , drie rollen of vier rollen, en hoeveel koppen er zijn gemonteerd voor primer, aflak en eventuele achterlaag.
- Zone-indeling van de oven en regeling van de piekmetaaltemperatuur , inclusief de mogelijkheid om het uithardingsvenster op zowel de laagste als de hoogste lijnsnelheid te houden.
- Lengte en chemie van de sectie vóór de behandeling , afgestemd op de lijnsnelheid, zodat de contacttijd niet wordt verkort.
- Spanningsnivellering en controle van de stripspanning , die de vlakheid, de uniformiteit van de coating en splinters van de naad beïnvloeden.
- Kleurwisseltijd en ondersteuning voor reserveonderdelen , cijfers die zelden in een offerte voorkomen, maar in elke dienst opduiken.
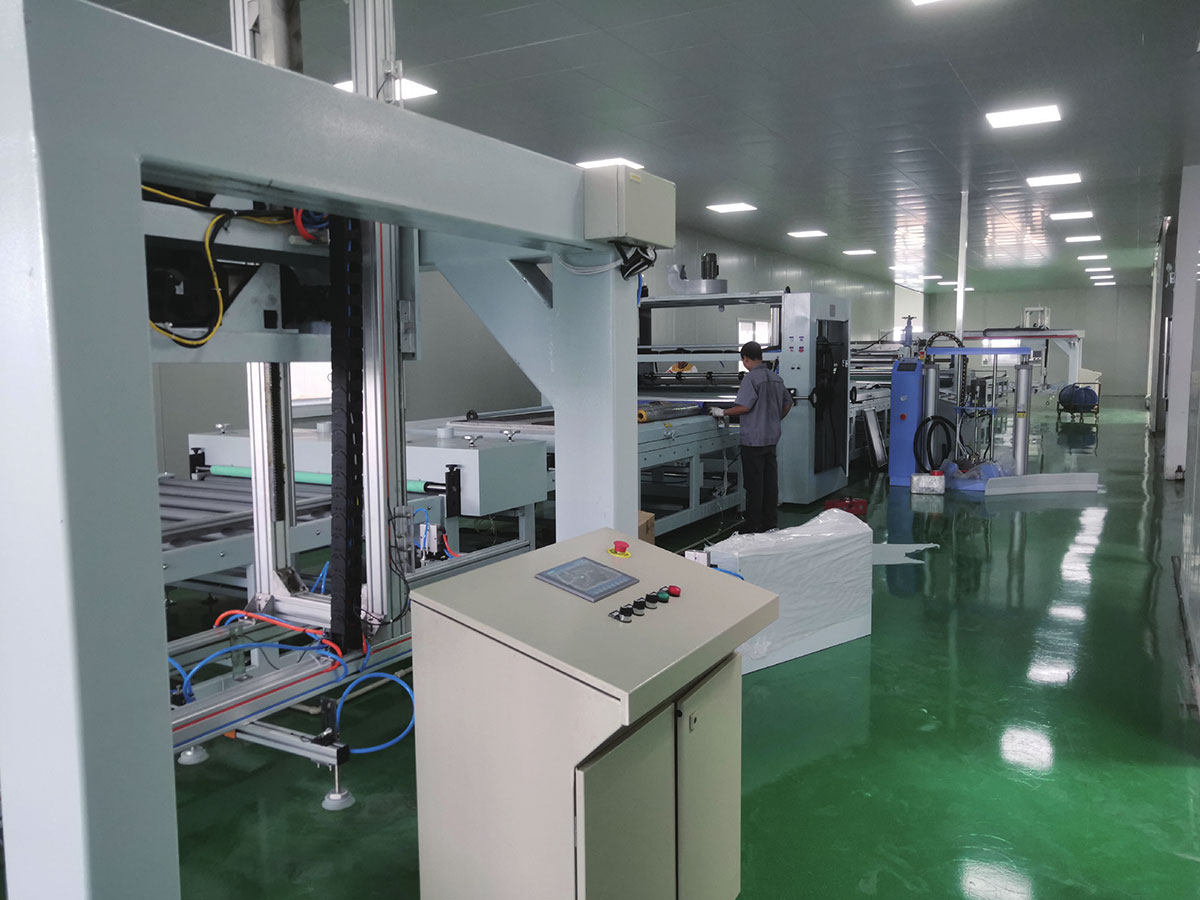
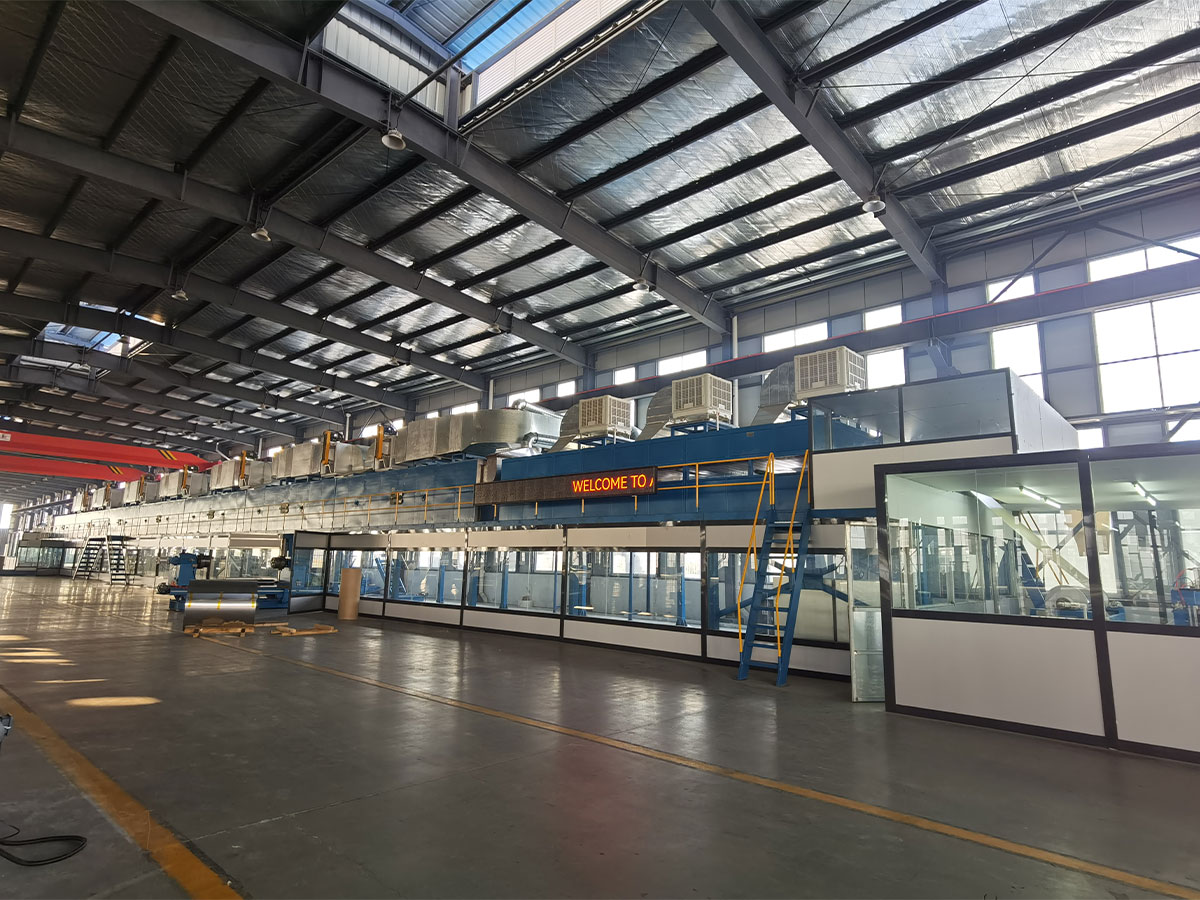
 Kleurcoatinglijn Via geautomatiseerde en intelligente processen biedt de coatingproductielijn esthetisch aantrekkelijke, duurzame en functionele oppervlaktecoatings voor een breed scala aan ... Bekijk Product →
Kopers moeten zich ook afvragen hoe de lijn omgaat met een verandering van de ene coatingchemie naar de andere, en of dezelfde apparatuur kan printen of filmlamineren, omdat deze opties de productmix gedurende de levensduur van de machine veranderen. De nominale snelheid beslist op zichzelf weinig, daarom is de productievoordelen van een coatinglijn voor metaalspoelen worden beter beoordeeld op basis van de jaarlijkse productie en het omschakelingsverlies dan op basis van een brochurecijfer.
Defecten, oorzaken en eerste correcties
De meeste coatingproblemen herhalen zich en de meeste zijn terug te voeren op de reinheid van het strippen, het doseren van de film of het uitharden.
| Defect | Waarschijnlijke oorzaak | Eerste correctie |
|---|---|---|
| De coating wordt langs een snijrand opgetild | Dunne primer aan de rand of onvolledige voorbehandeling | Controleer de primerfilm en de contacttijd voor het reinigen |
| Strepen die in de spoelrichting lopen | Vervuilde roller of opgedroogde chemicaliënresten | Schone coating- en natte sectierollen |
| Sinaasappelschil uiterlijk | Oplosmiddelretentie of ongelijkmatige filmsplitsing | Pas de uitdampzone en rolsnelheden aan |
| Kleurafwijking over een batch | Piekmetaaltemperatuurvariatie tussen spoelen | Registreer de striptemperatuur per spoel en controleer opnieuw het uithardingsvenster |
| Blaasvorming na uitharding | Vocht op de strip of onvoldoende uitharding | Controleer de droogoven en spoelingen |
| Slechte buighechting | Overharden of primer buiten het diktebereik | Verlaag de piekmetaaltemperatuur en controleer de primerfilm |
Een leverancier kiezen voor een coatinglijn
Twee leveranciers kunnen dezelfde lijnsnelheid en stripbreedte opgeven en toch heel verschillende apparatuur leveren, dus het is de moeite waard om te vragen wat een bouwer naast de coatinglijn maakt. Een leverancier die ook de stroomafwaarts gebruikte materialen levert, begrijpt hoe de apparatuur zich tijdens de productie gedraagt, en niet alleen hoe deze is getekend.
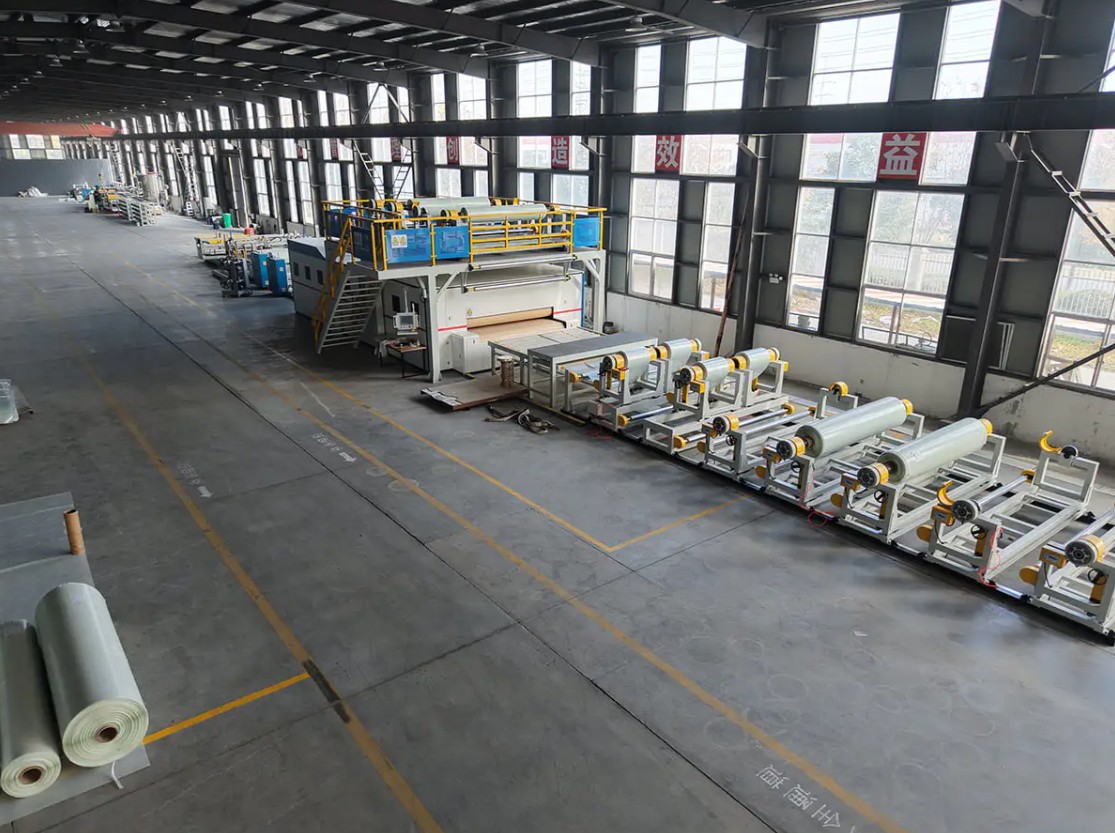
JiangSu XieCheng Intelligent Equipment Co., Ltd., gevestigd in de Jinhu Economic Development Zone in Huai'an, Jiangsu, bouwt coating- en printlijnen voor metaalspiralen, reinigingslijnen voor voorbehandeling, PUR- en filmlamineerlijnen en gecombineerde lijnen voor rol- en spuitcoating. De geschiedenis van het machinepark gaat terug tot 2004, toen het voorgangerbedrijf begon met de productie van lamineermachines voor aluminiumcomposietpanelen en kleurencoatinglijnen. Het opereert nu als de volledige dochteronderneming van Jiangsu Aludeco New Materials en levert ook A2-vuurkernspiraal, voorgecoate aluminiumspiraal en polymeerverbindingsfilm, zodat de ingenieurs de gecoate spiraal vanaf beide zijden van de machine kunnen zien.
Binnen de bredere ALMINE-groep wordt de onderneming erkend als een provinciaal technisch onderzoekscentrum voor brandwerende aluminium composietpanelen en productieapparatuur van A2-kwaliteit, en heeft het een AA-kwaliteitsrating. De lijn van aluminiumcomposietpanelen van A2-kwaliteit werd de eerste reeks belangrijke apparatuur en belangrijke componenten in Jiangsu genoemd. Het bredere assortiment omvat metaalcomposietpaneellijnen, SPC-vloerlijnen, PVC- en PU-leercoatinglijnen, CFRT-composietlijnen en niet-standaard aangepaste apparatuur, na levering ondersteund door ondersteuning op afstand, service op locatie en reserveonderdelen.
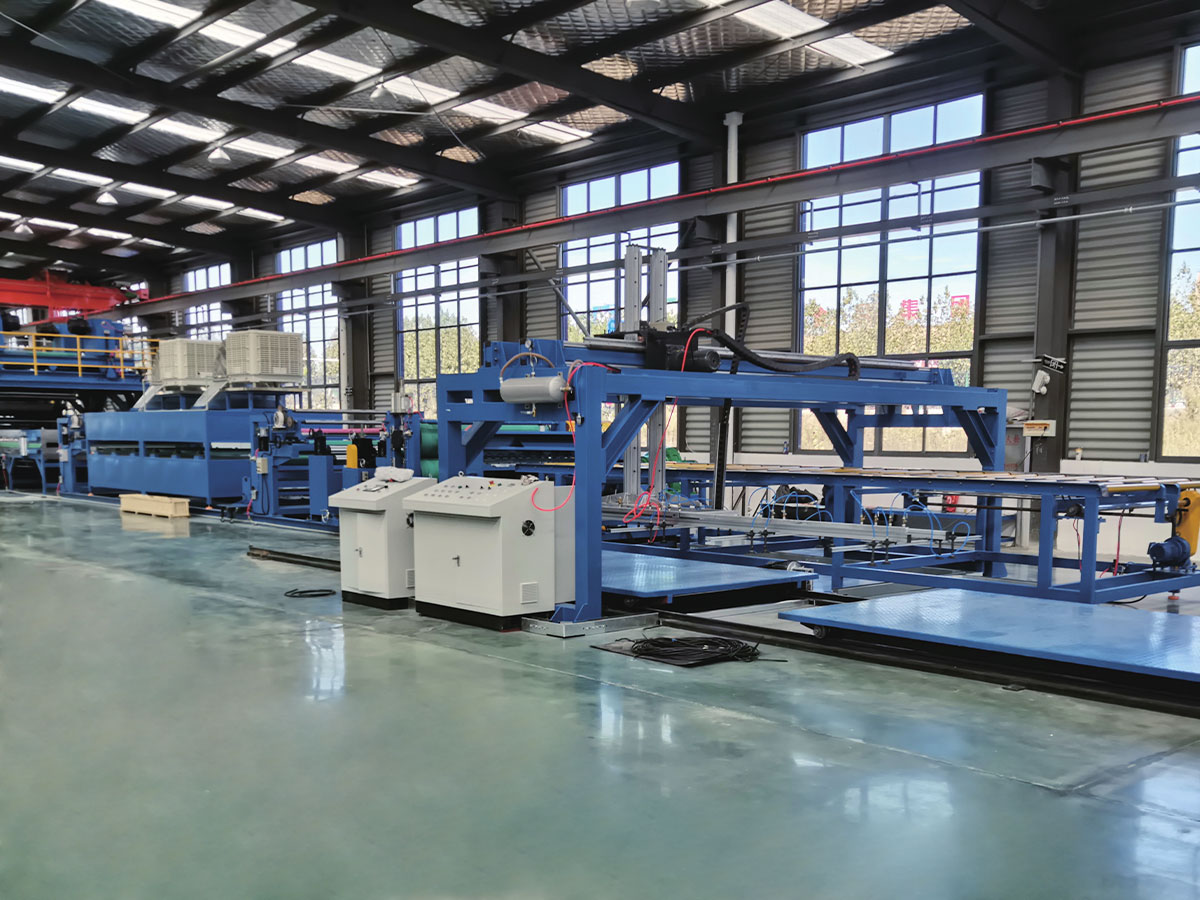
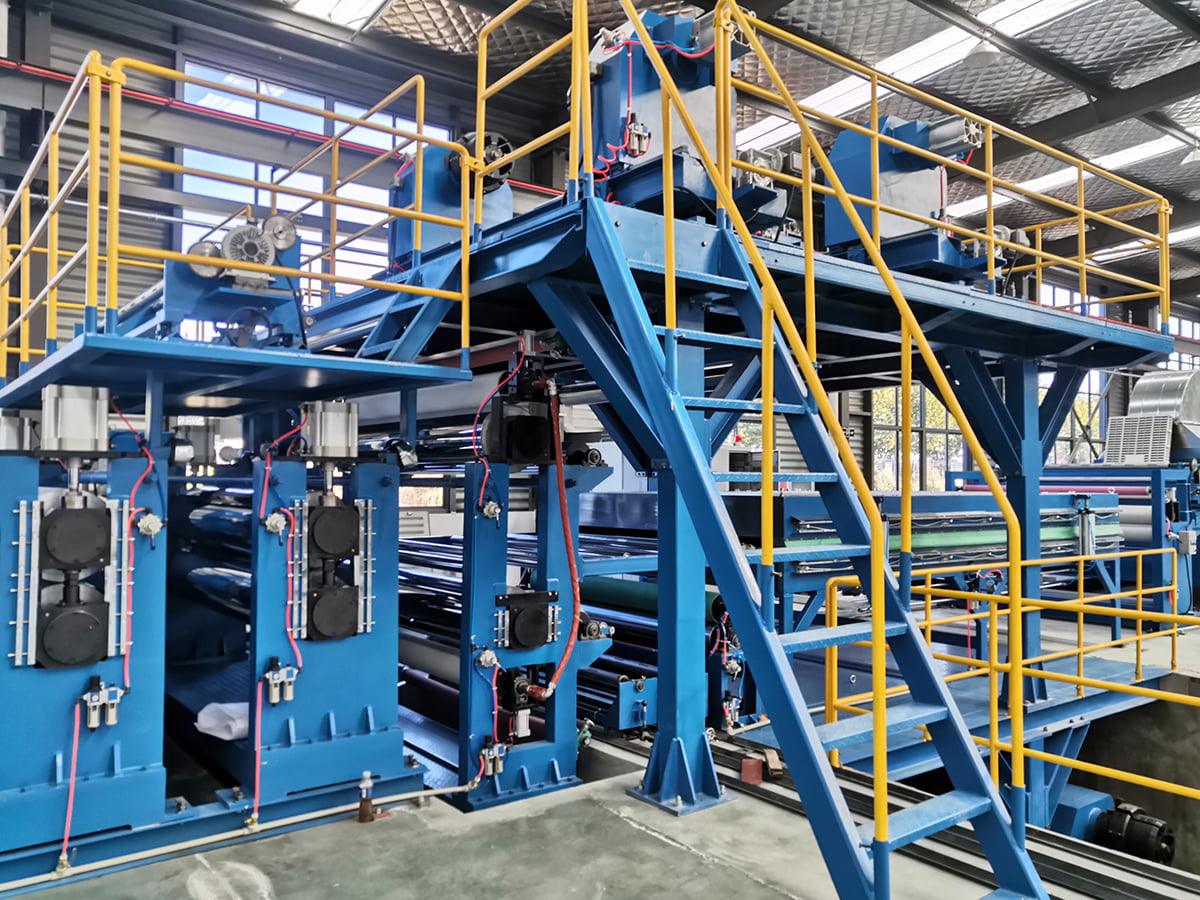
 Coating- en druklijn voor aluminium/stalen rollen Accessoires voor uitrusting Bekijk Product →
Wanneer u aanbiedingen vergelijkt, plaats dan de specificatielijst hierboven naast de genoemde apparatuur en vraag hoe de piekmetaaltemperatuur en filmtolerantie vóór verzending in de fabriek worden geverifieerd. Dat gesprek scheidt serieuze bouwers doorgaans van catalogusverkopers. Het engineeringteam is te bereiken via de contactpagina om de stripbreedte, coatingchemie en beoogde output voor een specifiek project te bespreken.
Het coaten van aluminium rollen beloont dezelfde discipline in elke fabriek: continu bedrijf vóór het vormen, met strenge controle op de reinheid van de strip, filmdosering en uitharding. Een lijn die alleen op prijs is gekocht, heeft de neiging om twee of drie jaar later zijn zwakke punten te vertonen in de omsteltijd, kleurklachten en randcorrosie.
Als je deze drie variabelen goed hebt, volgt de rest. De kleur houdt stand, buigt over, snijdt de randen als laatste af en de spoel verlaat de lijn en gedraagt zich zoals de specificatie belooft tegen de tijd dat hij een gevel bereikt.