
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Wanneer een coatinglijn voor metaalspoelen wordt vermeld, vergelijken de meeste kopers eerst de lijnsnelheid. Het is ook het getal dat het minst bepaalt of de investering zich terugbetaalt. Een lijn met een snelheid van 60 meter per minuut en een laagdikte van plus of min 2 micron over de volledige stripbreedte levert een snellere lijn op die 8 micron afdrijft aan de randen, omdat er meer bruikbaar spoelmateriaal wordt verkocht en minder afval wordt geproduceerd.
Winstgevendheid zit verderop in de specificatie, wat betreft substraatvoorbereiding, coatingmethode, piekmetaaltemperatuur, spanningscontrole en omsteltijd. In dit artikel wordt uitgelegd hoe coatingapparatuur voor vlakke metaal- en composietsubstraten in elkaar wordt gezet, hoe je een methode aan een product koppelt en welke controles een betrouwbare lijn scheiden van een dure les.
Wat coatingapparatuur dekt
Bij industriële metaalverwerking worden met coatingapparatuur de machines bedoeld die een functionele of decoratieve laag op een bewegend substraat aanbrengen, uitharden of lamineren. Voor producenten van rollen en panelen omvat deze familie normaliter:
- Rolcoating- en drukeenheden, die primer, topcoat, backcoat of gedrukte patronen aanbrengen op aluminium en stalen rollen.
- Spuitcoatingstations, gebruikt waar een zwaardere of uniformere constructie nodig is dan een enkele rolgang kan opleveren.
- PUR- en folielamineereenheden, die beschermende of decoratieve folie met polyurethaanlijm op de spoel hechten.
- Voorbehandelings- en reinigingslijnen, die de ondergrond ontvetten, spoelen en passiveren vóór het coaten.
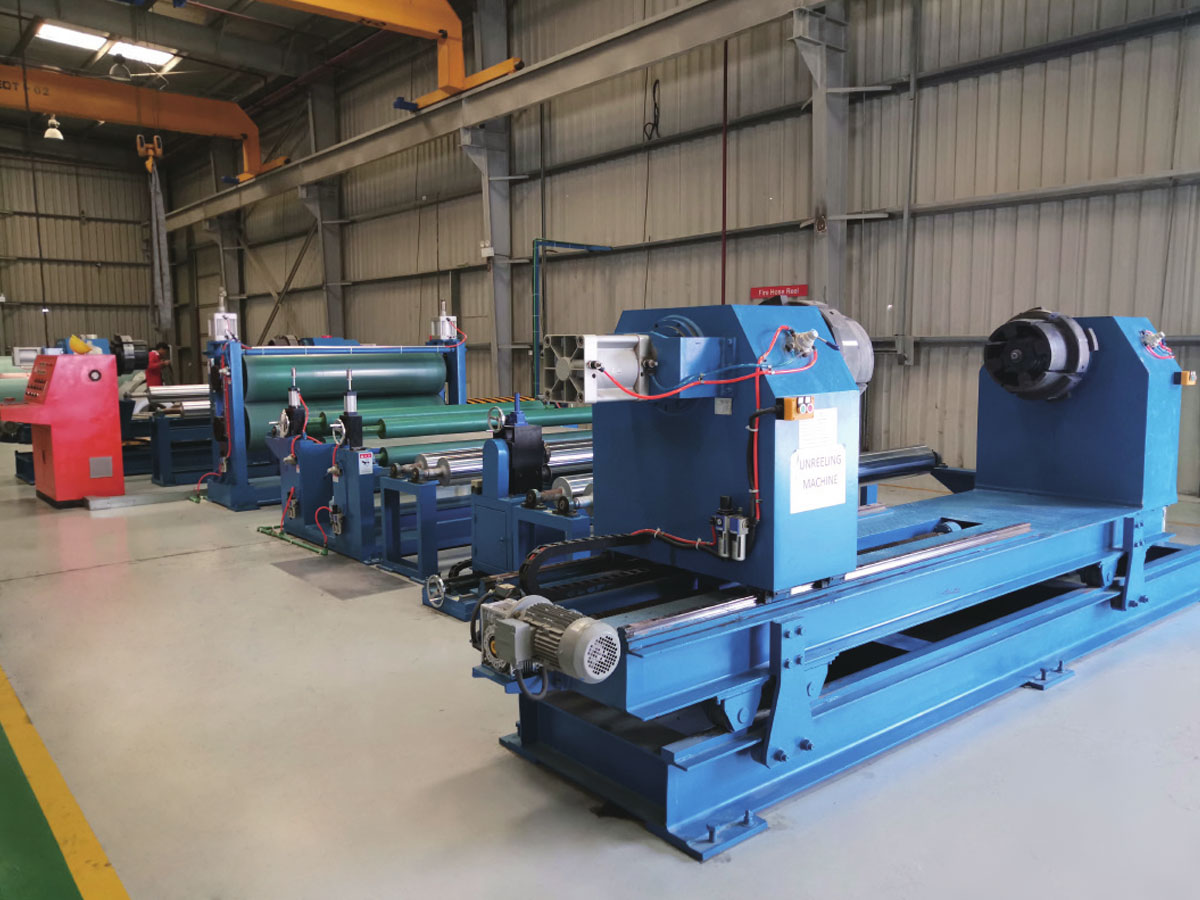
- Bijbehorende afwerkingsapparatuur zoals embossingmachines, herrollijnen voor rollen en drie rollennivelleringsmachines.
Dezelfde term wordt ook gebruikt voor farmaceutische tabletcoatingpannen en wervelbedcoaters. Dat is een aparte apparatuurfamilie met verschillende materialen, cleanroomvereisten en validatieregels, en daar is hier niets op van toepassing.
De coatingmethode afstemmen op het product
De meeste specificatieargumenten komen neer op één vraag: walscoaten, spuitcoaten of lamineren. Het antwoord hangt af van de dikte van de droge laag die u moet aanhouden, de uiterlijke standaard die uw klant controleert en hoeveel van de spoel daarna wordt gebogen, gevouwen of geponst.
| Method | Typische droge film | Het meest geschikt voor | Belangrijkste beperking |
|---|---|---|---|
| Directe rolcoating | 5 tot 20 micron | Primers en dunne toplagen met hoge lijnsnelheid | Filmdefecten volgen direct op defecten aan het roloppervlak |
| Omgekeerde rolcoating | 10 tot 25 micron | Gladde toplagen waarbij het uiterlijk van cruciaal belang is | Heeft een strakke controle van de viscositeit en de knijpdruk nodig |
| Spuitcoating | 20 tot 60 micron | Zwaardere builds, tweecomponentensystemen, korte runs | Overspray, cabine-extractie en materiaalverlies |
| Gecombineerde rol en spuit | Variabel | Lijnen die zowel dunne als zware vachten moeten dragen | Hogere kapitaalkosten en langere omschakeling |
| PUR en filmlaminering | Lijm 3 tot 12 gram per vierkante meter | Beschermfolie, decoratieve folie, hechtlagen | Vochtcontrole en knijpdruk bepalen luchtbellen |
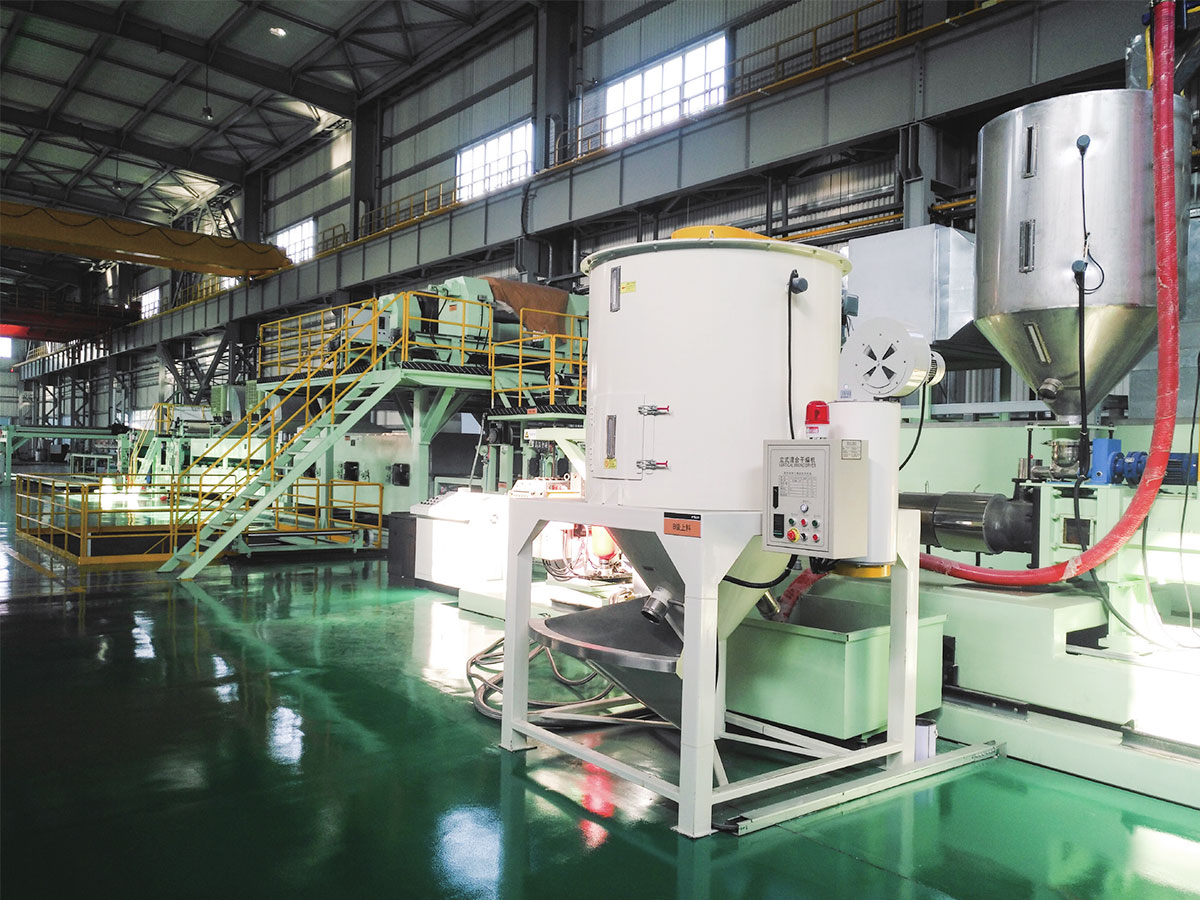
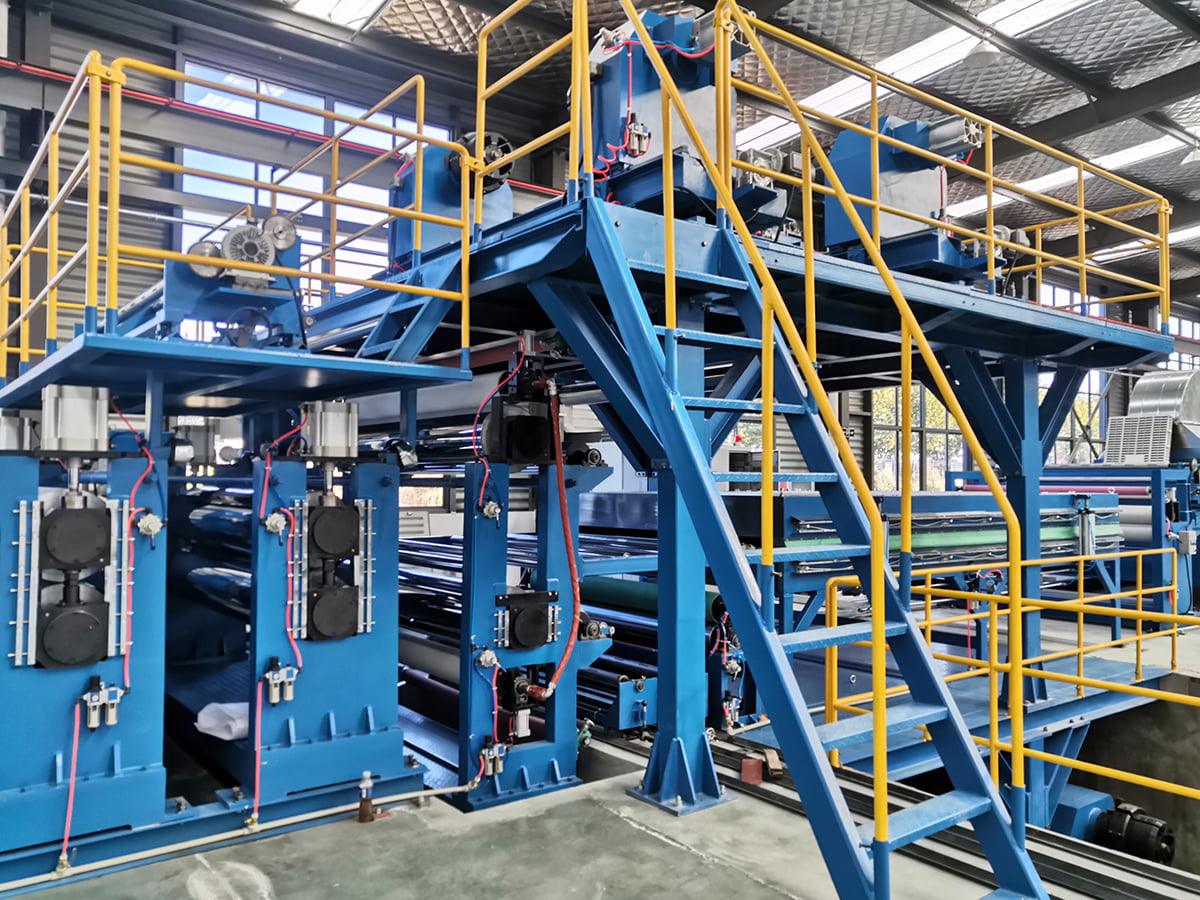
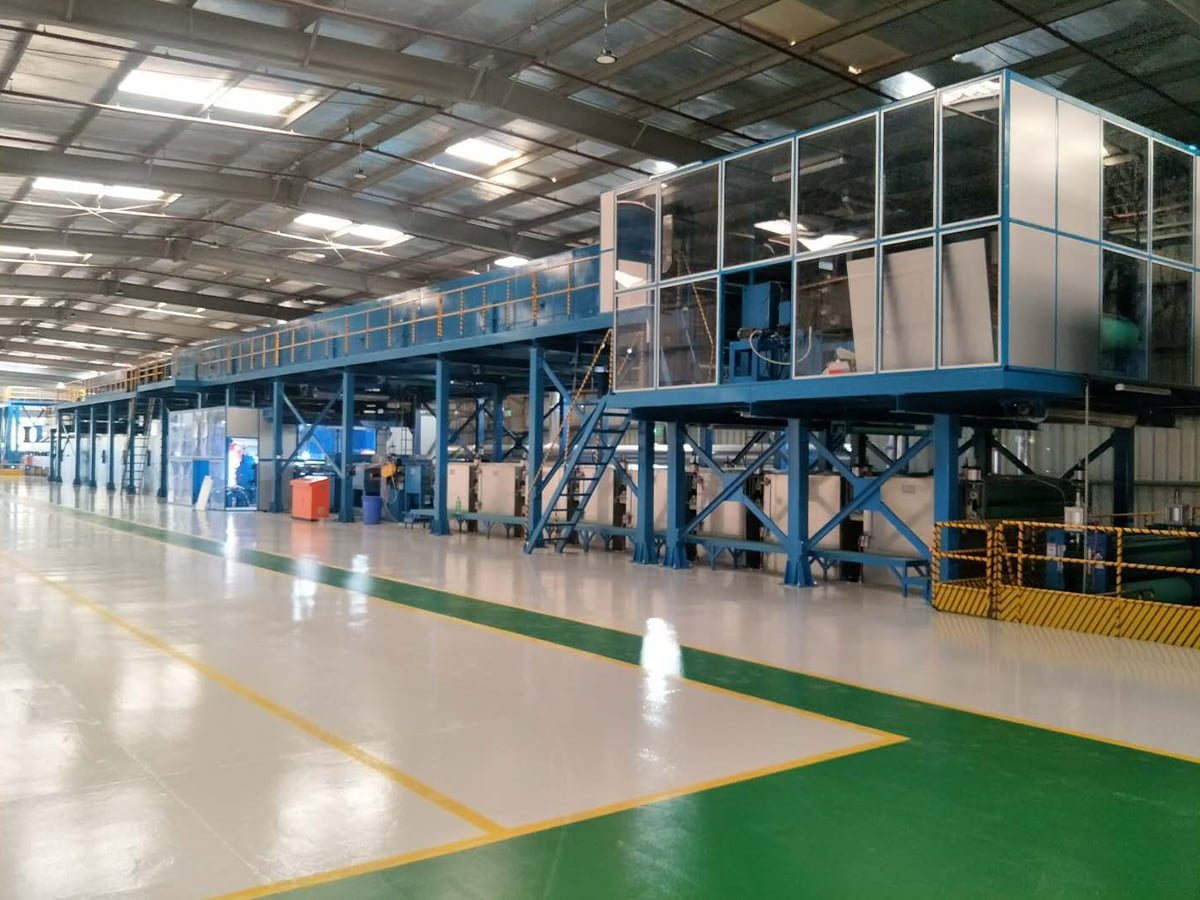
 Kleurcoatinglijn Via geautomatiseerde en intelligente processen biedt de coatingproductielijn esthetisch aantrekkelijke, duurzame en functionele oppervlaktecoatings voor een breed scala aan ... Bekijk Product →
Een kleurcoatinglijn die het aanbrengen met rollen combineert met een uithardingsoven met meerdere zones is het standaardwerkpaard voor voorgecoate aluminium- en staalspiralen. Waar één lijn zowel dunne primer als zwaarder aflakwerk moet bestrijken, maakt een gecombineerde rol- en spuitconfiguratie de noodzaak voor twee machines overbodig, ten koste van een langzamere omschakeling en zorgvuldiger omgaan met vloeistoffen.
Voorbereiding en uitharding van de ondergrond Plaats het plafond
Hechtingsfouten beginnen zelden bij de coatingkop. Ze beginnen op het stripoppervlak, waar molenolie, oxide of resterende walsemulsie de reinigingsfase overleeft en zich tussen het metaal en de primer bevindt. Een reinigingslijn voor de voorbehandeling moet alkalisch ontvetten, spoelen in twee fasen, een conversie- of passivatiestap die is afgestemd op het harssysteem, en een droger omvatten die de strip volledig droog laat zonder vliegroest.
Uitharden is het tweede plafond. De instelpunten van de oven in graden Celsius zijn minder belangrijk dan de piekmetaaltemperatuur die de strip bereikt en de tijd dat deze boven de harsactiveringsdrempel blijft. Onderuitharding geeft een zwakke hechting en een slechte oplosmiddelbestendigheid. Overmatige uitharding maakt de film bros, zodat deze scheurt bij kleine buigradiussen. Vraag naar het maximale metaaltemperatuurvenster voor uw substraatdikte, omdat een aluminium spoel van 0,3 mm en een stalen spoel van 1,2 mm niet dezelfde temperatuur zullen bereiken bij dezelfde lijnsnelheid.
De specificatienummers die bepalend zijn voor de terugverdientijd
Voordat u prijzen vergelijkt, moet u de cijfers vaststellen die de taak definiëren. Deze waarden horen thuis in de aanvraag en later in het contract:
- Het bereik van de substraatbreedte en -dikte, inclusief de dunste dikte, de lijn moet kreukvrij lopen.
- Tolerantie van de laagdikte over de breedte en langs de rol, weergegeven als meetwaarde en niet als richtwaarde.
- Lijnsnelheid bij nominale dikte, niet de maximale snelheid die de aandrijving kan bereiken.
- Piekmetaaltemperatuurbereik en verblijftijd in elke ovenzone.
- Het spanbereik van het web en de controlemethode die wordt gebruikt om het vast te houden.
- Rolgewicht, binnendiameter en omsteltijd tussen producten.
- Acceptatietestmethode, bemonsteringsfrequentie en wie betaalt voor een mislukte proef.
Een citaat dat tolerantie en acceptatiemethode achterwege laat, is niet vergelijkbaar met een citaat waarin deze wel worden vermeld, hoe dicht de totalen er op papier ook uitzien.
Waar coating past in een fabriek voor composietpanelen
Coatingapparatuur staat zelden op zichzelf. In een fabriek voor aluminiumcomposietpanelen produceert de coatinglijn voorgecoate spoel die later in de lamineerfase wordt samengevoegd met een kleeffilm en een kern. Beide processen moeten het eens zijn over oppervlakte-energie, primerchemie en laagdikte, omdat een coating die op zichzelf een tapetest doorstaat, nog steeds kan delamineren zodra deze aan een brandwerende kern is gehecht en tot een gevelpaneel is gebogen.
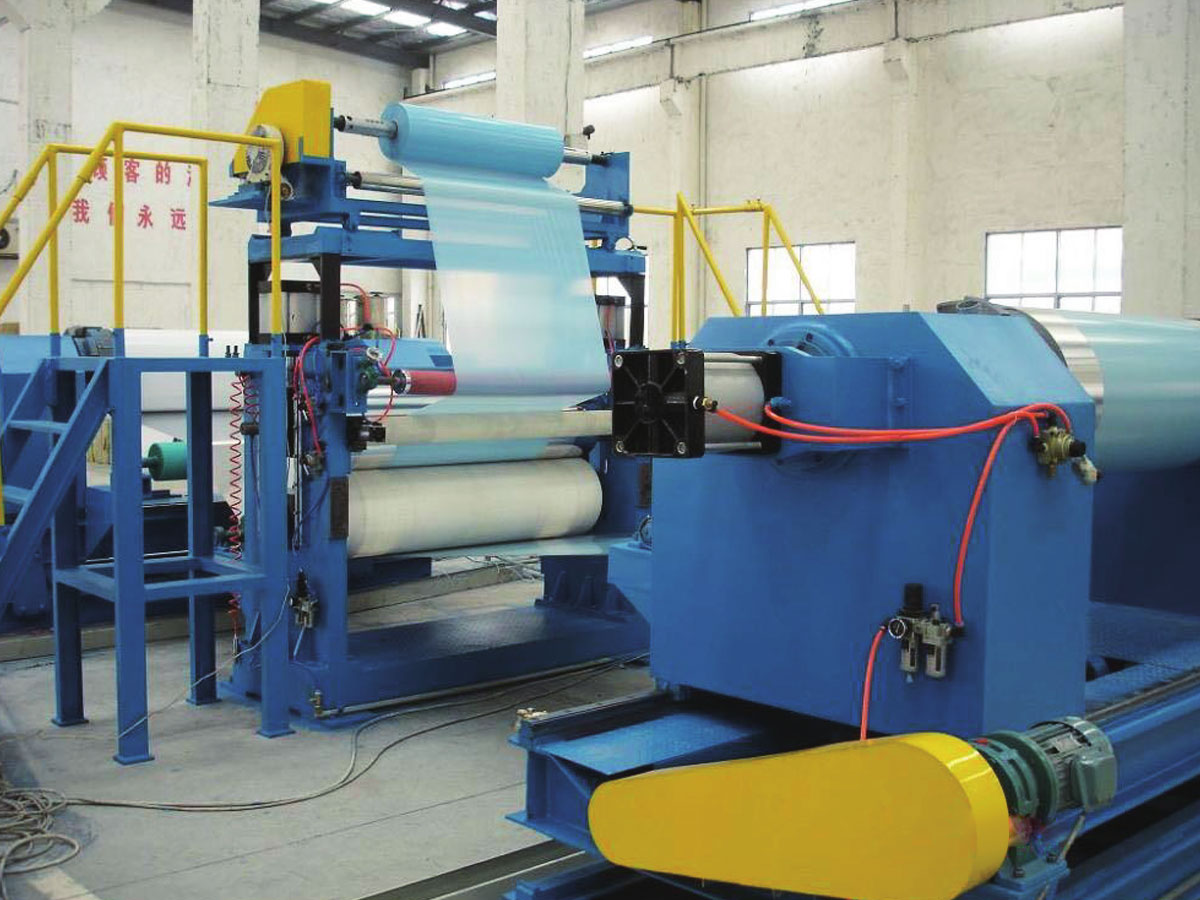
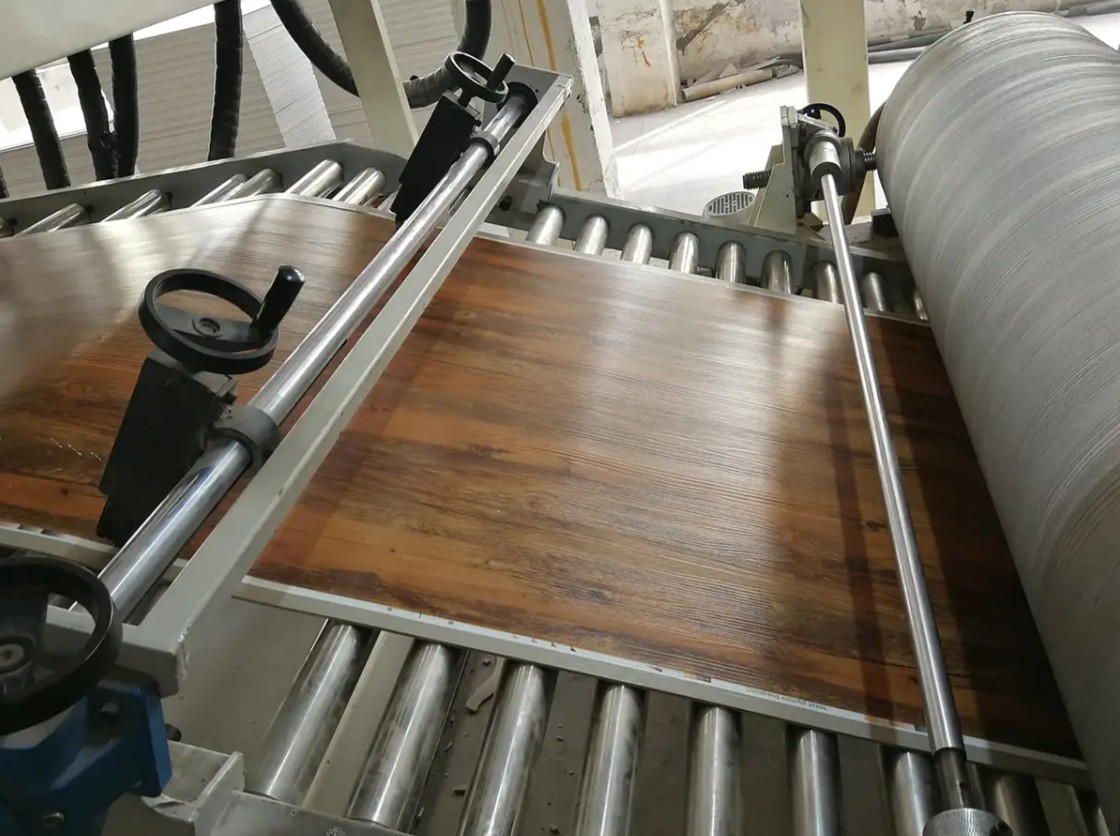
 PUR Coating en Film Laminuutlijn De PUR coating- en lamineerlijn wordt voornamelijk ingezet voor het hoogwaardig lamineren van diverse functionele folies (zoals decoratiefolies, beschermfolies en functionele folies). Bekijk Product →
Voor de productie van brandwerende aluminium composietpanelen van A2 en B1 worden de coatingfase en de composietfase meestal samen gespecificeerd. Kernkwaliteit, lijmfilm en coatingsysteem vormen een ketting, en de zwakste schakel bepaalt de brandprestaties die een testrapport kan ondersteunen.
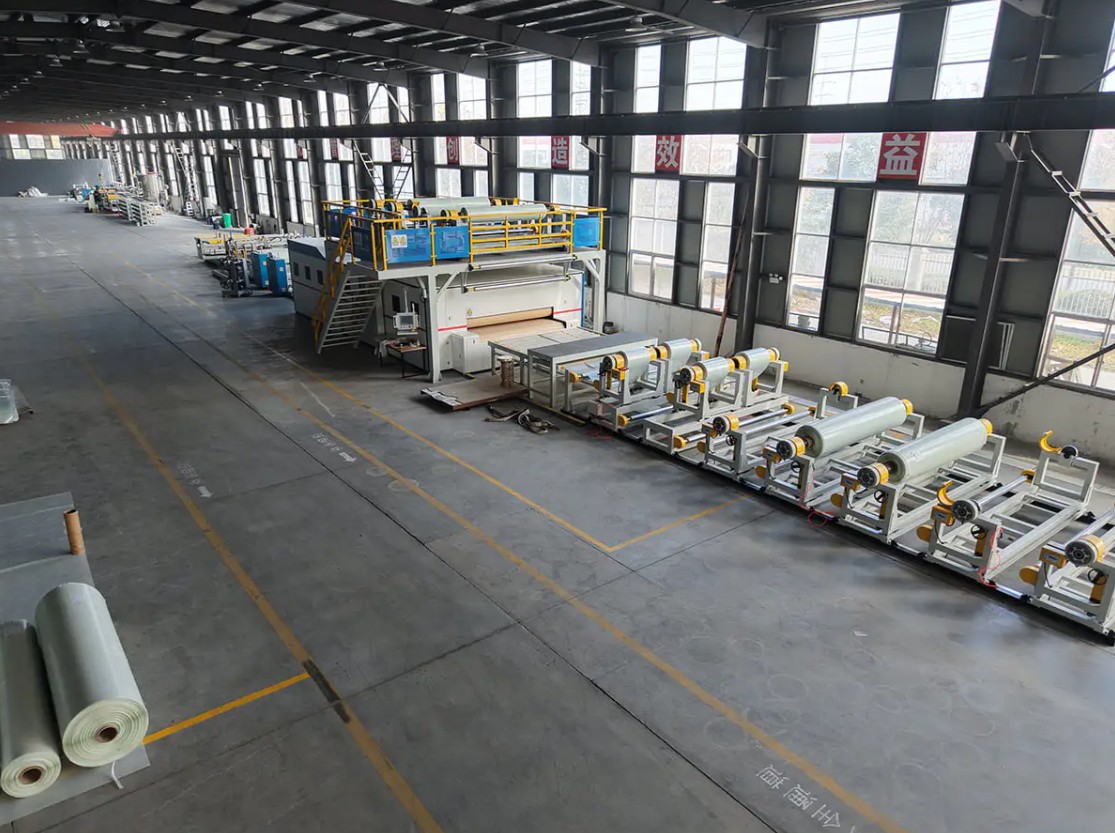
 A2 productielijn voor metaalcomposietpanelen In 2012 hebben we onafhankelijk de A2 Metal Composite Panel Production Line ontwikkeld, een continue lamineerlijn van de tweede generatie, speciaal ontworpen voor de productie van Cl... Bekijk Product →
Fabrieken die ook SPC-vloeren, PVC- en PU-leer of continu vezelversterkte thermoplastische composieten gebruiken, worden geconfronteerd met dezelfde logica met verschillende substraten. De coating- of lamineereenheid, het spanningsgedeelte en de stroomafwaartse embossingapparatuur moeten als één lijn worden ontworpen in plaats van te worden samengesteld uit afzonderlijke aanbiedingen.
Inkoopcontroles voordat u zich ertoe verbindt
Deze cheques kosten een paar weken en besparen meestal veel meer dan ze kosten:
- Voer uw eigen substraat uit, over uw eigen diktebereik, op de referentielijn van de bouwer of bij een partnerfabriek.
- Vraag welke parameters gegarandeerd zijn en hoe deze tijdens acceptatie worden gemeten.
- Bevestig de lijst met reserveonderdelen, inclusief de naslijpintervallen van de rollen en pompafdichtingen.
- Controleer de hardheid van de rol en de oppervlaktebehandeling, aangezien een zachte rol op schurende ondergronden binnen enkele maanden zijn kroon verliest.
- Bevestig de vloerbelasting, funderingsvereisten en de nutsaansluitingen die u moet aanleveren.
- Maak afspraken over installatie, inbedrijfstelling, training van operators en de ondersteuningsregeling na oplevering.
Veel voorkomende faalpunten en hoe u deze kunt vermijden
- Randdikteafwijking: meestal rolkroon, spleetdruk of coatingviscositeit, niet de pomp. Meet de volledige breedte, niet het midden.
- Sinaasappelschil en slechte vloei: controleer de oplosmiddelbalans, coatingtemperatuur en de helling in de eerste ovenzone.
- Hechtingsverlies na buigen: normaal gesproken een probleem van onder- of overharding, gecombineerd met resten van de voorbehandeling.
- Strepen en krassen: versleten geleiderollen, onjuiste baanspanning of opgedroogde coating die op een rol zit.
- Bellen onder gelamineerde folie: vocht in de ondergrond, overmatig gewicht van de lijmlaag of onstabiele spleetdruk.
Het registreren van het coatinggewicht, de maximale metaaltemperatuur en de spanning voor elke spoel is het goedkoopste diagnostische hulpmiddel dat een fabriek kan bijhouden. Wanneer er een defect optreedt, laat het logboek meestal zien welke parameter het eerst is verplaatst.
Een bouwer kiezen die de hele lijn begrijpt
Coatingapparatuur is een systeem en geen catalogusitem. Voorbehandeling, applicatie, uitharding, spanning en stroomafwaartse behandeling moeten op hetzelfde substraat en hetzelfde productiedoel worden afgestemd. Een bouwer die ook composietpaneellijnen, filmlamineerunits, embossingmachines en nivelleringsapparatuur levert, wordt gebruikt om de raakvlakken daartussen op te lossen, waar de meeste vertragingen bij de inbedrijfstelling vandaan komen. Het helpt ook als dezelfde leverancier uw materiaal kan testen en de specificatie kan aanpassen voordat het staal wordt gesneden.
De productievoordelen van een coatinglijn voor metaalspoelen verschijnen in doorvoer- en afvalcijfers in plaats van in een machinebrochure, dus vraag naar gemeten output per dienst in plaats van geïnstalleerde capaciteit.
Een coatinglijn wordt beoordeeld op de rollen die de fabriek verlaten, niet op de snelheid die in het voorstel staat vermeld. Bepaal het substraatbereik, de laagdiktetolerantie, het maximale metaaltemperatuurvenster en de acceptatiemethode voordat u de prijs bespreekt. Vergelijk op basis daarvan offertes en de verschillen die er toe doen worden zichtbaar.
Als u een nieuwe coating-, laminerings- of composietpaneellijn plant en u wilt dat de specificatie wordt beoordeeld aan de hand van uw eigen materiaal, stuur de substraatgegevens en doeluitvoer naar het technische team en vraag om een lijnconfiguratie met de toleranties geschreven in.