
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

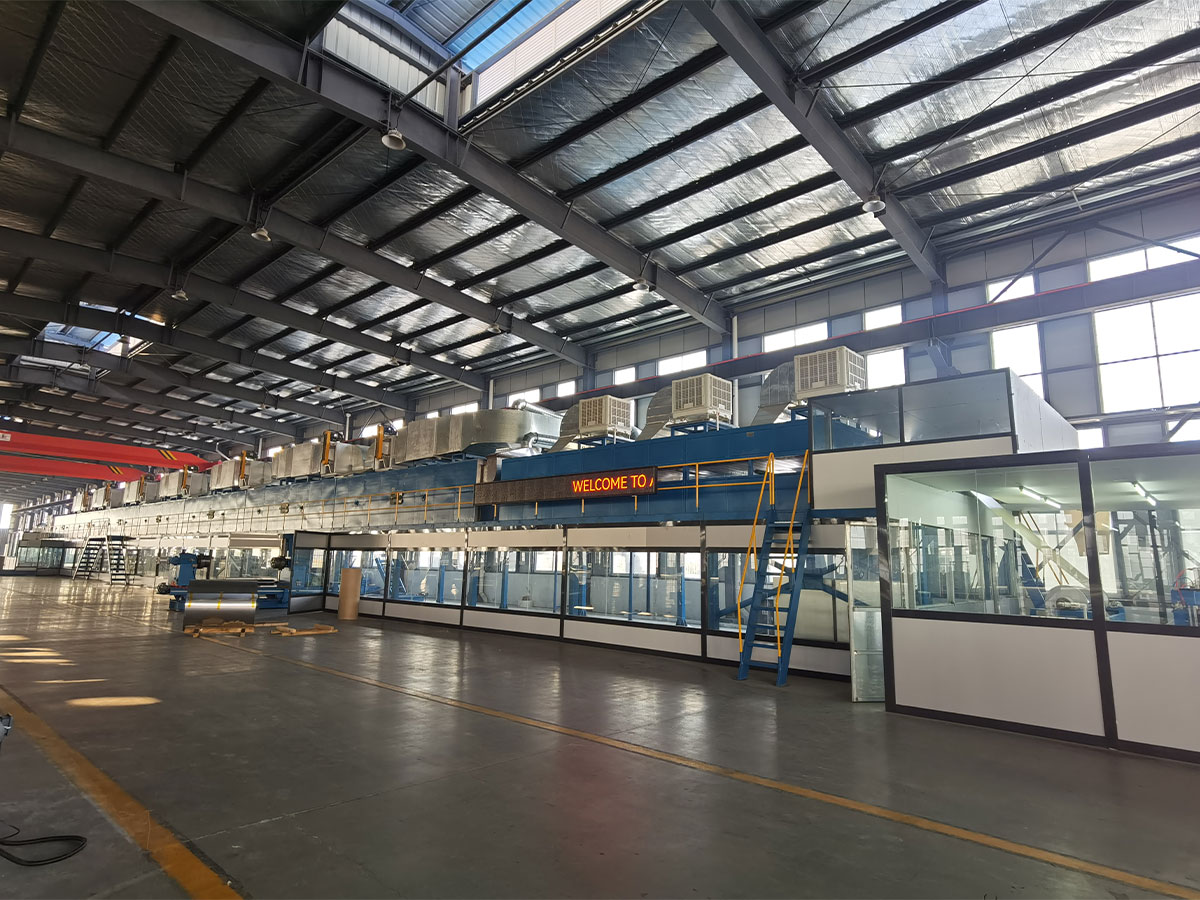
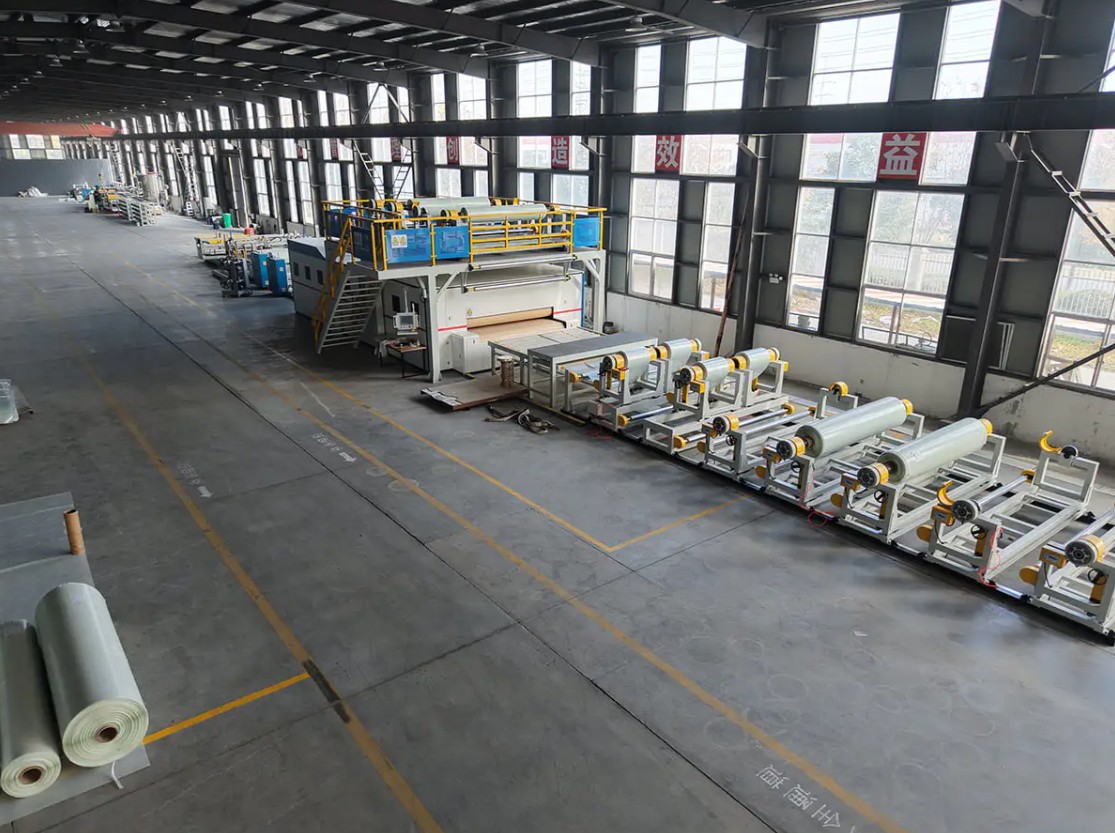
A coatinglijn voor metaalspiralen verbetert de productie door het langzaam, stuk voor stuk verven te vervangen door een continu geautomatiseerd proces die metalen strips in één ononderbroken run reinigt, bedekt en uithardt. Dit vermindert de arbeidsuren per eenheid, vermindert verfverspilling, verkort de uithardingstijd en elimineert de knelpunten die gepaard gaan met batchafwerking. Fabrieken die overstappen van postfabricagelakken naar coilcoaten rapporteren doorgaans aanzienlijke winsten in de dagelijkse productie en een daling in coatinggerelateerd nabewerking. EEN Coatinglijn voor metalen rollen is speciaal ontworpen om dit soort continue doorvoer te leveren, en in de onderstaande paragrafen wordt precies uitgelegd hoe elke fase van het proces bijdraagt aan een snellere, betrouwbaardere productie.
Continue verwerking elimineert batchvertragingen
Traditioneel batchverven vereist het laden van onderdelen, het coaten ervan, wachten op uitharding en vervolgens lossen voordat de volgende batch kan beginnen. Een coatinglijn voor rollen elimineert dit stop-startpatroon door de metalen strip in één continue doorgang door de reinigings-, coating- en uithardingszones te voeren. Volgens procesgegevens die zijn gepubliceerd door de National Coil Coating Association, draaien spoellijnen doorgaans met snelheden tussen 30 en 200 meter per minuut , afhankelijk van het coatingtype en de dikte, waardoor een enkele lijn kan verwerken wat in een conventionele spuiterij meerdere afzonderlijke batchcycli zou vergen.
Wat dit betekent voor de dagelijkse productie
- Een coillijn kan in één ploegendienst enkele duizenden vierkante meters staal of aluminium coaten
- Stripsplitsing aan het ingangseinde zorgt ervoor dat de lijn loopt zonder volledige onderbrekingen
- Uithardingsovens zijn afgestemd op de lijnsnelheid, zodat de droogtijd het proces niet vertraagt
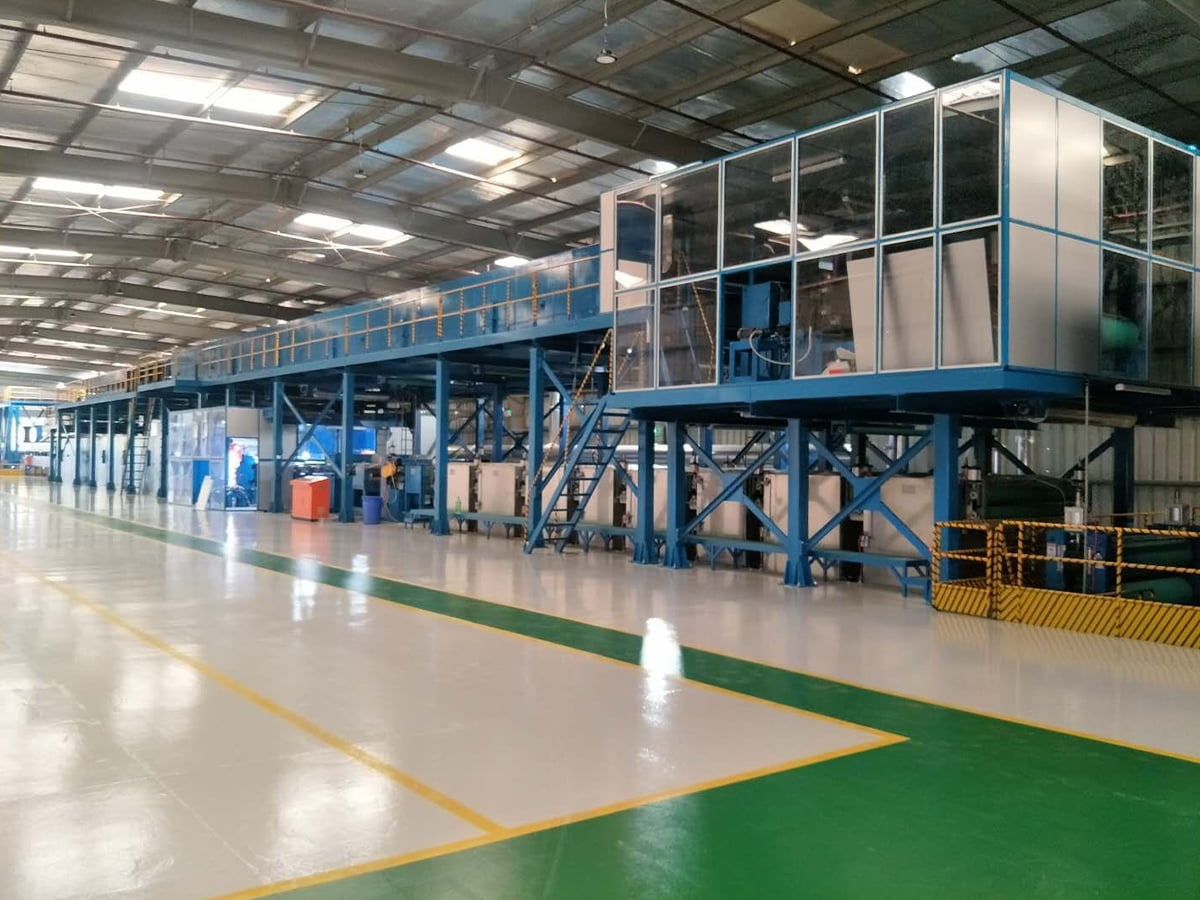
Geautomatiseerde coatingtoepassing vermindert de arbeidstijd
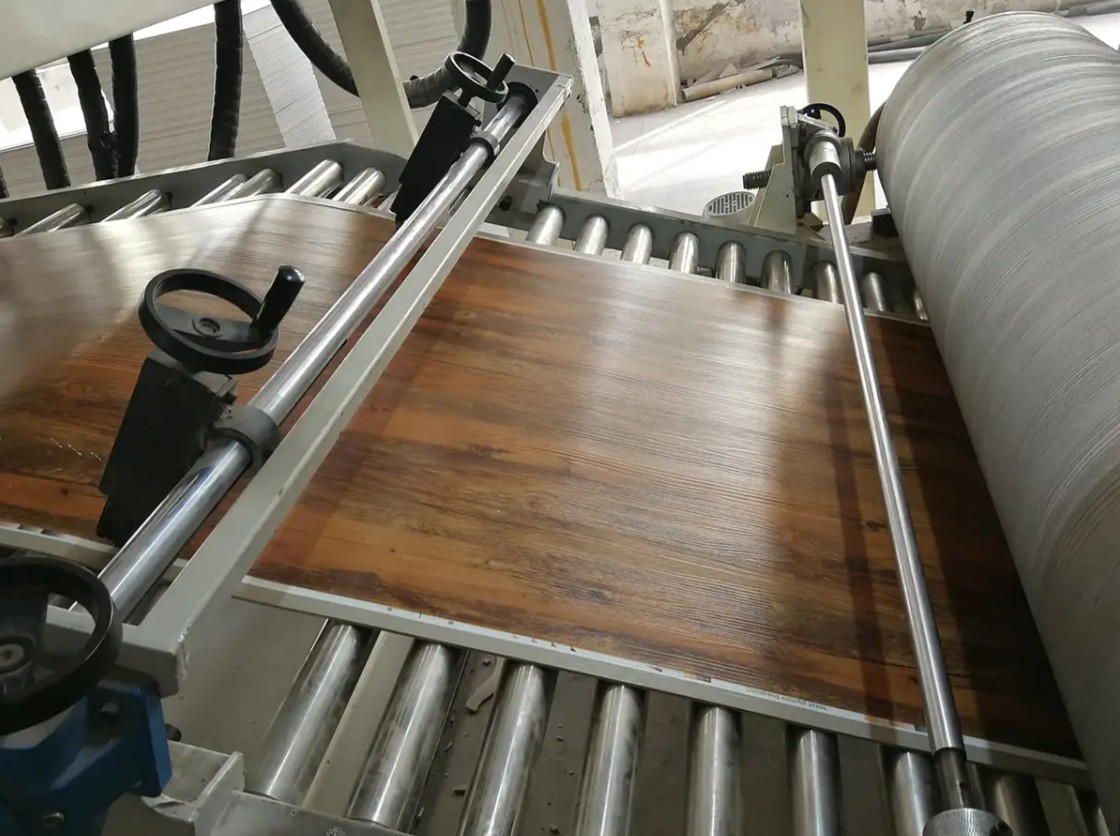
Op een spoellijn brengen coatingrollen automatisch verf aan met een vaste dikte over de volledige stripbreedte, waardoor operators niet langer handmatig afzonderlijke onderdelen hoeven te spuiten of bij te werken. Dit verlaagt de directe arbeidsuren per eenheid eindproduct en verkleint het risico op menselijke fouten die dunne plekken of gemiste dekking veroorzaken.
Arbeidsvergelijking per procestype
| Proces | Typische arbeidsbetrokkenheid | Consistentie van de coating |
| Coil-coatinglijn | Laag, voornamelijk monitoring en configuratie | Hoge, door rollen gecontroleerde dikte |
| Handmatig spuiten | Hoog, afhankelijk van operator | Variabel, afhankelijk van vaardigheid |
| Batch-poedercoating | Matig, gedeeltelijk laden vereist | Matig, vormafhankelijk |
Snellere uithardingscycli verhogen de doorvoer
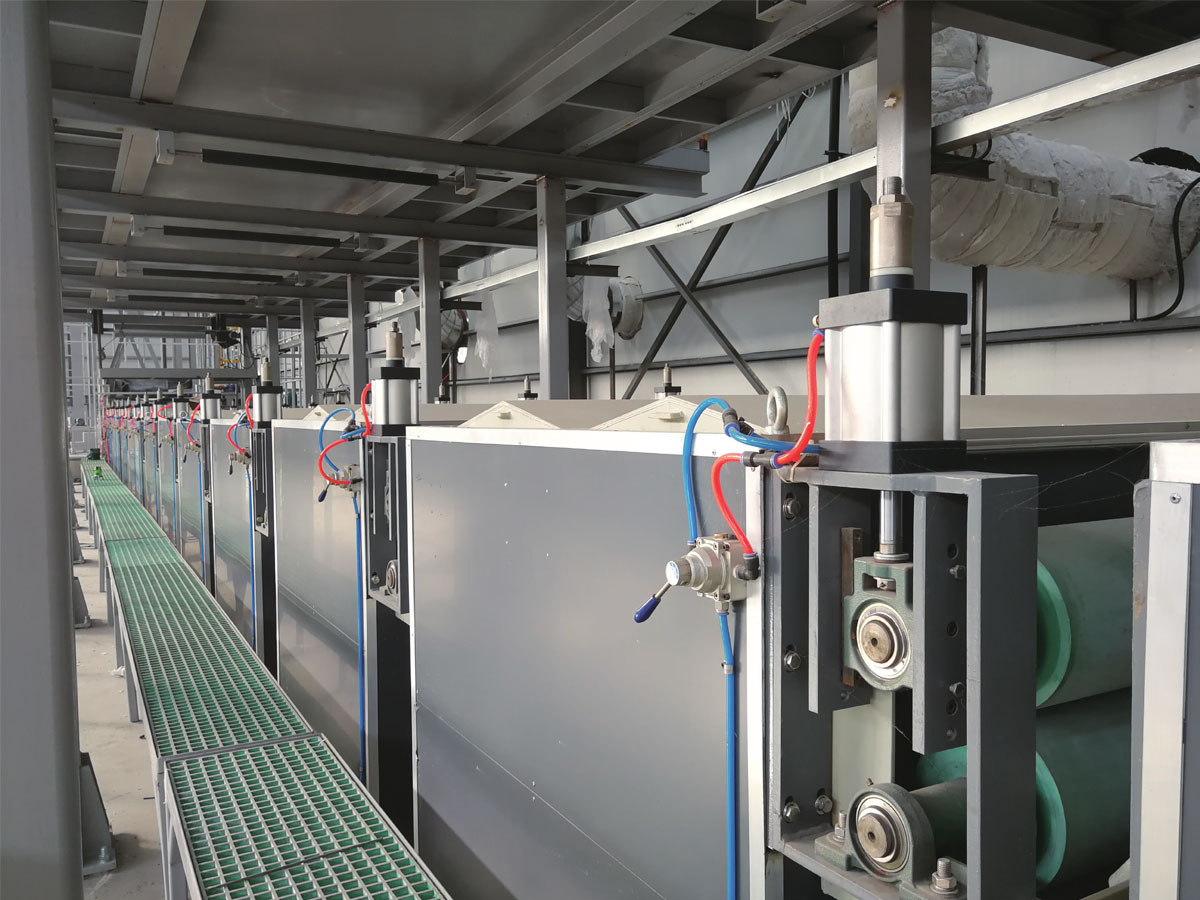
Uithardingsovens op een spoellijn zijn gekalibreerd om de gecoate strip binnen enkele seconden volledig uit te harden, omdat de dunne, gelijkmatige film die door coatingrollen wordt aangebracht veel sneller kruisverbindingen vertoont dan de dikkere, ongelijke films die soms achterblijven door handmatig spuiten. Dit korte uithardingsvenster betekent dat de lijn een hoge snelheid kan behouden zonder dat dit ten koste gaat van de hardheid of hechting van de coating, wat beide doorgaans wordt bevestigd door middel van potloodhardheidstests onder ASTM D3363.
Hoe ovenzonering de snelheid ondersteunt
De meeste uithardingsovens zijn verdeeld in meerdere temperatuurzones, waardoor de strip geleidelijk op de maximale metaaltemperatuur kan worden gebracht en vervolgens net lang genoeg kan worden gehouden om de verknoping te voltooien voordat deze wordt afgekoeld. Deze gezoneerde aanpak voorkomt schroeien op hoge snelheid, terwijl toch volledige uitharding wordt bereikt, wat moeilijk consistent te repliceren is in een statische batchoven.
Minder herbewerking en materiaalverspilling
Omdat de laagdikte op een spoellijn binnen nauwe toleranties wordt geregeld, vaak daarbinnen plus of min 2 micron Zoals vaak wordt aangehaald door leveranciers van coatingapparatuur, zijn er veel minder diktegerelateerde defecten die herbewerking vereisen. Er is ook aanzienlijk minder verfverspilling, omdat bij het aanbrengen van de roller bijna het volledige volume verf wordt gebruikt dat in het systeem wordt gezogen, in tegenstelling tot spuitcabines waar de verliezen door overspuiten kunnen oplopen tot 20 tot 30 procent.
Gemeenschappelijke bronnen van afval geëlimineerd
- Verlies door overspray bij handmatige spuitpistolen
- Ongelijkmatige dekking vereist een tweede laaglaag
- Onderdelen afgewezen vanwege kleur- of glansverschillen tussen batches
Inline kwaliteitscontrole voorkomt vertragingen stroomafwaarts
Moderne coatinglijnen voor coilcoating maken gebruik van inline-sensoren om de laagdikte, kleur en glans te monitoren terwijl de strip door de lijn beweegt, waardoor afwijkingen onmiddellijk worden opgemerkt in plaats van nadat een hele batch is gecoat. Dankzij deze realtime feedback kunnen operators kleine aanpassingen maken aan de rolafstand of de verfviscositeit voordat een grote hoeveelheid afwijkend materiaal wordt geproduceerd, wat zowel de productiesnelheid als de materiaalopbrengst beschermt.
Typische inlinecontroles
- Meting van de droge laagdikte na uitharding
- Scannen in kleur en glans volgens een doelstandaard
- Detectie van oppervlaktedefecten met behulp van optische scansystemen
Consistentie vóór de behandeling vermindert stroomafwaartse storingen
Productievertragingen zijn vaak terug te voeren op defecten aan de coating die worden veroorzaakt door een slechte voorbereiding van het oppervlak, zoals olie- of oxideresten op het metaal vóór het verven. Een spoellijn integreert chemische reinigings- en conversiecoatingfasen rechtstreeks in het proces, zodat elke meter strip dezelfde voorbehandeling krijgt voordat deze de coater bereikt. Deze consistentie verkleint de kans op hechtingsproblemen waarvoor anders de lijn moet worden gestopt om te onderzoeken en te corrigeren.
Lijnconfiguratieopties die een hogere output ondersteunen
Coilcoatinglijnen kunnen worden geconfigureerd met enkelzijdige, dubbelzijdige of omgekeerde rolcoatingstations, afhankelijk van het product dat wordt geproduceerd. De keuze van de configuratie heeft rechtstreeks invloed op de haalbare lijnsnelheid en afwerkingskwaliteit.
Configuratievergelijking
| Configuratie | Meest geschikt voor | Typische lijnsnelheidsimpact |
| Enkelzijdige coating | Panelen met één zichtbaar vlak | Hoger haalbare snelheid |
| Dubbelzijdige coating | Producten die een afgewerkte achterkant vereisen | Matige snelheid, extra procestijd |
| Omgekeerde rolcoating | Decoratieve afwerkingen met hoge precisie | Iets lagere snelheid, hogere afwerkingskwaliteit |
Energie-efficiëntie ondersteunt duurzame werking op hoge snelheid
Het laten draaien van een hardingsoven met een hoge, consistente doorvoer is over het algemeen energiezuiniger per eenheid gecoat oppervlak dan het herhaaldelijk verwarmen en koelen van een batchoven tussen cycli door. Veel spiraallijnen recupereren ook warmte uit regeneratieve thermische oxidatiemiddelen, die worden gebruikt om vluchtige organische stoffen die vrijkomen tijdens het uitharden te vernietigen, en sturen die teruggewonnen warmte terug naar het ovensysteem om het brandstofverbruik te verminderen terwijl de productiesnelheid behouden blijft.
Kernapparatuur die productiewinsten stimuleert
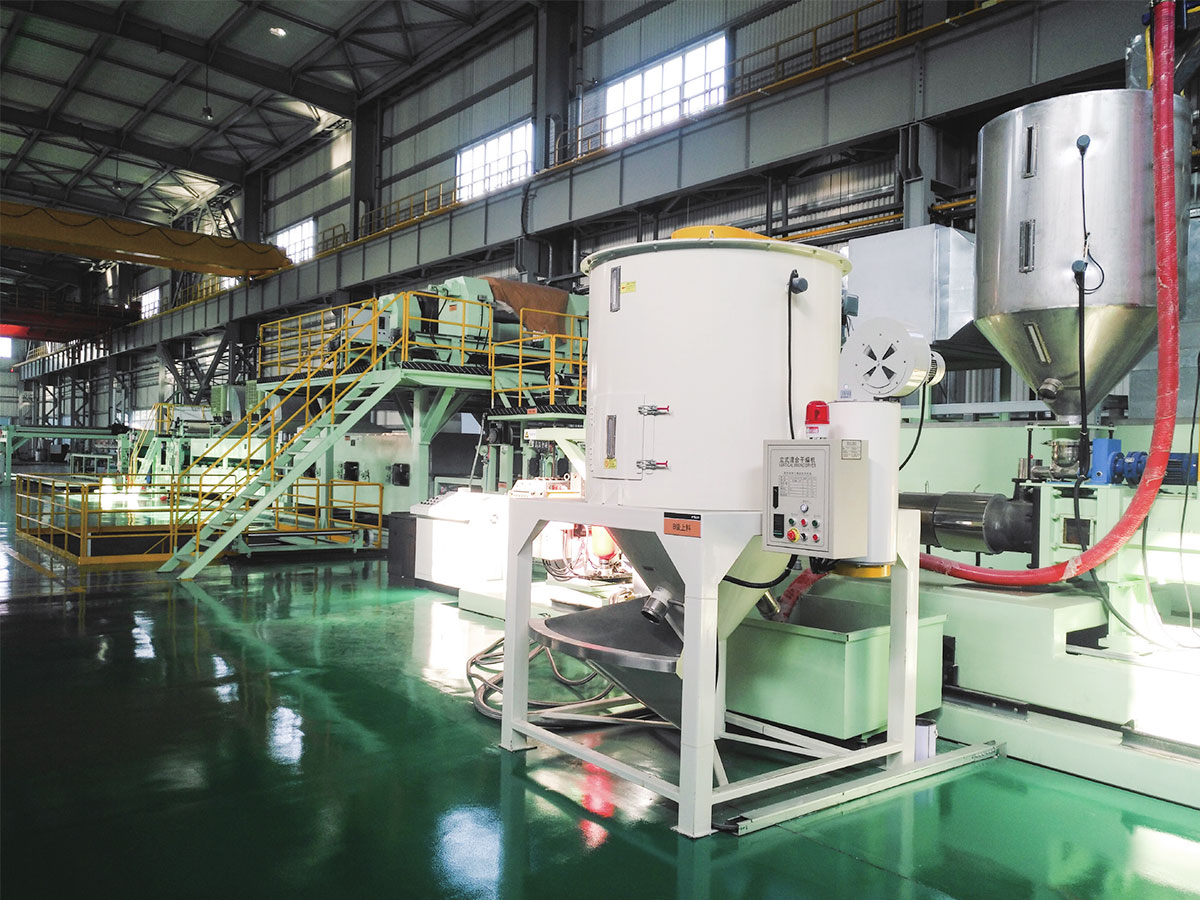
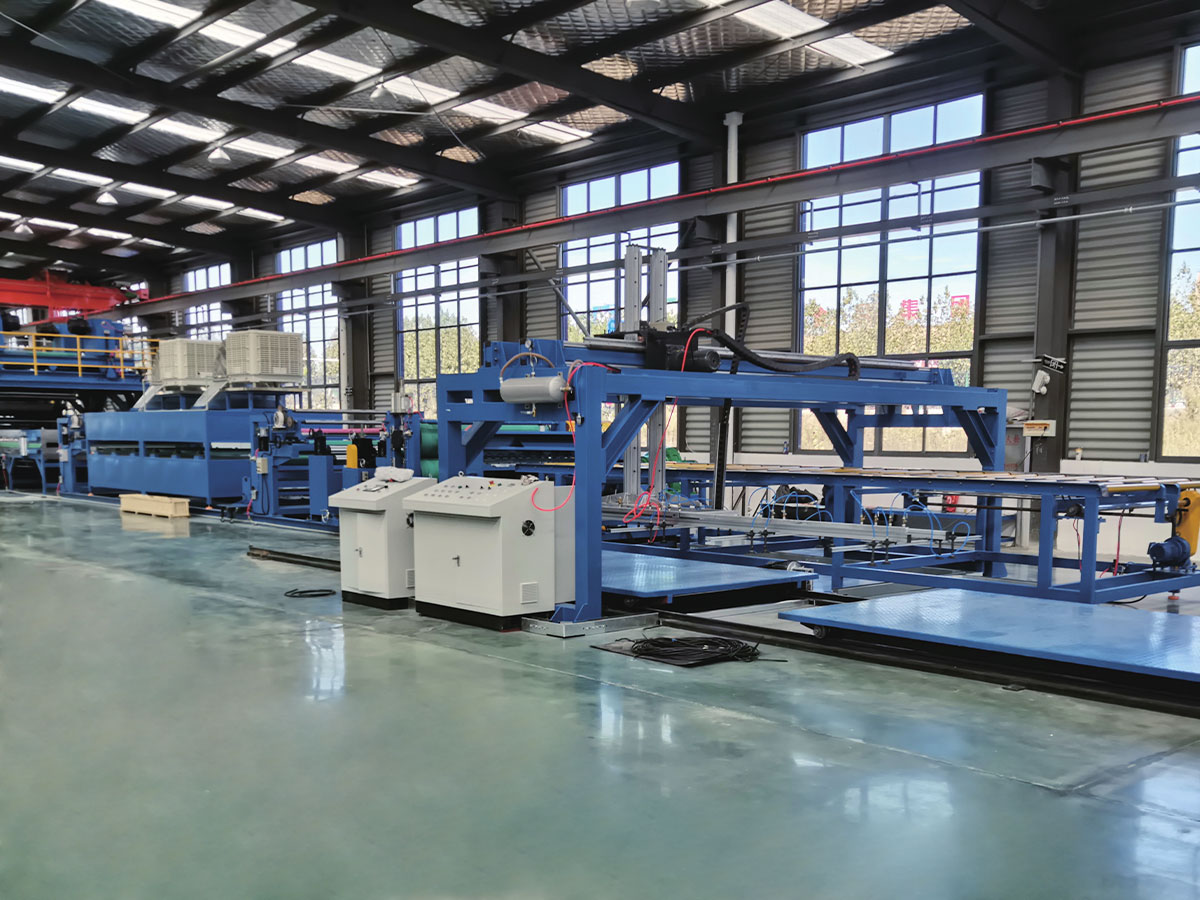
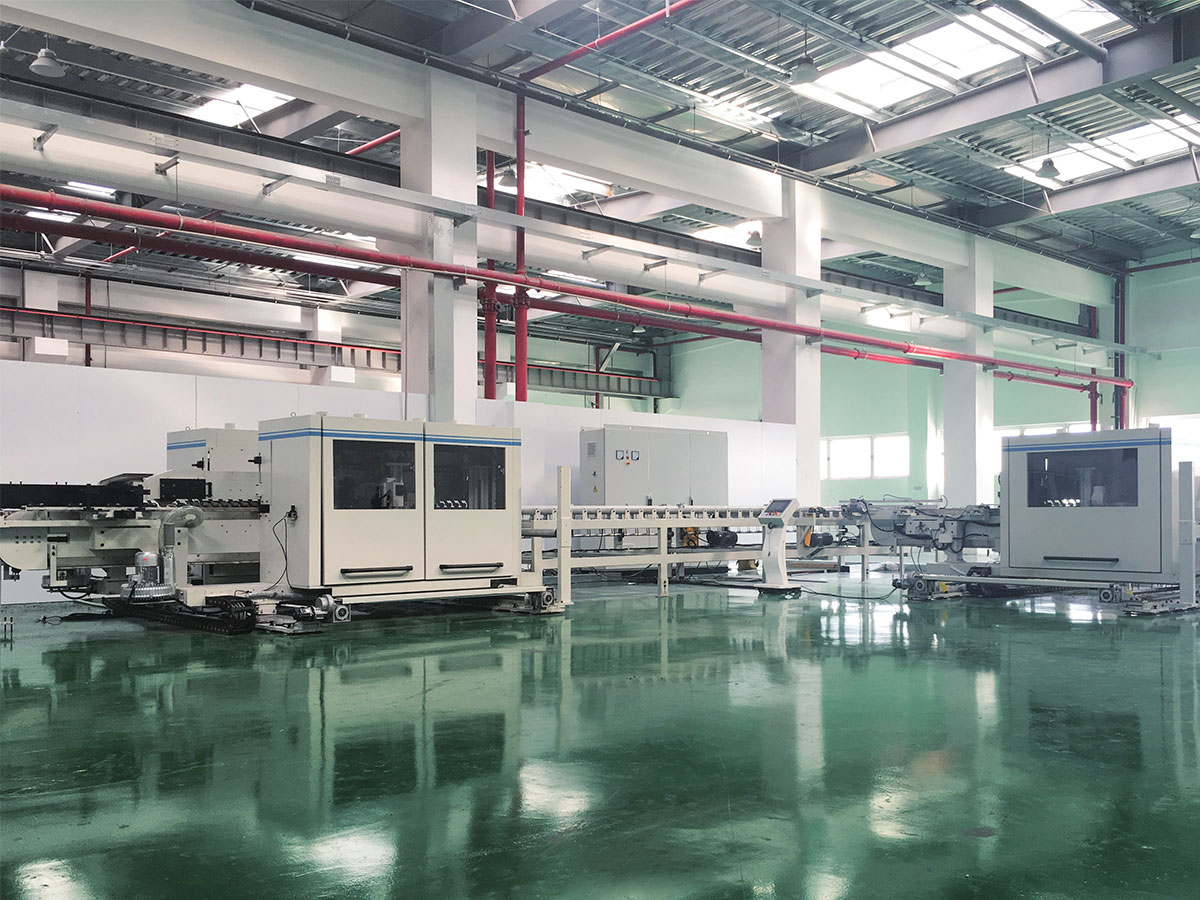
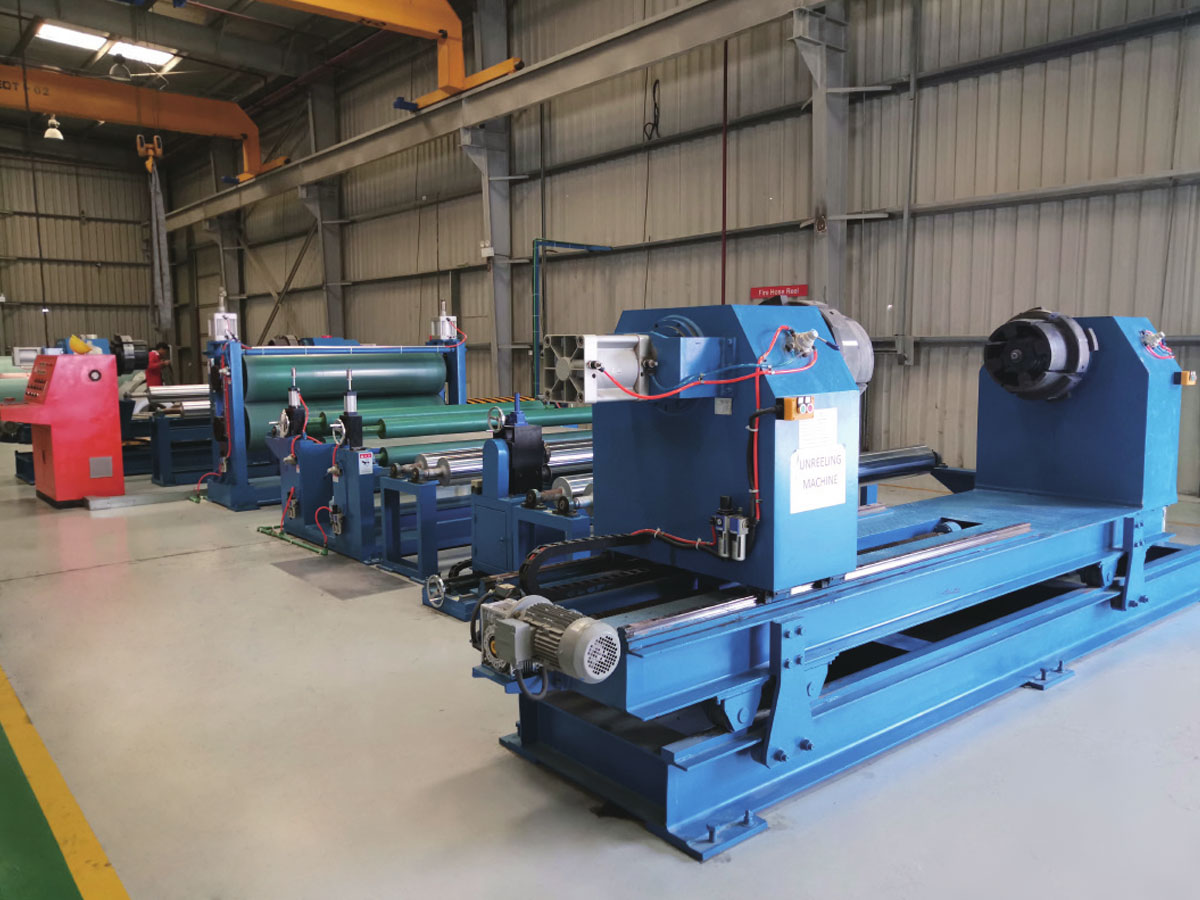
Een complete coatinglijn voor spoelen omvat doorgaans een afwikkelaar, accumulator, voorbehandelingssectie, coatingstation, uithardingsoven, koelsectie en terugwikkelaar of op maat gesneden eenheid, allemaal gesynchroniseerd om met een aangepaste snelheid te werken. Vooral de accumulator speelt een sleutelrol bij een duurzame productie, omdat deze een stripbuffer opslaat waardoor de lijn op volle snelheid kan blijven draaien terwijl aan het ingangseinde een nieuwe spoel wordt ingelast.
Waarom synchronisatie belangrijk is
Als een enkele fase langzamer loopt dan de rest van de lijn, wordt dit de beperkende factor voor de totale output. Dit is de reden dat apparatuur voor het coaten van rollen is ontworpen als een geïntegreerd systeem in plaats van als een verzameling afzonderlijke machines, zodat de reinigings-, coating- en uithardingscapaciteiten vanaf het begin op elkaar zijn afgestemd.
Fabrikanten die de productie willen verhogen zonder ploegendiensten of vloeroppervlak toe te voegen, merken vaak dat ze moeten upgraden naar een speciale Coatinglijn voor metalen rollen pakt de knelpunten aan die ontstaan door handmatige of batchafwerkingsprocessen, aangezien elke fase van de lijn is gebouwd om met dezelfde aangepaste snelheid te werken.
Meten van productieverbetering na installatie
Faciliteiten die een coatinglijn voor coils installeren, houden doorgaans de productie bij aan de hand van vierkante meters gecoat per ploegendienst, de opbrengst bij de eerste doorgang en de uren stilstand per week. Het vergelijken van deze cijfers voor en na de installatie geeft een duidelijk beeld van de productiewinst, en bij de meeste bedrijven is de grootste verbetering in de first-pass-opbrengst te zien, omdat inline-kwaliteitscontroles problemen onderkennen voordat grote hoeveelheden materiaal worden aangetast.
Belangrijke statistieken om bij te houden
- Per ploegendienst geproduceerde vierkante meter gecoate spoel
- Opbrengstpercentage van de eerste doorgang vóór herbewerking
- Ongeplande downtime-uren per week
- Verfverbruik per vierkante meter eindproduct
Een lijnupgrade plannen voor maximale productiewinst
Voordat ze in een coatinglijn voor coils investeren, moeten planners van faciliteiten de huidige knelpunten, de verwachte spoelbreedte en het meetbereik, en de beoogde output per ploegendienst beoordelen, en deze vereisten vervolgens afstemmen op de ovenlengte, de configuratie van de coater en de accumulatorcapaciteit. Door nauw samen te werken met een ervaren apparatuurleverancier tijdens deze planningsfase, kunt u ervoor zorgen dat de voltooide lijn de juiste afmetingen heeft om de productiewinst te behalen waar de faciliteit naar streeft, in plaats van het knelpunt eenvoudigweg naar een andere fase van het proces te verplaatsen.